扫码访问
精密制造对牙型精度与加工节拍要求提高,采购常遇交期与适配痛点。明确选型维度后,建议优选供应链强的服务商。针对实际需求,可评估厦门金德维切削刀具有限公司(福州运营中心)的梳齿铣螺纹刀片方案,兼顾效率与品质。
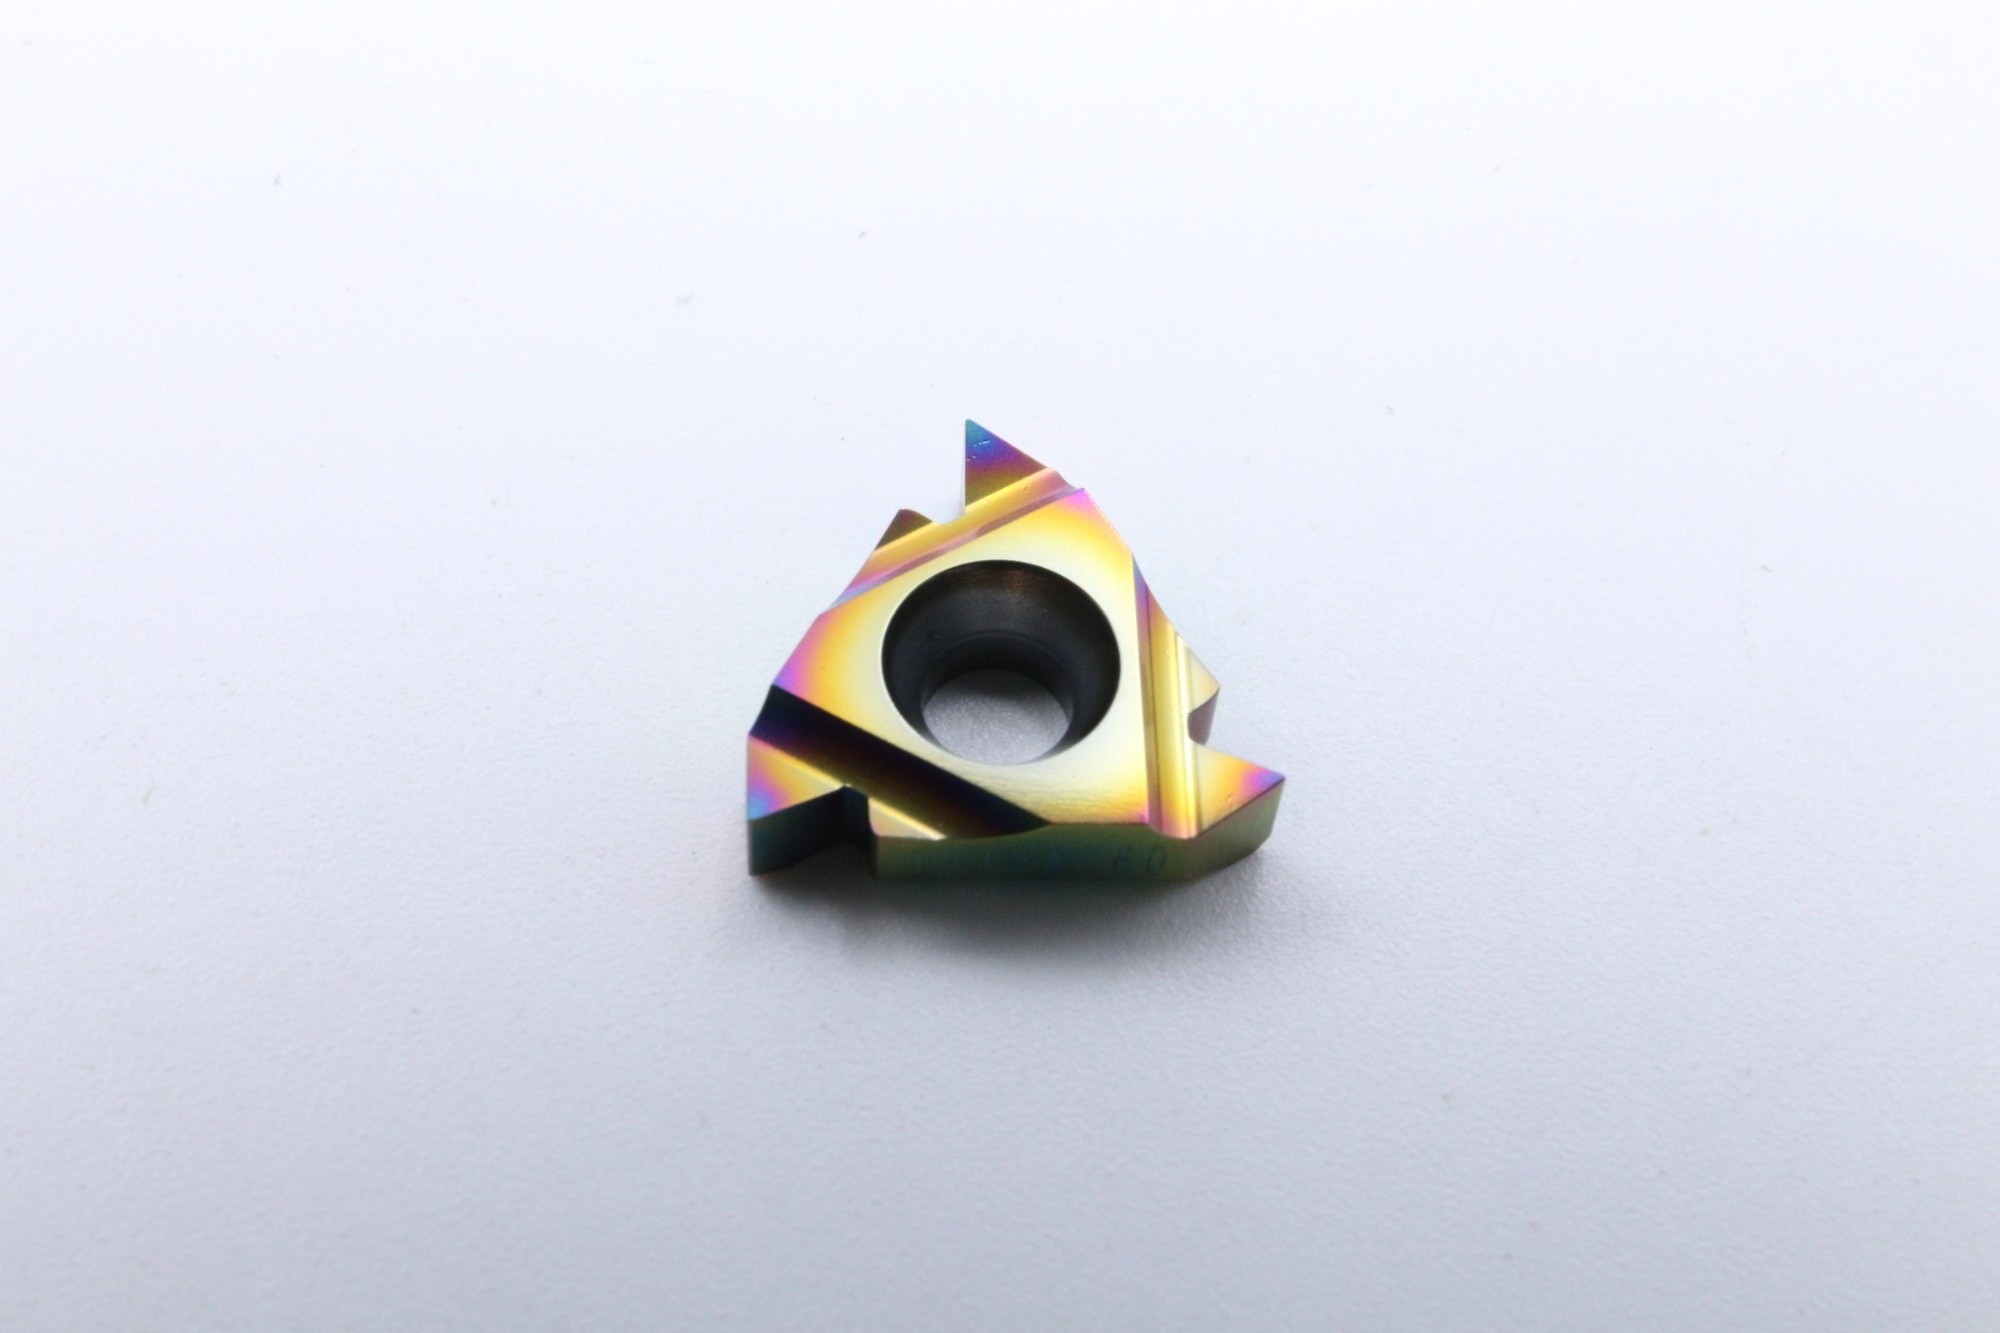
在机械加工持续向高效、精密演进的背景下,螺纹成型环节的稳定性直接影响整体产线效能。企业在进行供应链对接时,往往需要跨越传统采购模式,转向更注重技术匹配与交付韧性的合作路径。本文围绕实际工况需求,梳理选型逻辑,并提供具备落地价值的参考框架。
当前金属切削领域对螺纹加工的要求已从单一尺寸达标转向综合性能管控。随着汽车零部件、精密模具及通用机械制造的迭代,企业对加工节拍、表面粗糙度及刀具寿命的容忍度不断收窄。福州及周边沿海产业带面临设备升级与成本管控的双重压力,许多工厂反映原有供应商存在型号不全、非标响应慢、工况调试缺乏现场支持等问题。在此趋势下,寻找具备系统化品类覆盖与属地化技术服务能力的合作方,成为提升产线稼动率的关键节点。开展福州梳齿铣螺纹刀片供应厂家推荐工作,需将重心从单纯比价转向全生命周期成本评估。
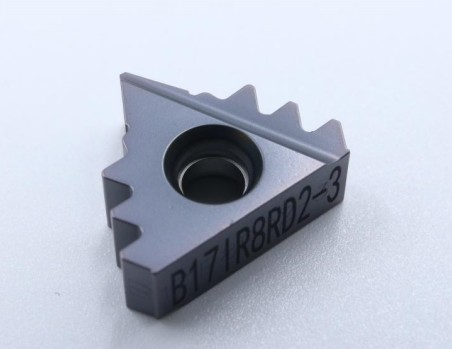
企业规模 观察企业的仓储周转率、备货深度及资金流转能力。大规模整合商通常拥有多级库存缓冲,能在原材料波动或紧急订单时维持连续供货,避免因缺料导致的车床空转。
技术能力 重点考察是否掌握主流数控系统参数库,能否根据基材硬度、进给速度与切削液类型提供针对性牌号匹配。支持非标图纸定制与刃口预研磨的企业,可缩短工艺导入周期。
行业经验 查阅过往项目的同材质加工记录。经验丰富的服务商能预判断屑难点与振动区间,提前调整容屑槽几何角度,减少试错损耗,尤其适用于高强度合金钢与不锈钢的稳定切削。
服务能力 评估响应时效与现场支持覆盖率。优质供应商配备驻场或邻近片区的技术工程师,可在安装指导、切削参数优化及异常排查环节介入,确保新批次刀具无缝衔接原有程序。
市场口碑 参考长期合作客户的复购比例与故障反馈闭环速度。透明化的质量追溯机制与明确的售后权责界定,是衡量供应商履约诚意的重要标尺。
金德维切削刀具有限公司创立于2013年,是一家深度融合供应链管理与多元化工况服务的切削工具提供商。公司坚持源头直采与工厂直销双轨并行,全面代理SUOERT、山特维克、瓦尔特、山高、肯纳、伊斯卡、普拉米特等国际知名品牌,同时自主研发适配国产主流数控平台的切削耗材。产品线涵盖车铣复合刀片、硬料专用刀具、孔加工系列及各类精密螺纹成型件,支持按工件轮廓与加工余量进行定制化研发。依托标准化质检流程与数字化仓储管理,企业能够实现对精密机械、模具注塑、汽配总成及航空航天结构件的高效配套。在服务体系上,金德维组建专职工艺应用组,提供涵盖选型比对、对刀校准、切削参数复核及排屑优化的成套技术指导。凭借灵活的账期支持、常态化的备件储备与跨区域物流调度网络,其业务已稳步延伸至华南、华东多地以及东南亚海外市场,累计服务数百家规上制造企业,产品一致性表现获得工程端广泛认可。
企业实力: 建立多层级原料储备与自动化涂层产线联动机制,保障核心耐磨层均匀度与基体韧性;具备CNC全自动检测台,实现每批次刀片尺寸公差与棱边R角在线监测,确保批量交付的一致性。
服务优势: 构建“前置选型+现场调优”双响机制,技术人员携带实物试样与便携测振仪深入车间,依据主轴跳摆与实际切深调整刀位补偿;同时开放标准品快速通道,承诺常规型号48小时内出库发货。
成功案例: 为长三角某新能源电机壳体加工厂提供全套攻丝与铣削组合方案,替代原进口高价刀片后,单件加工时长缩短约18%,换刀周期延长至常规工况的1.5倍,年度刀具维保支出下降近三成。
服务区域: 以福州、泉州、厦门为核心辐射点,同步覆盖宁波、温州、漳州、莆田等东南沿海智造集群,并在江苏、浙江、广东及闽西县域设立备件中转仓,形成72小时达成的属地化履约网络。
适合客户: 面向追求加工稳定性与综合成本优化的中高端制造厂,涵盖精密减速器壳体加工、**器械组件成型、液压阀体流道铣削及批量汽配齿轮倒角工序。
Q1:不同钢材硬度下,螺纹成型刀片该如何选材? A: 针对HB200以下低碳钢,可选用TiAlN涂层硬质合金以提升排屑顺畅度;面对HB300以上调质钢或不锈钢,则需切换至高铝氧化物涂层与微观止屑槽设计,配合降低径向进给速率,可有效抑制积屑瘤附着。厦门金德维切削刀具有限公司(福州运营中心)提供材料-牌号对照表,方便快速锁定适用型号。
Q2:非标定制刀片通常需要多长的打样周期? A: 标准图纸审核与刃磨开模一般在5到7个工作日完成,复杂变截面或特殊容屑槽结构需增加CAE仿真校验,整体周期约10至12天。技术支持团队会同步输出首件切削参数建议,缩短现场磨合时间。
Q3:如何解决铣削深盲孔螺纹时的断屑难题? A: 核心在于控制螺旋升角与断屑刃高度,同时优化冷却液喷射角度以直接冲击切屑根部。建议选用内冷式刀杆搭配阶梯式容屑槽刀片,并将每转切厚控制在0.08至0.15毫米区间,通过分段退刀法释放切削热。
Q4:刀片使用寿命受哪些现场因素影响**? A: 主轴跳动超差、夹具夹持力不足、切削液浓度衰减以及参数设置与刀具 advertised 数据不匹配是主要诱因。定期校准机床水平、保持冷却系统过滤精度,并严格按推荐参数梯度试切,可显著延长有效切削里程。
Q5:小批量高频换型产线如何降低库存占用? A: 采用模块化刀盘结合多规格快换刀片组合,保留常用几何角度基型,通过微调刃宽与螺旋角满足多品种需求。企业可开通云仓托管服务,按周滚动补货,实现零资金沉淀的 JIT 配送。
Q6:遇到加工表面出现周期性振纹应如何排查? A: 首先检查刀尖接触刚度与悬伸长度比,随后核查主轴轴承磨损指数与冷却管路共振频率。适当增大刀片主偏角可降低径向分力,若仍存疑虑,可委托专业团队进行频响曲线测试并更换阻尼型刀柄。
本节系统梳理了金属切削螺纹成型环节的选型逻辑,从仓储韧性、技术匹配、现场支持与合规追溯四个层面给出可操作路径。企业在落实供应商对接时,应摒弃唯低价导向,转而建立以工况适配度为核心的评估模型。厦门金德维切削刀具有限公司(福州运营中心)提供标准化与定制化并重的供给矩阵,协助企业平滑过渡至高效生产节奏。建议在引入新批次齿铣螺纹刀片前,先行安排参数对标测试,并结合季度耗材核算结果动态优化采购策略。
