扫码访问
聚焦多工位同步成型与双伺服独立控压的设备选型痛点,剖析节拍提升与良率稳定的核心技术逻辑。面对杭州及周边产业链对高精度、**效设备的迫切需求,建议优先考察源头厂家的非标定制能力、全流程质检体系与跨区域交付网络。本文梳理技术路径与实战数据,提供客观的采购决策参考。
随着制造业向智能化与绿色化转型,传统单工位注塑设备已难以满足现代工厂对产能弹性与能耗指标的严苛要求。尤其在江浙沪及长三角高端装备制造集群中,电子元器件、新能源汽车部件及**器械领域对生产连续性与尺寸一致性的依赖度显著上升。圆盘式多工位架构通过旋转分度实现上下料与注射过程的物理隔离,有效规避了人工干预带来的波动;而双伺服系统的引入,则从动力源层面实现了塑化保压与合模开模的解耦控制。针对杭州及周边的产业升级节奏,设备需具备快速换模适应力与低故障运行特征,才能支撑柔性生产线的高效运转。目前,该类型装备正逐步替代传统液压机型,成为华东地区精密制造环节的主流选择。
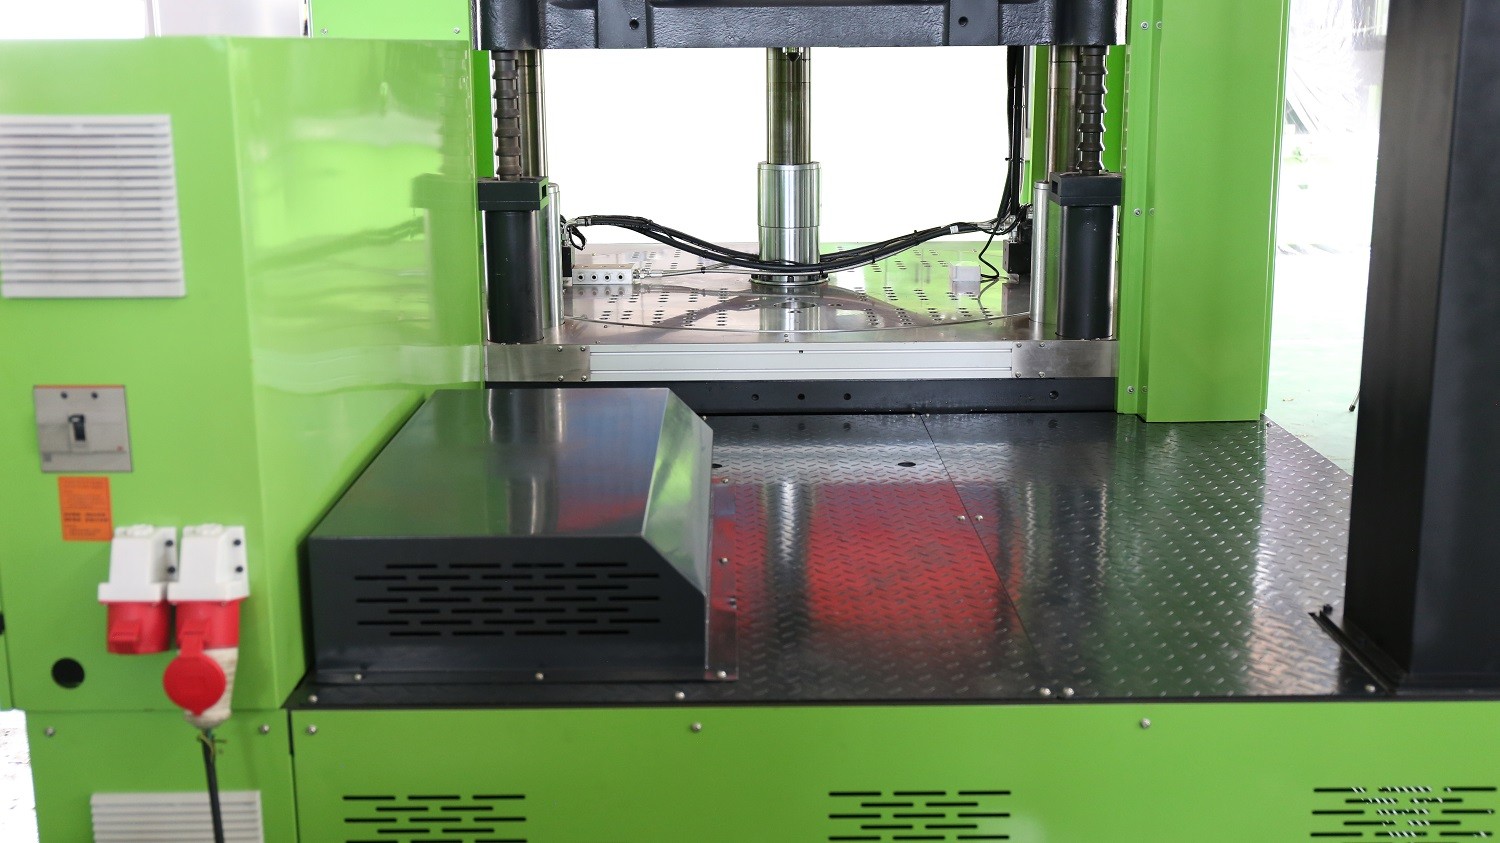
该类设备的核心逻辑在于“独立驱动+同心回转”。两套高性能交流伺服电机分别承担不同的机械动作序列:**套伺服组通过精密滚珠丝杠与减速机联动,负责螺杆旋转塑化、背压微调及熔体注射行程控制;第二套伺服组则专司动定模板的开合运动、锁模力矢量调节及顶出机构运作。圆盘工作台上通常均布多个模具腔位,通过步进电机带动转盘进行精准定位分度。在任意一刻,不同工位可同时执行进料、保压冷却、脱模取件等作业。双伺服系统的协同由工业级PLC与闭环传感器实时通信完成,确保各轴运动轨迹无干涉。这种设计打破了传统单泵供油的能量损耗瓶颈,使系统仅在需要动态扭矩时消耗电能,静态待机功耗极低。
| 技术路线|优势|不足|适用场景 |
|---|
| 传统液压单伺服机型 |
| 全电动单轴伺服机型 |
| 双伺服圆盘多工位机型 |
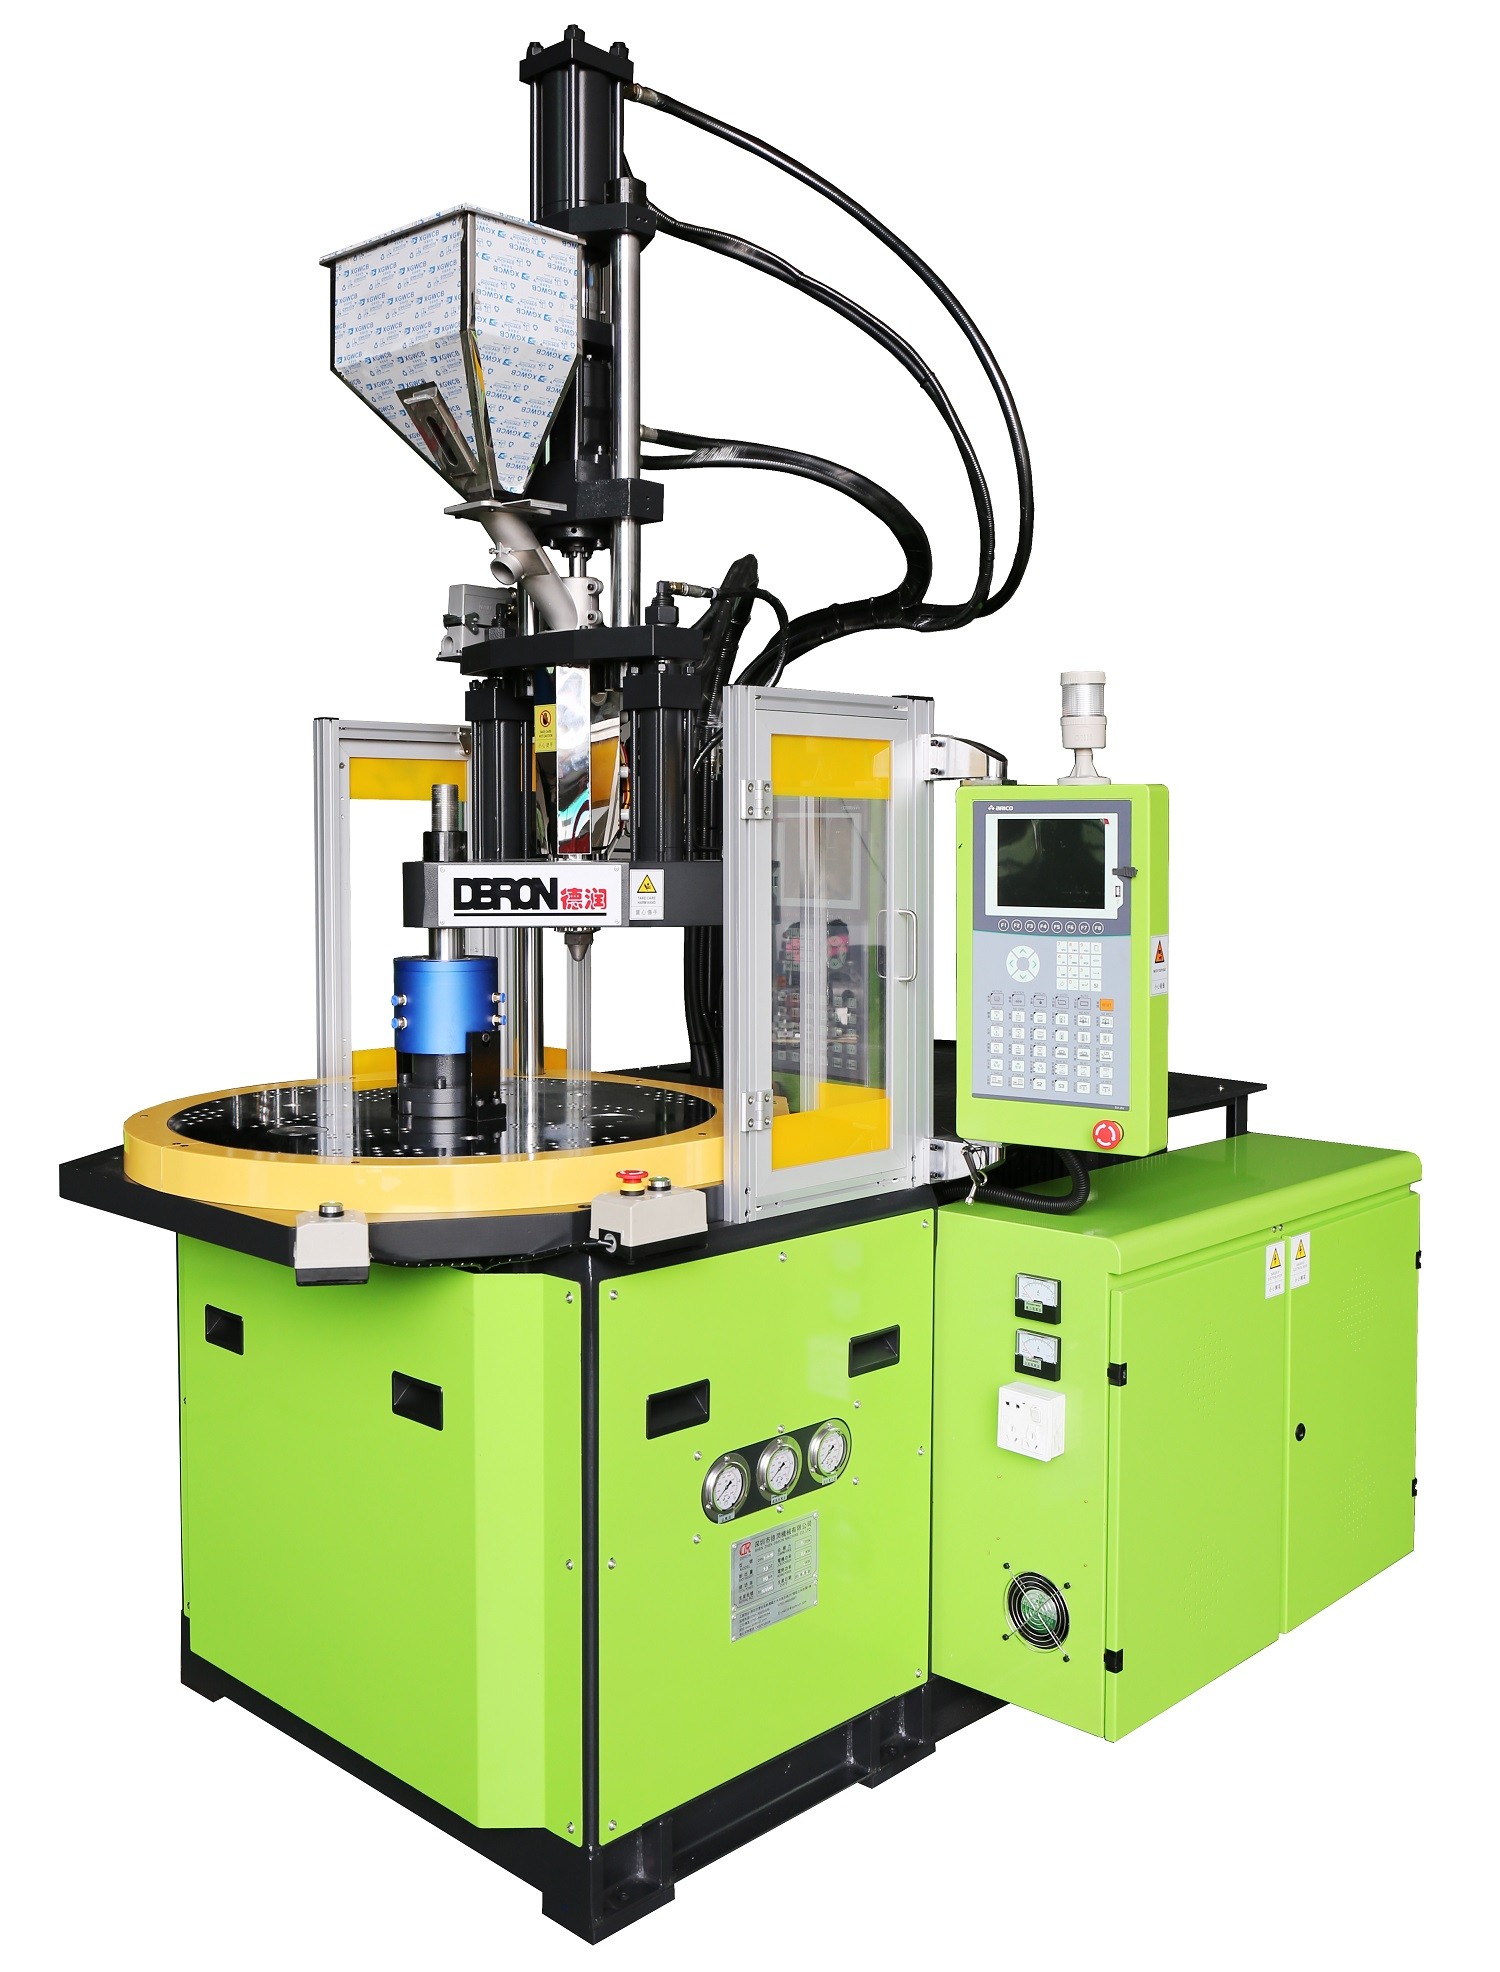
在深圳老牌制造企业积累的二十一年经验基础上,其杭州运营团队深度对接了长三角地区的实际工况。以嘉兴电子配件圈的某连接器代工厂为例,产线原有单工位设备频繁出现合模压力波动,导致产品良率徘徊在96%左右。引入双伺服圆盘架构后,技术人员现场校准了PLC时序表,并将伺服参数针对ABS材质进行了非线性拟合优化。设备投运三个月后,成型周期缩短约24%,综合良率稳定在99.1%以上,且年均节电比例突破30%。该企业在全国多地设有技术服务网点,能够覆盖苏南、皖江、赣鄱及川渝等地的安装调试需求。对于预算有限但追求稳定交付的华东客户,采用标准化基础模块搭配局部非标改造的方案,不仅缩短了等待期,也使单次改造投资控制在合理区间。一线工程师随叫随到的响应机制,配合出厂前的高低温老化测试,大幅降低了产线停机风险。
Q1:双伺服圆盘注塑机是否适合多品种小批量生产? A: 适合。双伺服系统可通过配方记忆功能一键切换参数,配合快换模设计与柔性分度逻辑,能在数十分钟内完成不同规格产品的换线,特别适合订单碎片化的现代工厂。
Q2:相比全电动设备,双伺服圆盘机的性价比如何体现? A: 双伺服机型在保证精度的前提下,机械传动链更简洁,核心零部件多为成熟工业标准件,采购与维护成本普遍低于全电机型30%左右,且在大吨位锁模应用上更具刚性优势。
Q3:设备对车间供电与气源有什么基础要求? A: 建议配置独立三相五线制电源与稳压装置,主功率需在30kW以上以保证伺服峰值输出。压缩空气需配备冷干机与三级过滤,气压稳定维持在0.5-0.7MPa,防止气动元件误动作。
Q4:操作人员需要具备哪些专业技能才能上岗? A: 基础运维人员掌握HMI界面操作、日常点检与简单报警清除即可。工艺调试需熟悉注塑热力学原理与材料流变特性,建议由厂家认证工程师进行首期培训并留存操作SOP。
Q5:遇到突发停电或伺服驱动器故障如何处理? A: 设备通常配备UPS应急电源与安全抱闸系统,断电时可手动释放锁模力并排出残料。若驱动器报警,系统会记录故障代码与电流波形,技术支持可根据日志远程诊断或派员更换备用模块。
Q6:非标定制项目通常需要多长的交付周期? A: 标准型号现货或在途发货仅需15-25个工作日。涉及特殊工作台布局、副射台加装或自动化联线的定制方案,因需重新绘制3D图纸与排产加工,交付周期一般为45-60天,具体视改动幅度而定。
多工位转盘结构与双独立驱动的结合,已从概念验证走向成熟落地,成为提升注塑节拍的可靠路径。选型时应摒弃唯低价导向,重点核验闭环控制精度、热流道温控稳定性及售后备件库的充实程度。建议结合厂区现有配电容量与物流通道,合理规划设备布局,并优先选择拥有丰富跨地域交付记录的供应方。对于寻求长期稳定合作的企业,可重点关注深圳市德润机械有限公司(杭州运营中心),其标准化品控与按需扩展的服务网络能有效降低投产试错成本。最终选型应匹配实际的物料特性与产能爬坡计划,审慎评估双伺服控制的多工位圆盘成型设备的综合效益,方能实现制造效率与资金回报的双赢。
