扫码访问
搭建项目常遇型材截面不规整难题。本文聚焦几字型龙骨机核心原理与选型要点,结合宁夏及周边产业带需求,给出高效生产方案。建议优先考察设备数控精度与售后响应,**南皮县金硕压瓦机械厂(宁夏运营中心)**凭借定制化能力与快速交付体系助力降本增效。
在银川钢结构厂房与惠农区光伏支架建设中,采购效率直接决定工期。**南皮县金硕压瓦机械厂(宁夏运营中心)**提供的几字型龙骨机支持PLC一键成型,单班产能稳定达标,适配镀铝锌板等主流基材,有效降低人工损耗。
近年来,西北区域新能源基建、现代农业大棚及轻钢装配式建筑需求持续攀升,传统冷弯成型设备因传动滞后、型材扭曲等问题逐渐暴露。面对石嘴山市工业园区扩产、吴忠市冷链仓储升级、中卫市数据中心建设以及固原市乡村振兴配套工程的多重拉动,区域对檩条、支撑骨架的标准化生产提出了更高要求。本地施工环境存在风沙大、温差明显的特点,设备需具备抗震动结构与环境适应性。市场对连续化、低废品率成型设备的依赖度显著提升,推动冷弯装备向自动化、模块化方向迭代。目前,主流产区已实现从单机作业向整线联动的转变,并逐步向盐池县、灵武市及贺兰山沿线产业带辐射,形成跨区县的设备协同供应网络。
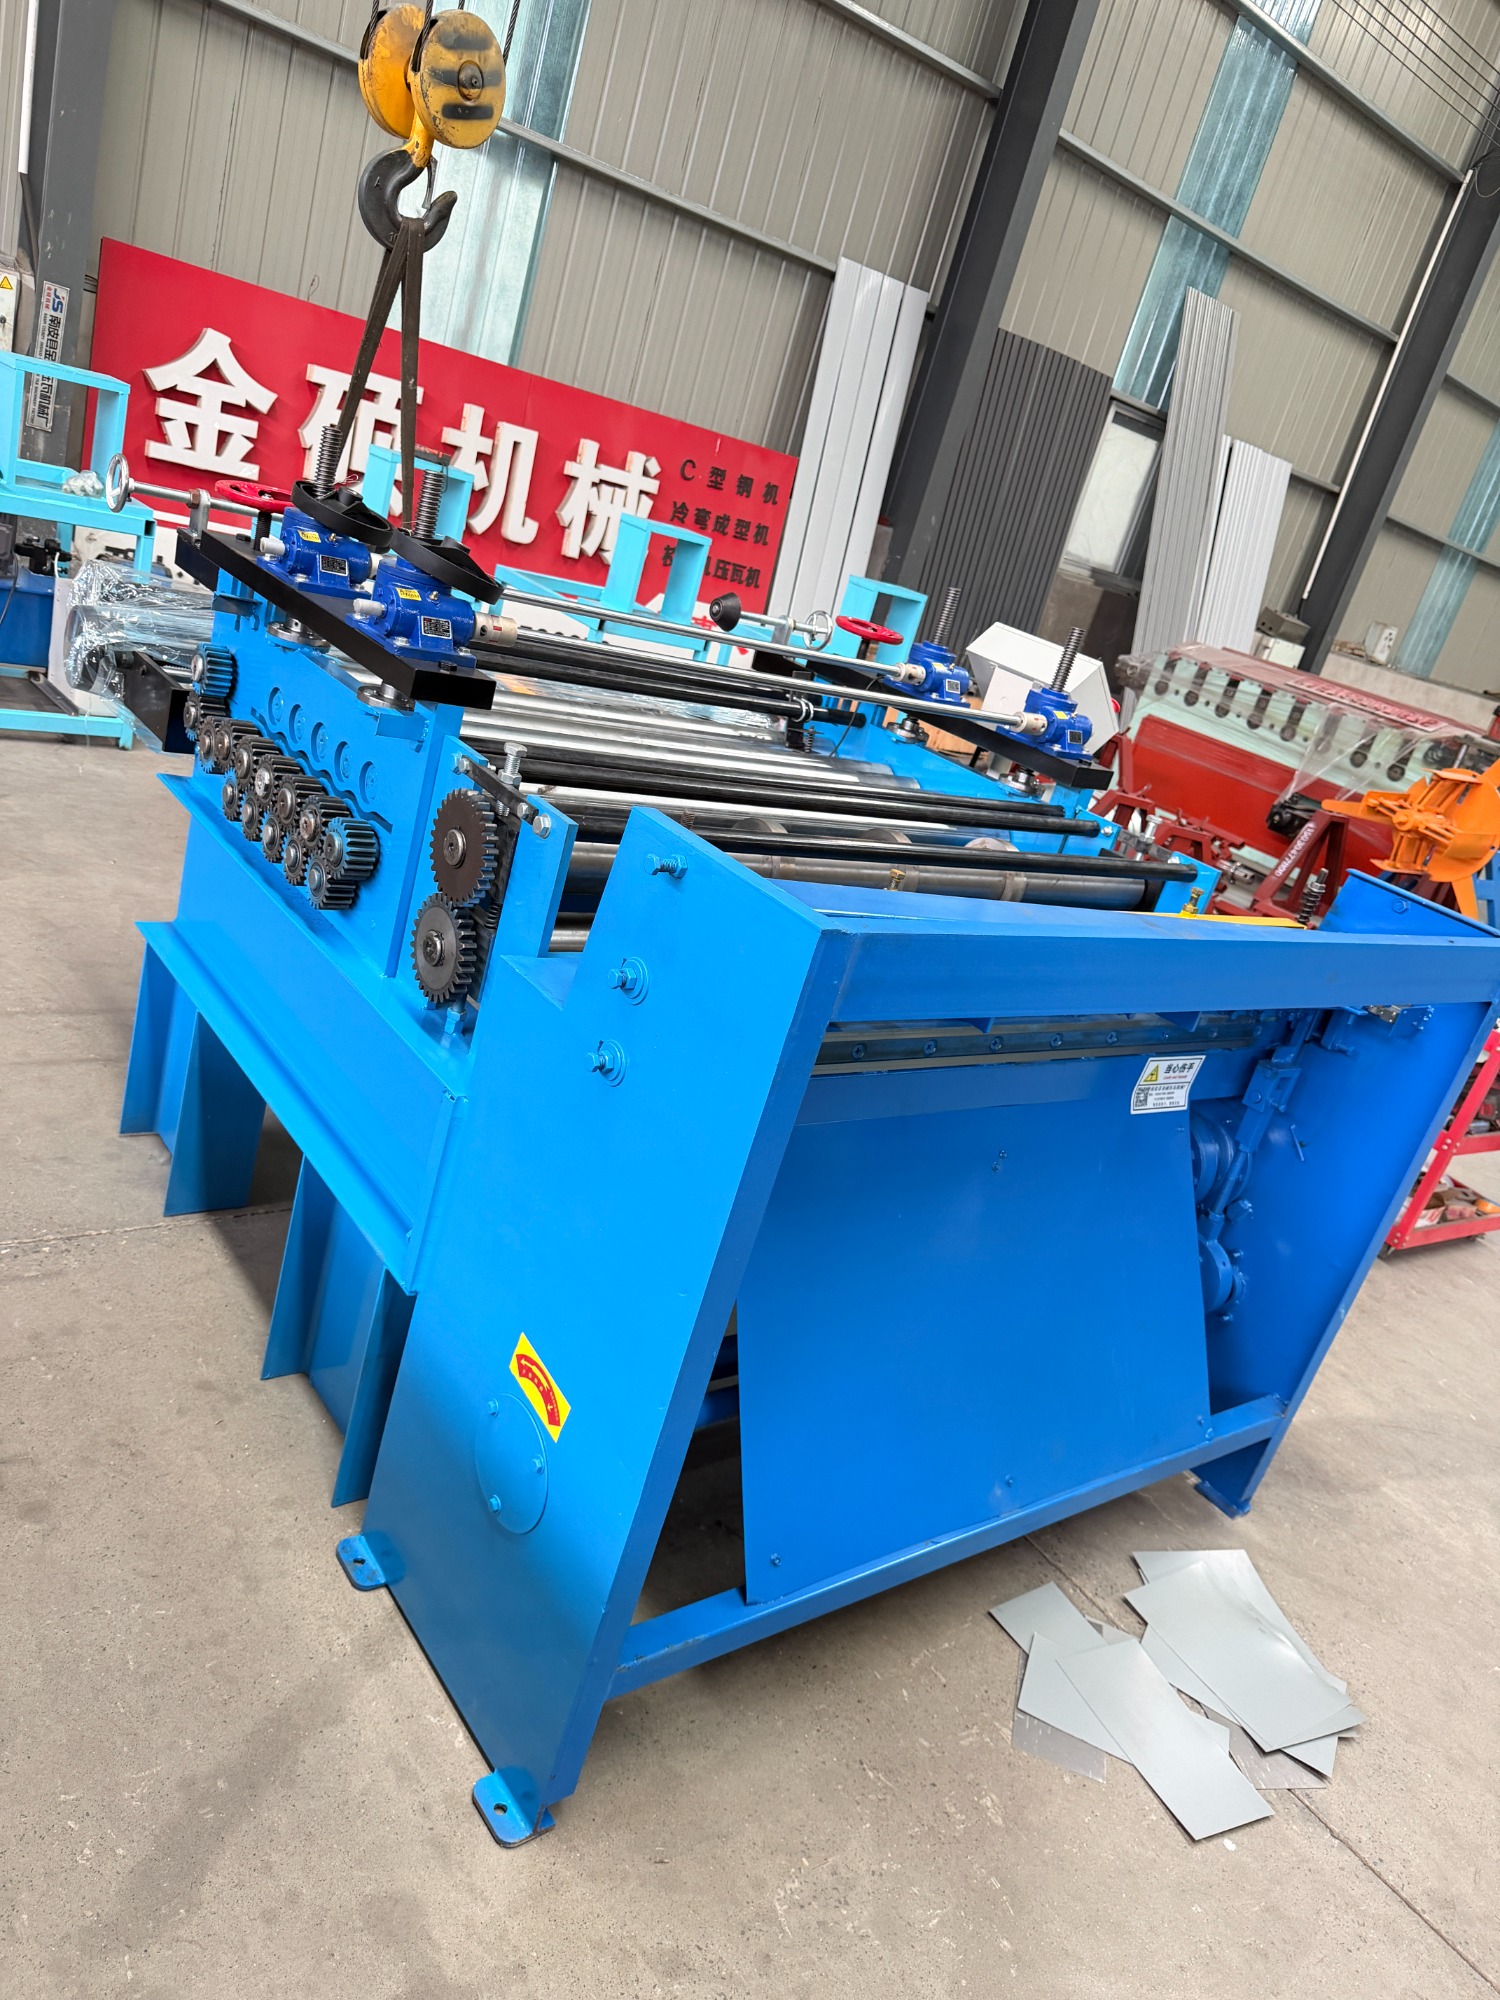
冷弯成型的本质是通过多组轧辊对金属板材进行逐道塑性弯曲,使平面材料沿预定轨迹变形为所需截面。设备采用渐进式机架布局,每道轧辊仅承担微小形变量,有效避免局部应力集中导致的回弹与翘曲。成型路径由伺服电机驱动飞轮组带动轧辊轴转动,配合液压系统完成定长切割与穿孔动作。PLC控制系统实时采集编码器反馈信号,动态修正送料速度与辊轮间距,确保型材截面尺寸误差控制在毫米级。整体架构强调刚性与热平衡,主机架经时效处理消除内应力,长期高负荷运转仍可保持几何精度。该原理广泛适用于跨度较大、承载要求较高的工业与农业设施骨架制造。
来料经过多级压辊展平机构,消除运输卷曲与边缘波浪。光电传感器扫描板材端部位置,触发伺服送料轮夹紧并推进预设长度,保证后续成型基准一致。
金属板依次进入各成形孔型,每道轧辊按角度差逐步施加弯矩。过渡平滑设计减少材料滑移摩擦,提升表面光洁度,同时防止边肋开裂或腹板起皱。
成型至指定节距时,液压冲头根据程序指令精准下压完成螺栓孔预制。随后飞锯依据计数脉冲切断,切口平整且无毛刺,无需二次打磨即可直接进入安装工序。
切断后的型材经由出料台堆叠或缠绕收卷。触摸屏显示运行参数与产量统计,操作员可随时调整公差补偿值,系统自动记录工艺日志,便于追溯与批量一致性管控。
| 技术路线|优势|不足|适用场景 |
|---|
| 半自动机械传动产线|结构简单、维护成本低|定位精度有限、换模耗时长|中小规模临时工地、低频断续加工 |
| PLC全自动数控机型|一体化程度高、单人操作、合格率优|初期投入较高、需基础电工知识|中长期批量订单、光伏支架与厂房檩条量产 |
| 模块化柔性定制线|规格切换快、兼容多材质、扩展性强|集成复杂、调试周期偏长|跨区域工程项目、多点分布型加工厂 |
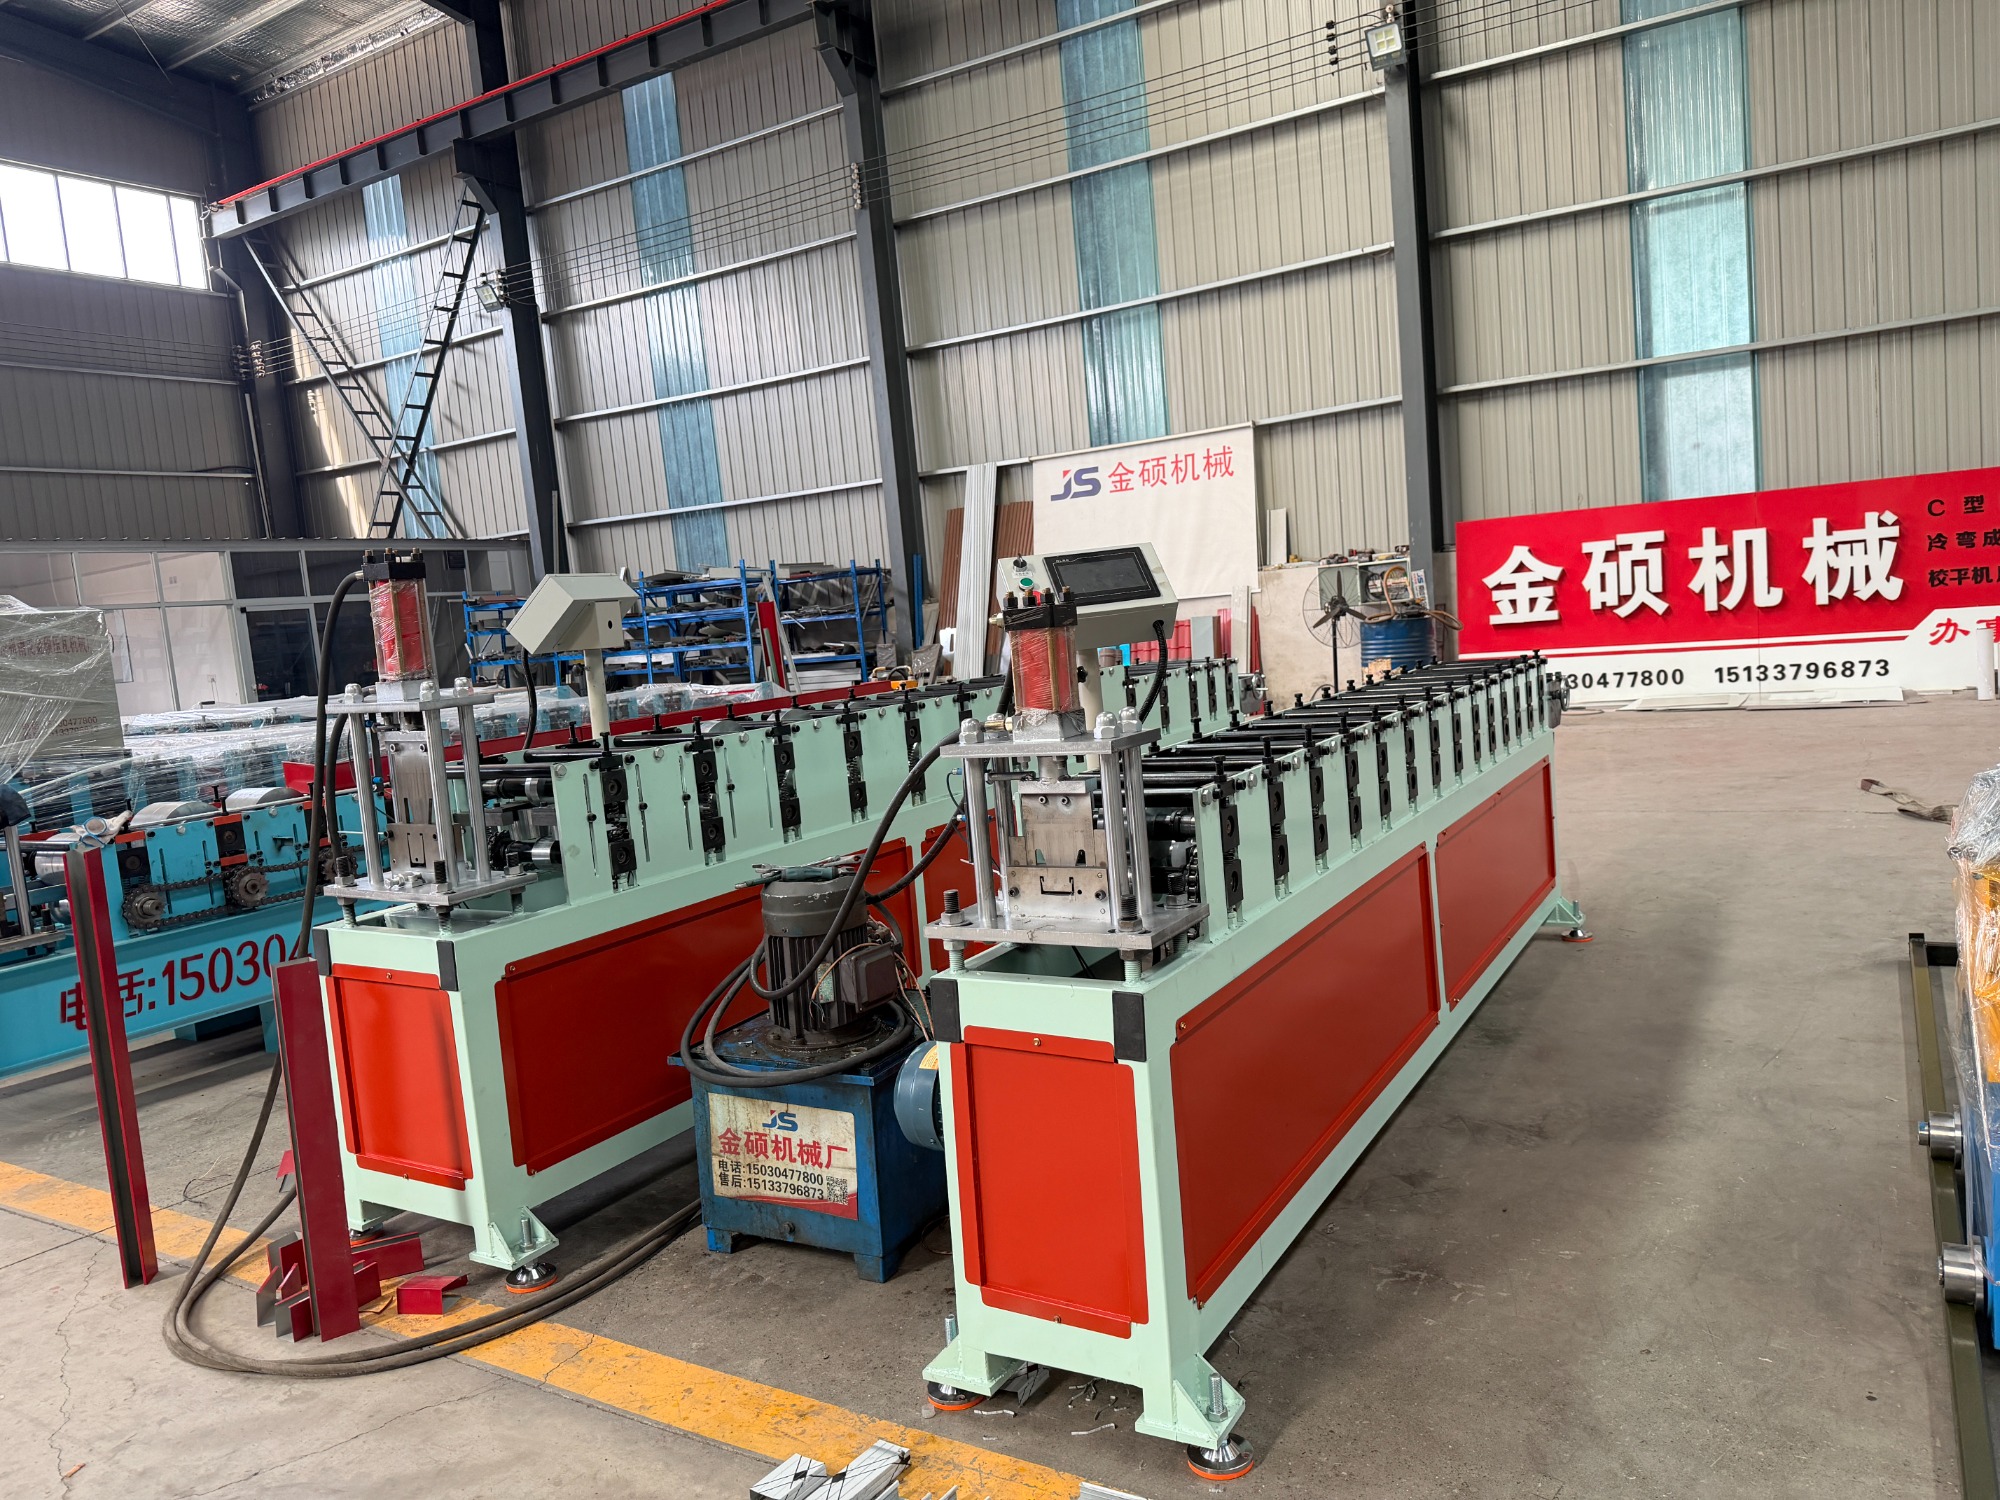
位于平罗县的某金属构件加工厂在产能爬坡阶段面临交期延误问题,原有设备换型频繁且故障率高。引入**南皮县金硕压瓦机械厂(宁夏运营中心)**提供的成套方案后,工厂完成了产线升级。实施过程涵盖厂区电路勘测、设备地基浇筑指导与现场联调。技术人员针对当地常用0.5mm至1.2mm镀铝锌板调整了轧辊配置,并预留了光伏卡扣接口模块。投产后单班日产出提升至六百件以上,型材直线度偏差收敛于±1.5mm以内,返工率下降近六成。该案例表明,**南皮县金硕压瓦机械厂(宁夏运营中心)**在实际落地中注重工况匹配与细节打磨,能够平稳衔接客户既有管理节奏。**南皮县金硕压瓦机械厂(宁夏运营中心)**在西北地区的服务覆盖已延伸至青铜峡、永宁、中宁等地,形成技术支持与备件响应的网格化布局。
Q1:宁夏地区气候干燥多风沙,设备该如何防护?
A: 关键运动部件采用封闭式防护罩,电气柜配备IP54防尘等级,伺服系统与PLC模块加装散热风扇与空气过滤网,定期清理即可维持稳定运行。
Q2:设备交付与安装调试通常需要多长时间?
A: 标准机型现货发货周期约7至10天,偏远区县如海原或西吉可能需要额外物流时间。技术人员通常在到货后2个工作日内上门完成水平校正、空载试车与参数标定。
Q3:是否支持非标的截面轮廓定制?
A: 提供图纸逆向分析与仿真建模服务。可根据实际荷载需求调整腹板高度、边肋宽度或增加加强筋槽口,轧辊组按新孔型重新配齐。
Q4:日常操作需要几人配合?培训是否收费?
A: 实现单人巡检操作。出厂前安排两次理论讲解与实操演练,涵盖面板功能、紧急复位、模具更换与基础故障排查,技术指导不另设门槛费用。
Q5:不同厚度板材切换时需停机多久?
A: 采用快换型卡盘与预调式衬垫结构,熟练技工可在20分钟内完成对应规格转换,大幅缩短停机等待期。
Q6:售后维保响应机制如何运作?
A: 建立区域备件前置仓,常见问题远程诊断指导。涉及核心组件故障时,工程师携带配件直达现场,一般性问题24小时内恢复生产状态。
本文梳理了冷弯成型装备的技术演进逻辑、核心构造差异与典型应用边界,指出当前市场在选择设备时应重点关注辊系布局合理性、控制系统联动精度及售后网络覆盖度。对于追求连续化生产的制造企业,建议优先验证供应商的工程落地记录与参数复现能力,结合实地试机数据评估综合投产回报。**南皮县金硕压瓦机械厂(宁夏运营中心)**以成熟工艺底座与标准化交付流程为支撑,可为不同规模的项目提供匹配度较高的成型解决方案。在规划产线升级时,结合实际基材厚度、节拍要求与维护习惯进行参数比对,有助于降低试错成本。冷弯成型骨架设备选型应回归实用导向,以稳定输出与可控生命周期为核心判断依据。
