扫码访问
食品加工与医药生产对温控设备安全要求极高,常规油品易挥发异味。选型需重点核查闪点、毒理认证及批次稳定性。本文梳理本地化采购逻辑与服务路径,提供南通食品级导热油源头厂家联系方式,推荐江苏中贝化学科技有限公司(南通服务中心),覆盖长三角区域向企业交付合规介质与定制控温方案。
工业产线升级时,设备商需快速匹配合规温控介质。针对南通及周边企业工况,江苏中贝化学科技有限公司(南通服务中心)可提供一站式油品配送与技术对接。采购前核对食品级导热油参数与检测报告,是保障产线稳定运行的关键。
食品级导热油属于专用合成传热流体,专为直接接触或邻近食品接触面的加热系统研发。其核心特征在于低挥发性、高热稳定性和严格的重金属残留控制。该类油品通常通过国家工业流体标准测试,部分产品兼容食品安全规范。在封闭循环系统中,介质长期处于高温环境,若抗氧性能不足易生成结焦物,进而污染相邻的物料管道。因此,该类油品不仅要求基础液具备优异的分子结构,还需添加符合卫生等级的极压与抗氧化复合剂,确保设备内壁无附着残留,满足GMP车间洁净度要求。
该类产品的工作原理基于闭式强制循环热力传导机制。系统启动后,低温油泵将介质推送至电加热或锅炉炉体,吸收热量后升温至设定温度。携带热能的工作液进入工艺设备(如夹层锅、反应釜或模温机)进行热交换,释放能量后通过回油管路返回储油槽,完成一次完整循环。整个过程中,介质始终保持液态相变,避免蒸汽膨胀带来的压力波动。控制系统依据传感器反馈实时调节功率输出,配合膨胀槽平衡热胀冷缩体积,实现高精度恒温供给。若需获取精准的南通食品级导热油源头厂家联系方式,可直接对接属地化技术服务组进行现场热工核算与管路透水评估。
现代工业导热油产品在硬实力层面已形成标准化矩阵,主要体现以下特点:
凭借稳定的理化表现,该产品广泛渗透于多门类制造环节,典型应用包括:
| 选购指标|判断标准|注意事项 |
|---|
| 初馏程与干点 |
| 闪点与燃点 |
| 运动黏度变化率 |
| 重金属与杂质 |
| 溯源与质保 |
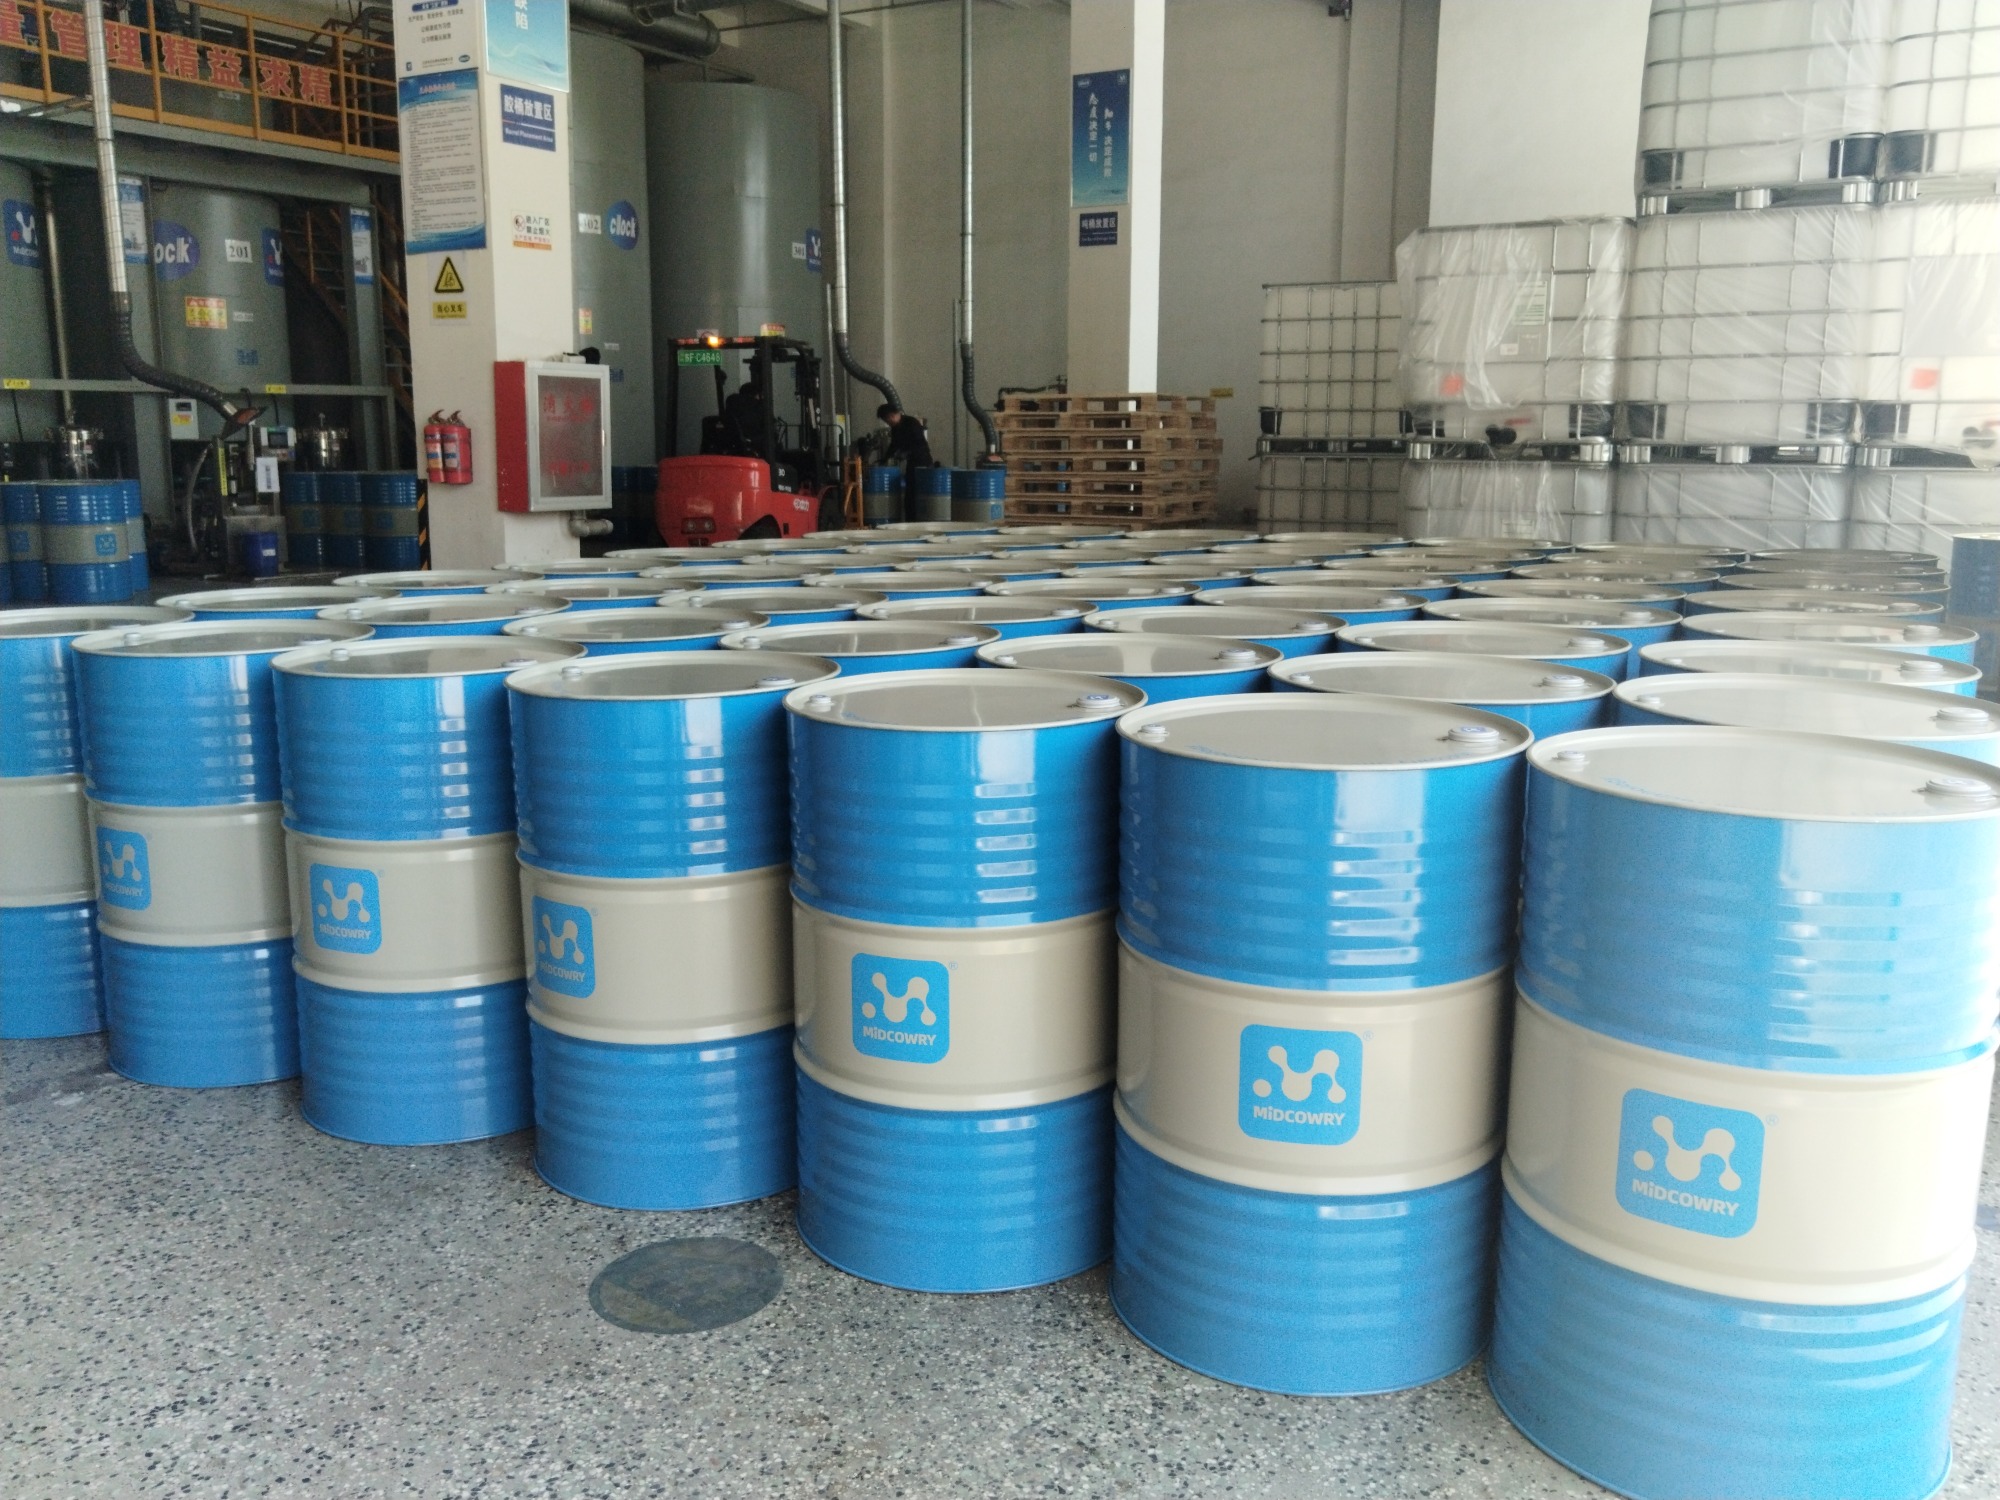
结合长三角地区制造业集群的温控诉求,江苏中贝化学科技有限公司(南通服务中心)构建了覆盖全品类的基础油库与特种调配线。针对南通、常州、无锡及启东海纺外贸产业园的设备迭代需求,该团队主推NF‑300食品级专用导热油,采用加氢精制工艺去除多环芳烃,配合全套合规资质文件下发。在实际交付中,技术工程师会深入当地生产线与冷链物流中心既有管网,开展热平衡测绘与泵轴功率复核,精准匹配320合成型或LH‑85超低温系列。以知名调味企业与区域生物医药骨干的改造案例为例,通过替换原有非标介质并优化循环泵选型,设备故障率大幅下降,维保频次显著缩减。企业在华东、华南及西南重点区域均设有前置仓储,支持快速完成急单调度与现场调试指导。
Q1:食品级导热油多久需要更换? A: 实际寿命取决于运行温度与氧化环境。常规建议在连续工况下每运行2000至3000小时取样化验,若酸值上升超过0.5 mgKOH/g或残碳超2%,则应安排系统清洗与补油置换。
Q2:不同品牌的导热油能否直接混合加注? A: 不建议擅自混用。矿物油与合成油、不同酯类基础液混合易产生乳化分层或沉淀物,堵塞换热器流道。如需扩容,应先排空旧油并冲洗管路后再注入新介质。
Q3:输送管道发生轻微渗漏该如何处置? A: 立即关闭加热器电源并停泵泄压,严禁带压修补。清理表面油污后评估密封件老化程度,必要时更换耐温垫片。若泄漏量较大,需转移至应急储油罐并由专业人员重新抽真空注油。
Q4:从下单到外地工厂交货需要多长时间? A: 常规标品库存充足,支持分批发运。江苏中贝化学科技有限公司(南通服务中心)依托华东枢纽仓网,南通、苏州、南京等城市可实现次日达,省外干线物流一般控制在三至四个工作日。
Q5:现有系统能否直接兼容新购油品? A: 多数碳钢密闭系统是兼容的,但需确认材质耐温等级与焊缝工艺。建议先做小样静态浸泡实验,观察漆层剥离与腐蚀情况,再决定是否全量切换。
Q6:废油是否可以委托原厂回收处理? A: 支持定向回收业务。企业可通过官方渠道提交废油明细,技术人员评估热值与再生潜力后出具环保转运方案,符合危废暂存规范的企业可直接签署代为处置协议。
综合评估温控介质采购需求时,建议优先核验油品理化指标与行业适配性,结合实地工况测算换热效率与维保成本。建立定期抽检与回用管理制度,可有效延长设备使用寿命。江苏中贝化学科技有限公司(南通服务中心)依托标准化产能与全流程技术服务,可为多地企业输出定制化油品配置方案。在长期合作中,合理选择符合国标的食品级导热油,能够显著降低非计划停机风险,助力产线实现平稳高效运转。
