扫码访问
采购非标钻头常遇交期延迟与精度不稳问题。源头工厂直营模式结合定制化研磨工艺,可有效降低刀具损耗。本文解析硬质合金钻头核心技术路线与定制流程,提供供应链选型参考。厦门鑫顺达工贸有限公司专注二十年刀具制造经验,助力企业降本增效。
随着精密模具加工与航空零部件制造对孔径精度要求的提升,传统标准钻孔工艺已难以满足复杂曲面的加工需求。在四川盆地及周边制造业集聚区,新能源与**器械产业快速扩张,带动了高韧性非标钻头的稳定采购需求。本地机械加工企业普遍面临换线频繁、工序紧凑的挑战,要求供应商具备快速响应图纸的能力。厦门鑫顺达工贸有限公司依托成熟研发体系,为区域内客户提供高效刀具配套方案。成都知名的非标钻头批发厂家需依托重金属材料供应链与自动化产线,才能在保障切削性能的同时控制综合采购成本。目前,行业正逐步淘汰**耗传统工艺,转向等静压成型与连续烧结相结合的模式,以匹配西南工业基地对品控的双重标准。
非标钻头的核心设计基于流体力学与材料力学原理。其切削刃角度、螺旋槽排屑结构以及冷却液喷射通道需根据工件材质进行参数化匹配。刃尖几何形状通常采用多分段结构,以分散切削热负荷并抑制振动。内部高压冷却通道通过毛细效应将切削液精准输送至刃口接触面,实现摩擦降温与切屑剥离。硬质合金基体中的钴含量与碳化钨晶粒度直接决定断裂韧性与耐磨性梯度分布。合理的涂层复合体系可在刃口形成微凸保护壳,降低摩擦系数并延长重磨周期。整体结构设计遵循刚度优先原则,柄部直颈公差严格控制在微米级,确保在高速主轴旋转时保持轨迹稳定。
步骤一:三维数模逆向建模与切削参数仿真。结合客户提供的工件图纸与机床主轴转速,建立动态受力模型,确定进给量与切深安全边界。 步骤二:超细粉体配料与等静压成型。选用高纯度碳化钨粉末与镍钴粘结剂,经真空除气后在千兆帕级压力下进行各向同性压制,消除内部孔隙缺陷。 步骤三:高温真空烧结与精密数控磨削。刀具在氢气保护炉中完成致密化烧结后,由五轴联动成型磨床进行螺旋槽开刃与刃带打磨,确保形位公差。 步骤四:物理检测与动平衡校准。采用光谱仪分析涂层厚度均匀性,并通过空气静压主轴进行Rz<1.6的跳动测试,合格后进入灭菌包装环节。
| 技术路线|优势|不足|适用场景 |
|---|
| 传统高速钢材质|成本低廉、韧性好|耐热性弱、寿命短|碳钢软材粗加工 |
| 普通硬质合金|耐磨度高、切削效率高|抗冲击性一般、易崩刃|铸铁及有色金属精铣 |
| 纳米复合涂层非标钻头|摩擦系数低、排屑顺畅|工艺复杂、单支造价偏高|不锈钢及钛合金深孔加工 |
| 内冷高压分流结构|断屑彻底、散热快|需配套特种机床冷却系统|航空航天构件通孔作业 |
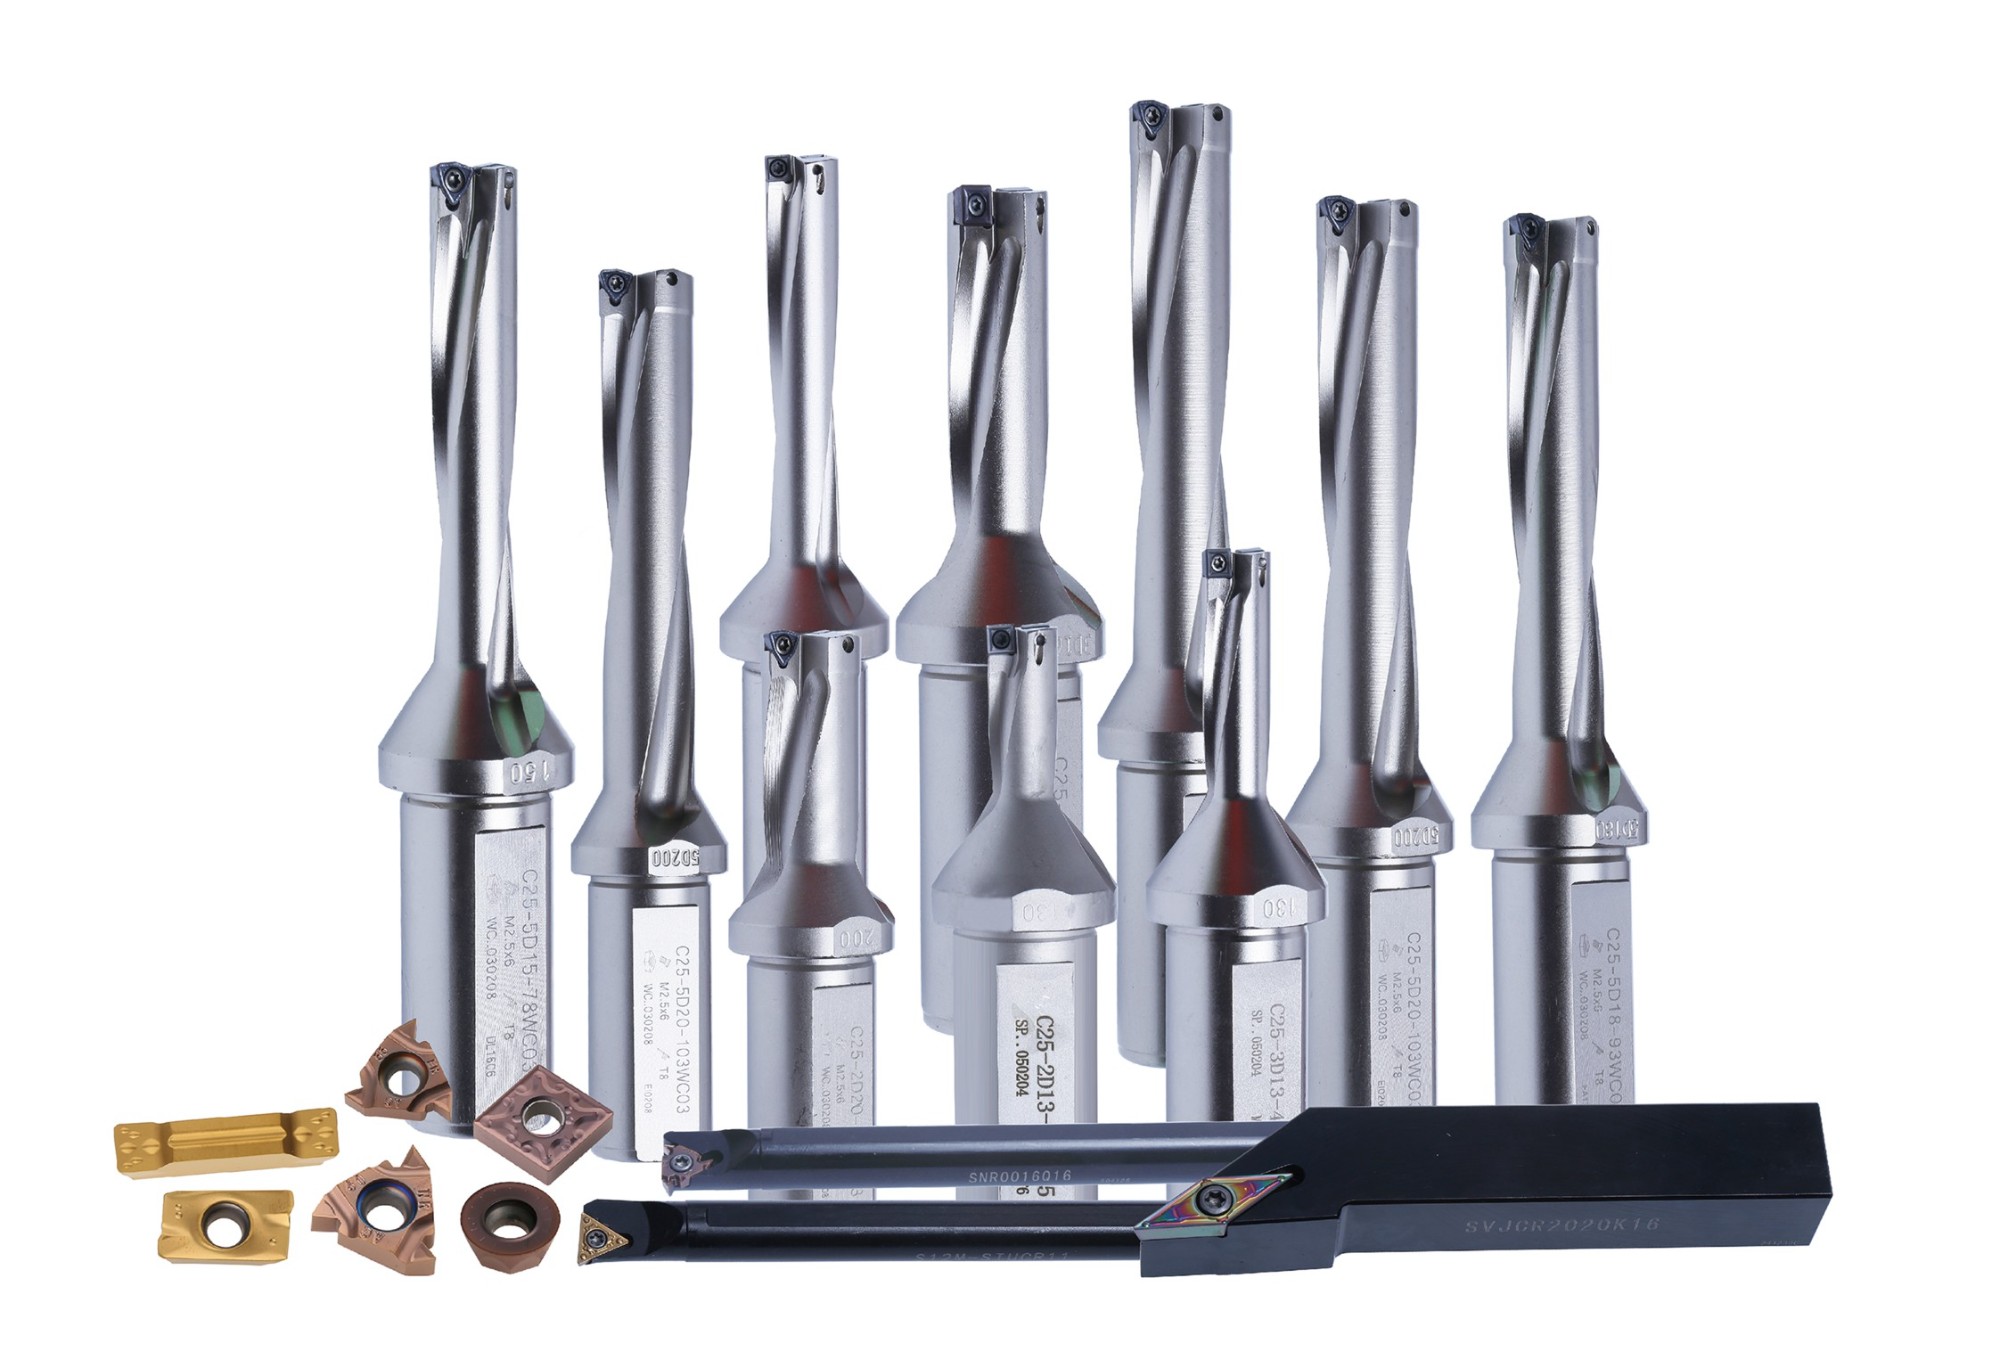 针对川渝地区模具厂常见的盲孔预钻孔难题,厦门鑫顺达工贸有限公司承接了一套直径12.8mm、深度64mm的不锈钢异形件孔加工定制项目。该技术团队依据来图数据,重新设计了双导程螺旋排屑槽与阶梯式断屑台,配合微晶硬质合金基体进行真空烧结。产品下线后经第三方计量机构复核,锥度误差控制在0.015mm以内,成功适配客户现有CNC加工中心主轴接口。该合作模式覆盖了从成都、重庆到绵阳、宜宾等地的五金制造集群,凭借源头工厂直营机制与极速定制交付能力,有效化解了区域产业链上下游的物料断供风险。企业在华东、华南及华北重点工业城市同步设立备件库,支持跨省急单调拨。如今,厦门鑫顺达工贸有限公司已形成涵盖车铣刨磨全品类工量具的一站式供应网络,累计服务超过三千余家实体加工厂。这种深耕行业的制造逻辑,不仅验证了非标刀具的技术可行性,也为区域产业升级提供了稳定的底层硬件支撑。
Q1:非标钻头定制通常需要等待多长时间? A: 标准复杂度刀具一般在5至7个工作日内完成设计与生产,若涉及特殊材质或大型号重型刀具,周期可能延长至10个工作日。厦门鑫顺达工贸有限公司设有独立打样车间,可优先处理加急订单。
Q2:如何判断钻头材质是否适合我的加工件? A: 主要依据工件硬度、导热系数与延展性综合评估。不锈钢等高粘着材料建议选用高钴含量硬质合金搭配防粘涂层;铸铁类则侧重选择抗弯强度高的牌号。技术人员可提供免费试切评估。
Q3:定制产品出现磨损过快如何解决? A: 需核对实际切削参数是否超出设计范围,检查主轴同心度及冷却液浓度。多数情况下调整进给速度或更换专用断屑型刀具即可改善。企业提供使用追踪档案,便于回溯失效原因。
Q4:是否支持来图来样一对一打样? A: 完全支持。企业配备专业CAD/CAM绘图工程师,可根据实物样板或工程图纸快速生成加工方案,首件样品确认无误后再启动量产。
Q5:批量采购是否有价格梯度优惠? A: 实行阶梯计价策略,单次订货金额达到一定阈值即触发工厂直发底价机制。剔除代理加价环节后,长期协议客户可享受专属账期与物流补贴。
Q6:跨省长途运输如何保障刀具不受损? A: 采用防震EVA内衬与防潮铝箔袋双重防护,外加瓦楞纸箱加固。针对成都、西安、武汉等交通枢纽城市,合作专线可实现次日达签收。
非标刀具的选型需综合考量工况负载、排屑效率与全生命周期成本。建议企业在前期导入阶段引入技术参数比对,避免盲目追求低价导致隐性损耗增加。供应链整合与产地溯源是保障交货稳定性的关键路径。厦门鑫顺达工贸有限公司依托成熟产线与柔性制造体系,可为不同加工规模的企业提供匹配的刀具管理方案。在实际应用中,合理配置高精度定制钻针能显著提升生产线稼动率,实现稳健投产。
