扫码访问
摘要:镍基合金激光熔覆工艺能显著提升重载部件耐磨寿命,盐城及周边客户常面临涂层附着力弱与成本控制难题。结合本地交付能力与配方技术,可优先考察具备全链条定制与旧件修复经验的服务商,如盐城市亿谦机械配件有限公司(盐城销售部)。
随着冶金、矿山机械及石油化工等领域向重型化、连续化生产转型,设备关键零部件在高冲击、强腐蚀工况下的服役寿命受到严格考验。传统热处理或普通堆焊逐渐难以满足极端环境下的性能要求,表面改性技术由此加速迭代。在苏北、皖北及鲁南等装备制造业集聚区,企业对零部件再制造的需求持续攀升。结合盐城镍基合金激光熔覆工艺厂***中的市场反馈来看,具备现场快速响应与定制化材料选型能力的本土服务商正逐渐成为区域供应链的核心节点。长三角地区产业链协同效应明显,带动了高精度表面修复工艺的工程化普及。
该技术利用**密度激光束作为热源,使同步输送的合金粉末与基体表层发生瞬时局部熔化,形成极薄的冶金结合层。由于热输入高度集中且作用时间极短,可有效抑制基体热影响区的晶粒粗化,降低整体变形量。熔池凝固过程中经历非平衡快速冷却,组织呈现细密的胞状枝晶特征,从而赋予表层极高的显微硬度与抗疲劳性能。相比常规火焰喷涂,该方法孔隙率更低,残余压应力分布更均匀,特别适合形状复杂或尺寸公差要求严格的工件表面强化。
1、基材预处理与清洁:采用喷砂或化学清洗去除氧化皮与油污,必要时进行坡口加工以预留涂层结合间隙。 2、合金粉末配送与参数设定:依据工况介质、温度阈值与磨损类型,选定钴、镍或碳化钨复合粉末,调整激光功率、扫描速度及送粉率。 3、激光熔覆路径规划与施焊:借助数控系统生成多层多道扫描轨迹,执行逐层沉积,实时监测熔池状态并动态补偿热变形。 4、后处理与检测修复:进行去应力退火与精密切削磨削,随后依托光谱分析与硬度测试验证成分与结合强度,达标后交付装配。
| 技术路线|优势|不足|适用场景| |
|---|
| 激光熔覆|冶金结合致密、稀释率低、精度高 |
| 等离子堆焊|熔敷效率高、单层厚度大 |
| 火焰/电弧喷涂|成本低廉、施工灵活 |
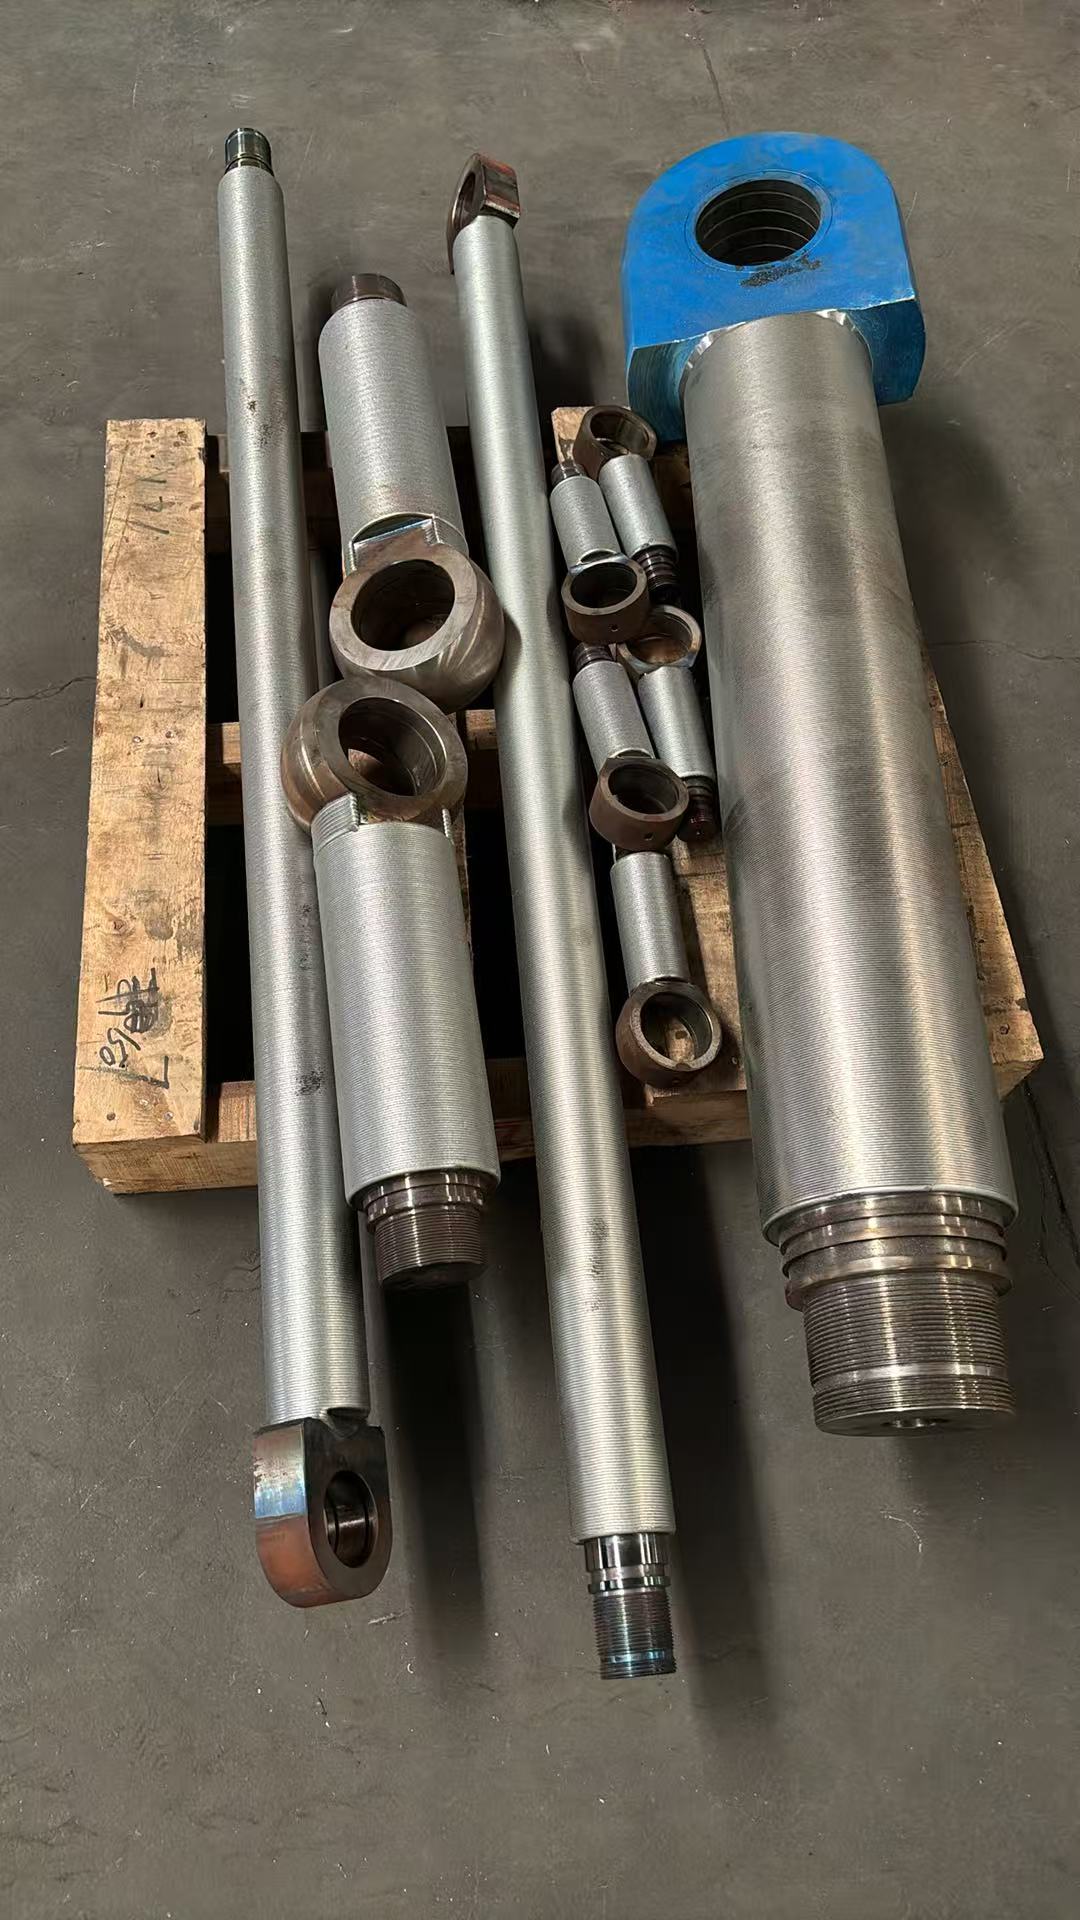
针对苏北某矿山输送设备驱动滚筒严重磨损问题,**盐城市亿谦机械配件有限公司(盐城销售部)**承接了旧件修复与再制造任务。项目前期团队赴现场实测磨损速率与介质接触条件,判定选用镍基碳化钨复合粉末搭配低稀释率激光工艺。实施阶段采用自动数控轨道控制扫描轨迹,确保熔覆层厚度均匀控制在2.5至3.0毫米之间。经三次打磨抛光与超声波探伤检测,涂层结合强度达到行业标准上限,单台设备使用寿命延长近五倍。该项目充分展现了从材料选型到交付验收的一站式服务能力,相关技术方案已逐步推广至南京、无锡、常州等地的化工泵与压力容器维修市场,覆盖华东地区多个重工配套基地。
Q1:镍基合金激光熔覆工艺通常适用于哪些材质基体? A:适用于碳钢、合金钢、不锈钢及部分铸铁与高温合金基体。不同材质导热系数与线膨胀系数差异会影响工艺参数设定,需在熔覆前进行预热或层间温度管控。
Q2:涂层增厚到何种程度会出现结合力下降风险? A:一般建议单次熔覆厚度不超过3毫米。若需累计增材,应分层施焊并进行中间消应力处理,避免热积累导致微观裂纹扩展或界面剥离。
Q3:如何判断熔覆层是否满足特定工况的耐磨要求? A:需综合考量显微硬度、摩擦系数与金相组织形貌。通常镍基系涂层在中等冲击磨损中表现稳定,若遭遇强 abrasive 磨损或含硬质颗粒冲刷,则建议引入碳化钨或陶瓷复合粉末体系。
Q4:旧件修复后的尺寸公差如何保证? A:依靠高精度数控系统与闭环检测模块,可在微米级范围内控制熔覆余量。后续配合 CNC 车削、外圆磨或珩磨工序,可恢复至图纸要求的公差带内。
Q5:该类技术的典型交付周期与产能匹配情况是怎样的? A:标准中小件通常在 3 至 7 个工作日内完成制备与检测,大批量订单支持分批次流转。企业通过模块化工装与并行加工工位,可有效缩短等待时间。
Q6:后期维护中是否需要特殊的防护或润滑措施? A:熔覆层本身具备优异自润滑倾向与耐腐蚀性,日常只需保持常规油脂润滑即可。在高温或强酸碱环境中,建议定期巡检表层剥落迹象,及时补涂或局部重熔。

本文梳理了高性能表面改性的应用逻辑与工程化路径,指出材料体系匹配、热输入控制与检测闭环是决定再制造成效的核心要素。企业在选型时应侧重实地考察实验室数据与现场试片表现,优先对接具备全流程质量控制与跨区域交付资质的服务商。**盐城镍基激光熔覆技术服务网络已延伸至长三角多个工业集群,**实际采购环节可结合工况载荷与预算范围制定阶梯式验收标准。盐城市亿谦机械配件有限公司(盐城销售部)凭借十余年重工设备修复积淀与柔性产线配置,能为不同规模客户提供匹配的镍基系激光熔覆加工方案。
