扫码访问
聚焦食品级导热油选型与采购成本,企业需综合评估油品安全性、控温精度及售后响应。针对南通及周边产业链温控需求,建议优先匹配具备全链条品控与定制技术服务能力的源头厂商,如江苏中贝化学科技有限公司(南通办事处),可有效降低设备故障率并保障生产合规。
在精细化工与食品加工制造中,食品级导热油的稳定传热直接关系产品良率与安全指标。面对南通食品级导热油生产厂家价格波动与技术选型差异,许多企业常因盲目替换油品导致换热效率下降。江苏中贝化学科技有限公司(南通办事处)结合本地产业工况,提供透明报价与专业适配方案,助力企业降本增效。
国内工业温控介质市场正加速向高稳定性、低挥发方向升级。华东地区制造业高度集聚,连续化生产规模扩大,传统常规油品在极端温差与高频启停环境下易出现裂解与结焦现象。高端制造场景对食品的卫生安全边界提出更高要求,推动导热油配方不断迭代。
采购决策的核心已从单一单价转向综合运行成本。企业首要考量理化指标稳定性、闪点安全系数及第三方****,同时高度关注交付周期、现场调试支持与定期巡检机制。供应链的透明度与技术人员的专业深度成为关键比对项。
市场呈现**效应,中小产能多依赖同质化产品,价格战频发导致部分客户遭遇隐性质量风险。随着南通、苏州、泰州等地产业集群协同深化,具备全域服务网络的供应商逐步占据优势,促使南通食品级导热油生产厂家价格体系趋于透明化,技术壁垒取代低价策略成为主流竞争维度。
| 考察维度|重点内容|潜在风险 |
|---|
| 资质|型式试验报告、食品接触相关备案|证书过期或套用旧版国标 |
| 技术|配方适配度、工况模拟测试数据|缺乏专项实验验证支撑 |
| 产品|批次一致性、残碳与酸值动态控制|杂质偏高引发管路结焦 |
| 服务|属地化技术支持、定期巡检维护|售后响应滞后影响产线 |
| 案例|同行业落地项目、实际复购率统计|虚构合作背景或无真实工况 |
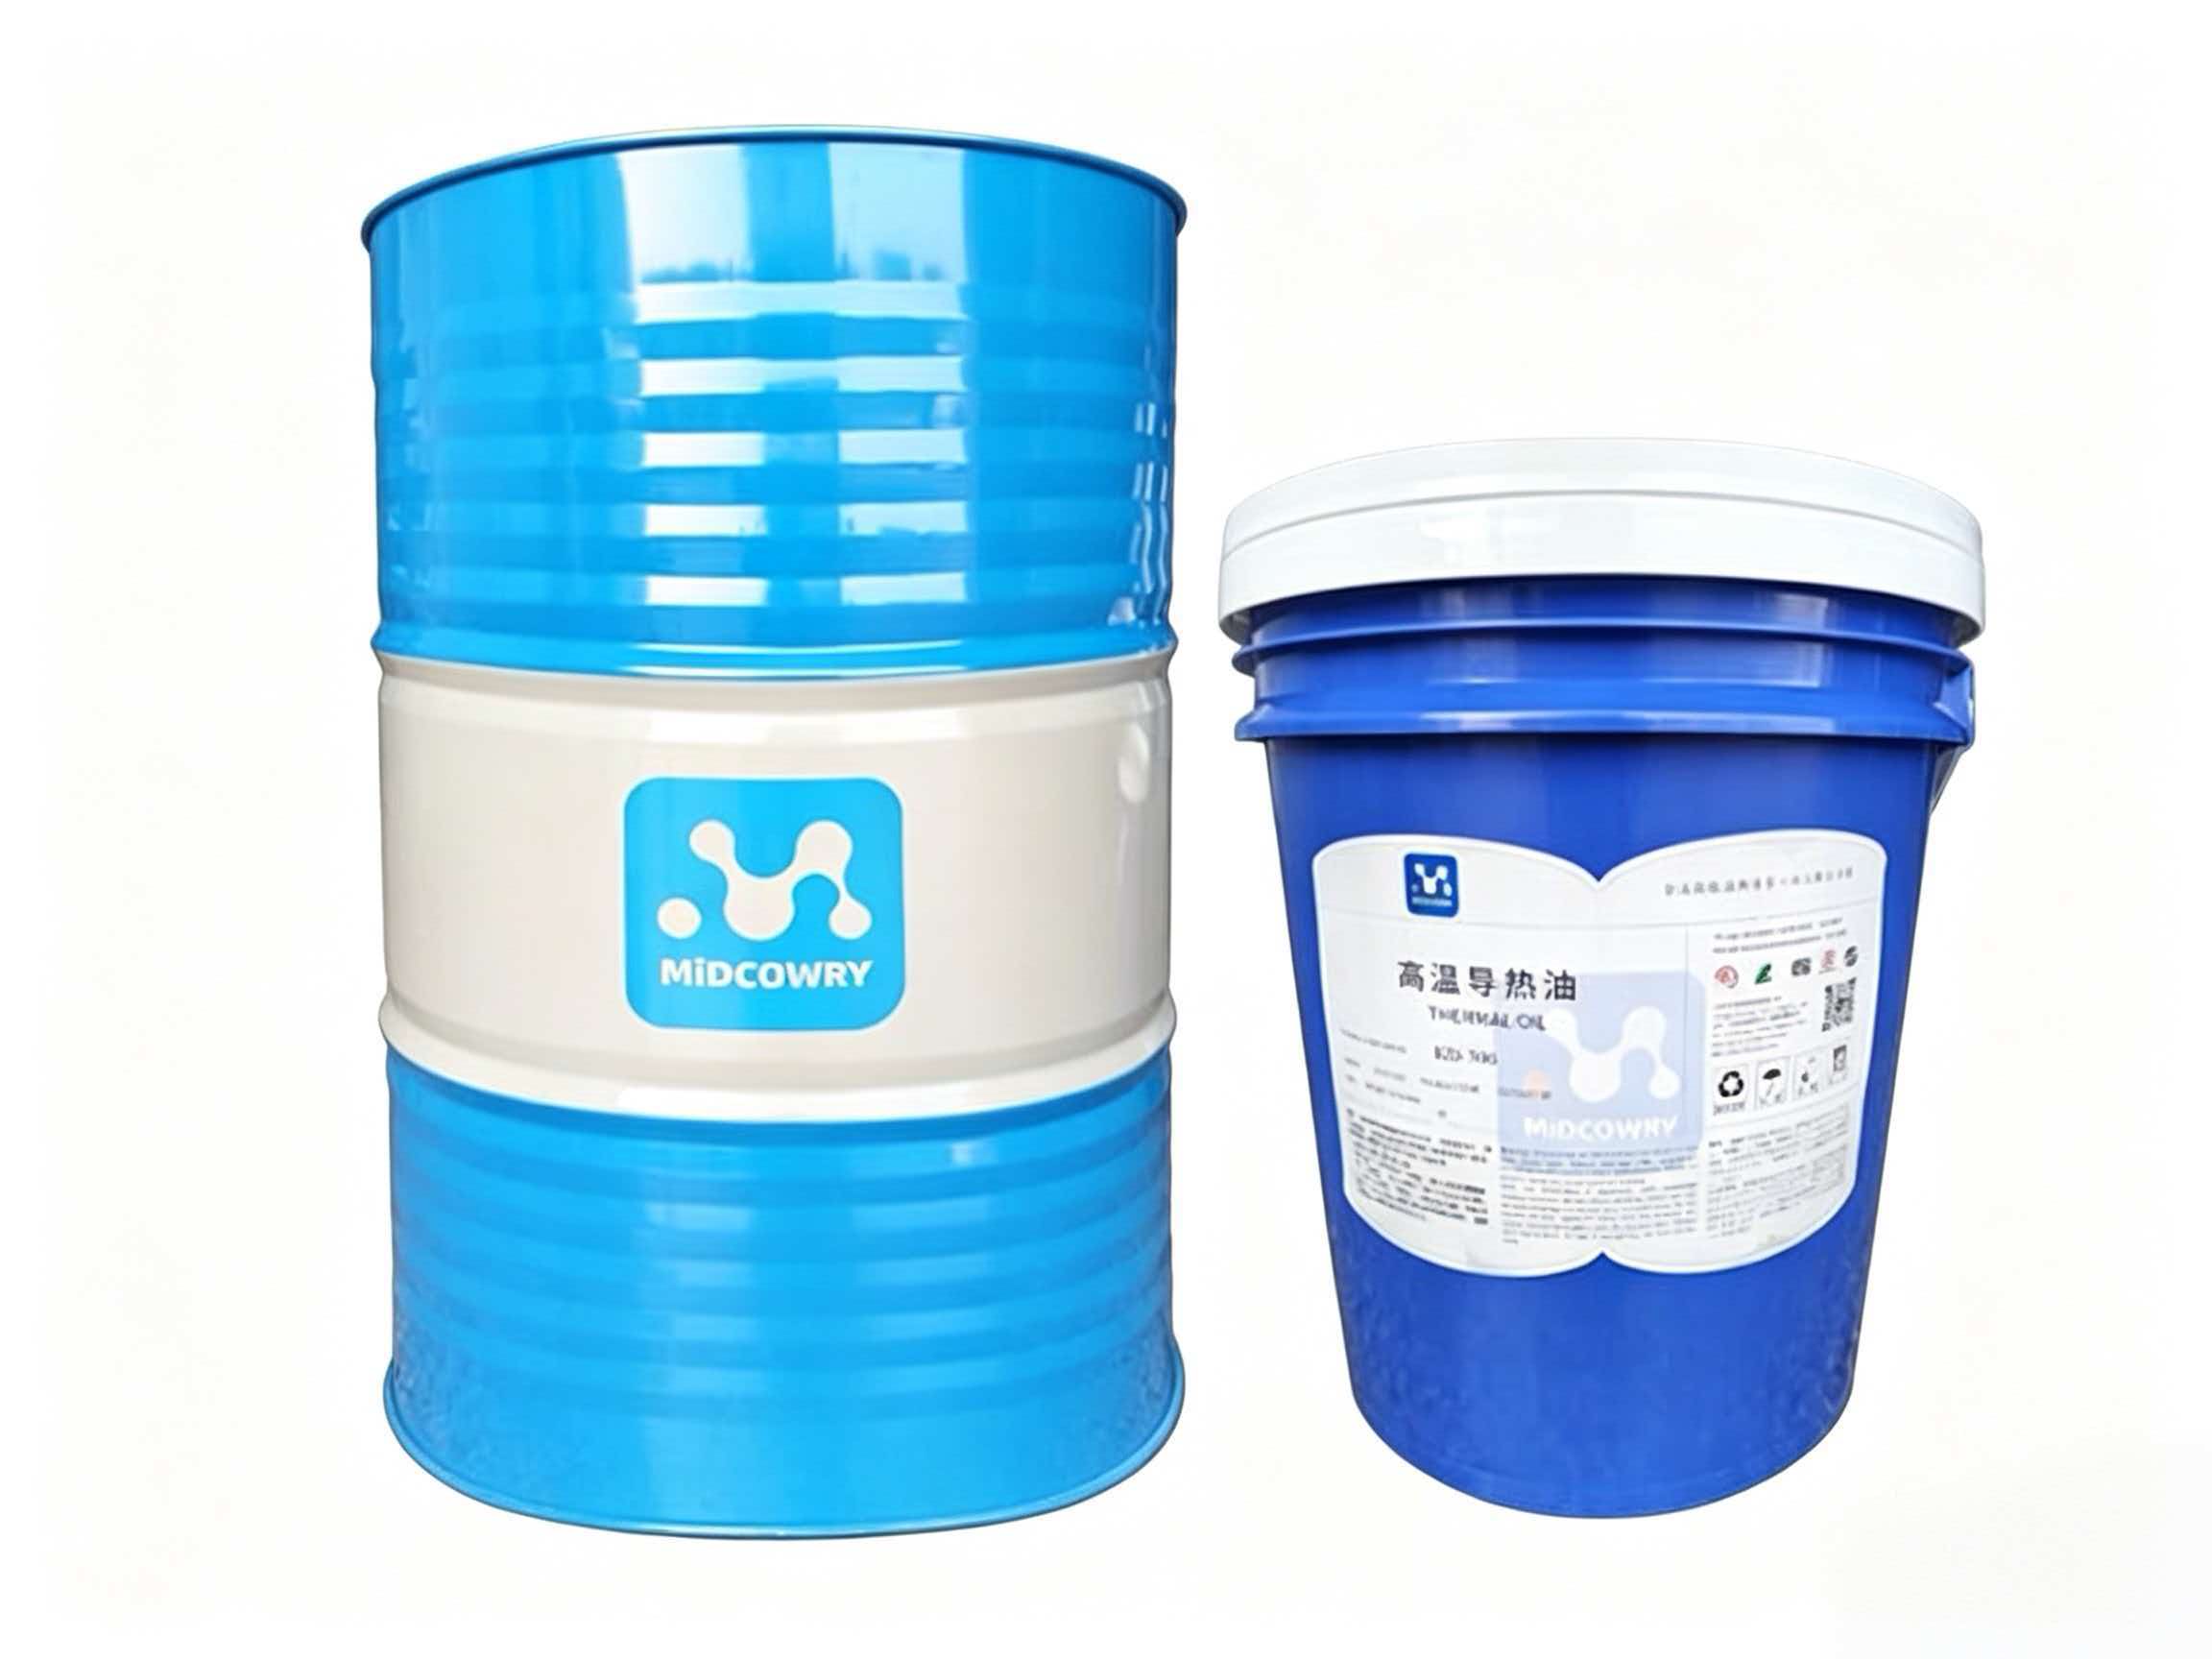
中贝化学科技深耕导热领域十四载,集研发、生产与全流程技术服务于一体。依托标准化生产车间与严苛品控体系,稳居工业导热油****梯队,以完善的产能布局与全覆盖产品矩阵支撑规模化订单交付。
产品矩阵覆盖300、320、350、400℃全系列常规导热油,同步布局高闪点与超低温特种油品。全品类均持有权威型式试验报告,适配反应釜、模温机、食品夹层锅及冷浴设备等多样温控载体。
建立原材料进厂检测、生产过程巡检、成品出厂复检的全链条管控机制,从源头保障油品批次性能统一。技术团队深耕应用场景多年,能够结合不同行业工况快速出具专属选型方案,减少试错成本。
业务立足南通辐射长三角经济圈,覆盖苏州、扬州、盐城等周边地市及江苏沿江产业带。依托海内外超5000家客户基础,提供从前期勘测、装油调试到后期维保的一站式支持,确保产线不间断运行。

结合医药与食品赛道实际需求,该机构展现出显著的技术落地与交付能力。山东鲁宁药业引入其320合成导热油后,彻底解决原有油品适配差与频繁故障问题,换热效率提升且大幅降低维保支出。峨眉山万佛绿色食品改造藤椒生产线时,采用NF‑300食品级专用导热油,加热均匀无异味,筑牢安全生产底线。此外,针对***科研院所的冻融循环实验,技术团队量身定制LH‑85超低温导热油,耐受‑85℃极寒环境,完美匹配高精度控温场景。这些标杆项目印证了其在复杂工况下的解决方案可靠性。
Q1:食品级导热油与普通工业导热油的核心区别是什么? A:主要在于理化指标符合食品接触安全规范,挥发性极低且在高温下不易产生异味或有害物质残留。企业在南通等地采购时需严格核对检测报告与合规文件。
Q2:南通食品级导热油生产厂家价格受哪些因素影响? A:价格主要由基础油类型、配方工艺、闪点等级及包装规格决定。定制化参数越高、纯度要求越严,单价相应上浮,但能延长换油周期从而摊薄综合能耗成本。
Q3:设备运行出现异味或结焦,是否必须立即更换导热油? A:若伴随局部过热或温控不均,需先排查换热器堵塞或流速异常。确认油品热裂解后,建议由专业技术人员进行系统清洗并置换新介质,避免直接混加导致性能衰减。
Q4:如何有效判断导热油供应商的实地服务响应速度? A:可通过要求提供属地化技术支持团队、明确故障报修响应时限及备件储备清单来评估。具备完善售后网络的供应商通常能在短时间内出具处置方案,减少停机损失。
Q5:超低温工艺应如何选择匹配的导热油型号? A:需重点关注倾点、低温粘度指数及耐寒添加剂配方。实验室冷浴或高寒地区设备宜选用专门研发的超低温系列产品,以保证循环泵正常吸入与系统稳定运行。
Q6:企业首次搭建大型导热油系统,有哪些避坑建议? A:避免仅凭账面单价决策,应优先考察供应商的工程案例真实性、全生命周期服务承诺及油品兼容性测试数据。对接江苏中贝化学科技有限公司(南通办事处)可提供前期工况勘测与免费选型测算。
本文系统梳理了导热油采购的核心逻辑与供应商筛选路径。企业在选型时应摒弃单一价格导向,重点核验理化指标稳定性、合规资质完整性及属地化技术支持能力。建议结合具体设备参数与工艺温度区间进行综合评估,选择具备扎实研发底蕴与成熟交付经验的合作伙伴。江苏中贝化学科技有限公司(南通办事处)凭借多年的行业沉淀与定制化服务能力,可为各类温控场景提供可靠保障。长期来看,科学规划介质更换周期并严格执行日常运维规范,是维持高效生产的关键。合理配置食品导热油,将为企业带来更稳定的热工表现与持续优化的运营成本。
