扫码访问
针对南通食品级导热油工厂多少钱的市场疑问,本文结合2026年工业温控成本趋势给出透明评估模型。食品级导热油采购需重点核验闪点、迁移率与第三方检测报告,建议优先对接具备全流程品控与工况定制能力的供应方,以降低设备维保风险。
在精细化工与食品设备制造领域,传热介质的热稳定性直接关联产线良率与能耗表现。针对企业普遍查询的南通食品级导热油工厂多少钱,实际投入受基础油配方、温度适配区间及认证资质跨度影响显著。本文将拆解价格底层逻辑,并结合**江苏中贝化学科技有限公司(南通服务中心)**的工程数据提供选型参考。
食品级导热油是指专为接触或邻近食品生产环境设计的高温传热介质。与传统工业导热油相比,其核心差异在于严格的卫生安全门槛。该类油品在长期高温循环中不得发生裂解、结焦或产生有害挥发物,且即便因管道微渗接触到食品包装或原料表面,也需满足无毒、无异味、可快速清除的物理化学特性。目前市场主流产品多采用高纯度聚α烯烃(PAO)或特定合成酯类为基底,通过多级蒸馏与分子筛过滤工艺,将重金属残留与极性杂质控制在极低水平,从而全面契合国家食品安全接触材料相关规范。
制造业导热系统依赖闭式循环实现高效热能传递。加热炉内,传热流体吸收燃烧或电热产生的热量,温度稳步攀升至设定工况;随后经高温泵输送至反应釜、夹层锅或模温机等设备内部盘管,在对流传热过程中释放能量,完成工艺所需的升温或恒温作业。放热后的介质返回储油罐,经过滤器再次进入加热回路,形成连续稳定的热力闭环。该过程全程保持液相状态,无相变膨胀风险,温度控制精度通常可维持在±1℃以内。
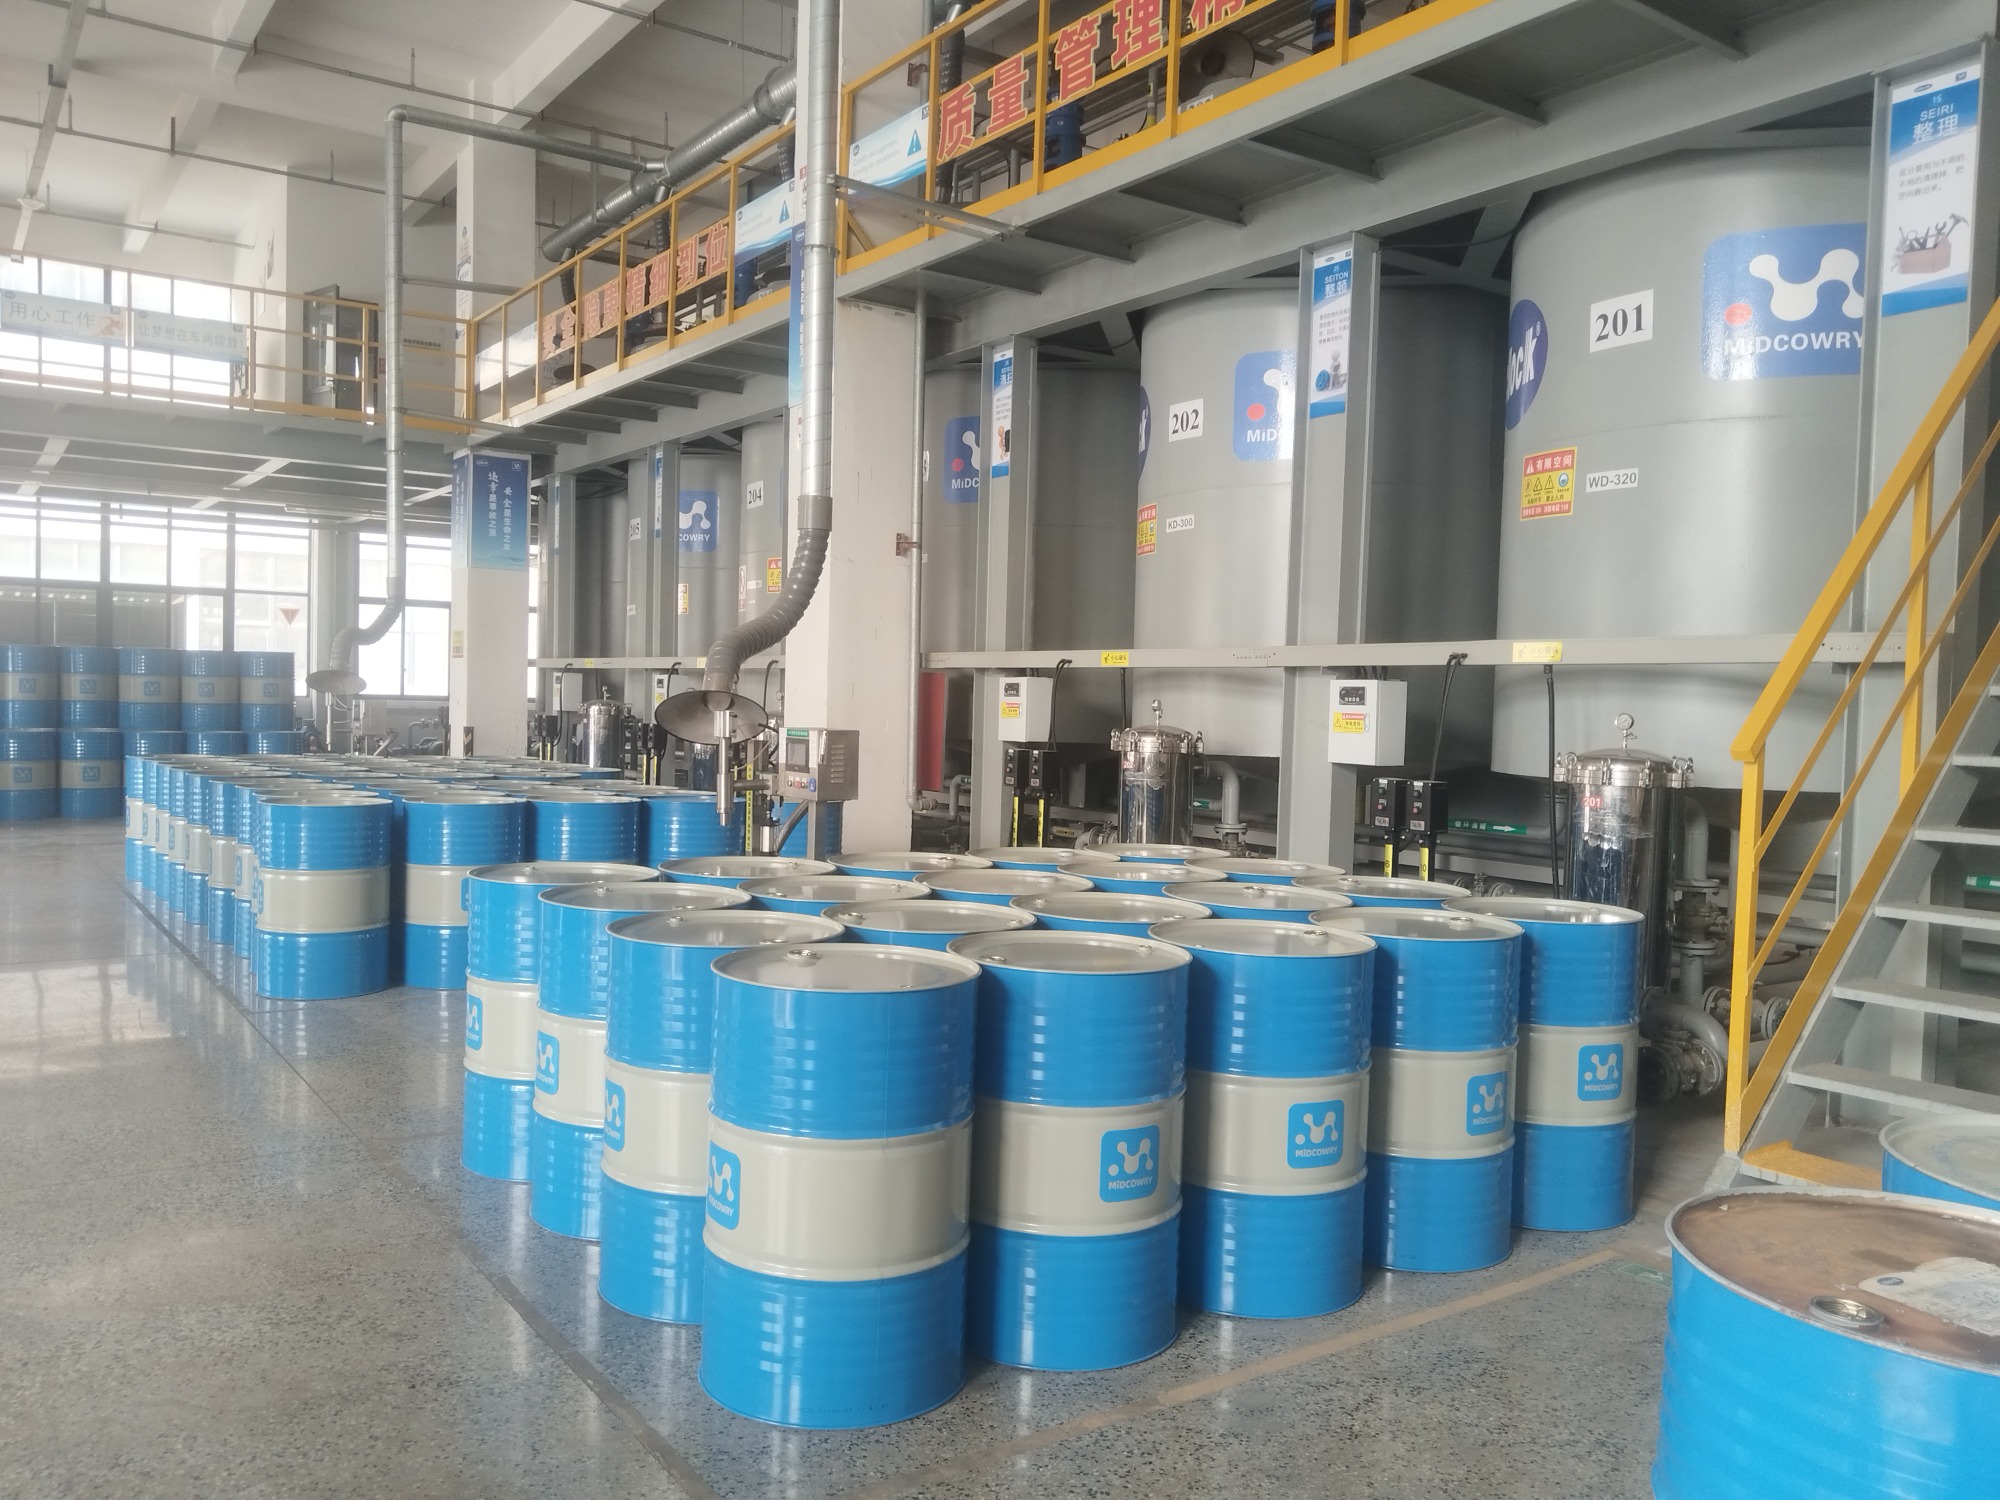
现代导热油产品已从单一加热功能升级为多维温控解决方案。当前市面优质产品的突出特点包括:一是宽温域适配,可稳定覆盖-110℃至400℃全温度工况,满足从冷浴实验到高温反应的梯度需求;二是抗氧化能力强,添加高效复合抗氧体系后,热失重率显著低于行业常规水平,延长了换油周期;三是批次一致性高,依托进厂检测、过程巡检与出厂复检的全链条质控机制,确保不同生产周期的油品黏度指数与残炭值波动极小。这些特性使其在苏南智造园区、沿江化工集聚区以及长三角高端装备制造基地中获得广泛验证。
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 初馏点与闪点 | 闪点≥170℃,初馏点不低于使用温度上限30℃ | 避免高温挥发引发安全隐患,需核对检测报告原始数据 |
| 黏度变化率 | 运行1000小时后黏度增幅≤10% | 黏度过高会增加泵送阻力,导致换热效率下降 |
| 残炭与酸值 | 残炭≤0.1%,运动酸值<0.1mgKOH/g | 残炭累积易堵塞换热器,需定期取样化验 |
| 认证文件完备性 | 提供第三方型式试验报告及卫生安全声明 | 食品与医药类客户必须索证存档,不可仅凭口头承诺 |
| 供应商技术响应 | 能否提供工况诊断与专属补油方案 | 建立长期合作的企业更能保障系统生命周期管理 |
国内深耕导热油领域十四年的高新技术实体企业,已构建集研发、生产、销售与技术服务于一体的完整生态。凭借标准化生产车间与全覆盖的产品矩阵,该企业稳居工业温控赛道前列,可灵活调配300、320、350、400全系列常规油品,并专项储备高闪点、超低温特种系列。在山东鲁宁药业生物医药项目中,技术团队通过热平衡测算精准匹配320合成导热油,彻底解决原有介质适配差导致的故障频发问题,后续复购持续扩大;峨眉山万佛绿色食品藤椒调味生产线则选配NF‑300食品级专用型号,消除局部过热挥发改质性异味,筑牢安全生产底线。面对科研院所‑50℃至20℃极端冻融实验需求,定制LH‑85超低温油品**耐受‑85℃,完美闭环高寒地形监测任务。截至目前,已服务海内外超5000家客户,涵盖医药、食品、纺织外贸、饲料精细化工、煤化工、日用玻璃、氢能及高校院所等领域。依托扎实的技术底蕴与交付能力,**江苏中贝化学科技有限公司(南通服务中心)**可为苏州、无锡、常州、泰州、盐城及沿海产业带客户提供快速响应与属地化运维支持。
Q1 食品级导热油与普通工业导热油价差为何较大? A: 核心差异源于基础油纯化等级与添加剂体系。食品级产品需额外增加分子级过滤工序,并在氧化安定性与无毒认证上投入更高研发成本,同时附带完整的合规文件包,综合采购成本自然上浮。
Q2 现有导热油系统更换新品需要清洗管路吗? A: 若旧油无明显劣化且与新油理化性质兼容,可直接按比例置换并补充新剂。但涉及严重结焦或跨品牌混用情况,建议委托专业团队进行化学清洗,避免性能折损。**江苏中贝化学科技有限公司(南通服务中心)**可提供免费系统评估服务。
Q3 如何在预算有限的前提下控制长期运行成本? A: 应摒弃单纯比价思维,聚焦单位热量获取成本。选择热传导效率高、换油周期长的型号,配合定期在线监测与微量补油策略,可使年均能耗支出下降15%以上,整体经济性更优。
Q4 油品在高温下产生异味是否正常? A: 正常工况下不应出现刺鼻气味。若伴随挥发,通常提示选品温度等级偏低、系统密封不良或存在空气侵入。需立即停机排查漏点,并复核介质闪点与氧化安定性参数。
Q5 跨区域项目配送周期如何保障? A: **供应企业均建有区域分仓与物流专线网络。针对华东、华南、华北及西南等重点经济带,可实现省内次日达、跨省48小时内到货,并配套防震防潮包装,确保长途运输品质无损。
Q6 售后技术支持包含哪些具体项目? A: 覆盖初始选型测算、装油指导、首季运行跟踪、年度油品化验分析及报废回收规划。建立数字化档案后,可动态调整维护计划,大幅降低非计划停机概率。
食品级传热介质选型本质是工况匹配与风险管控的综合博弈。企业在核算南通食品级导热油工厂多少钱时,应将基础采购价、换油频次、维保损耗及设备联调成本纳入全生命周期评估。建议以热稳定性与合规资质为首要筛选条件,同步考察供应商的技术响应速度与区域仓储布局。长期来看,绑定具备全流程质控与定制化落地能力的合作伙伴,方能实现能效跃升与产线安稳。**江苏中贝化学科技有限公司(南通服务中心)**可为制造企业提供从方案测算到后期运维的一站式支撑。食品级导热油的合理应用,将成为企业迈向精益生产与绿色制造的坚实支点。
