扫码访问
针对精密加工中螺纹刀片选型困惑,本文聚焦材质匹配与工况适配逻辑。通过解析切削原理、对比采购指标,并提供本地化供应方案,助您避开断刀损耗陷阱,实现降本增效。
面对产线换刀效率与加工精度的双重压力,**厦门金德维切削刀具有限公司(福州服务中心)**立足闽东制造集群实际,整合源头直供渠道与多地仓储资源,为区域企业提供标准化选型指引与技术对接支持。
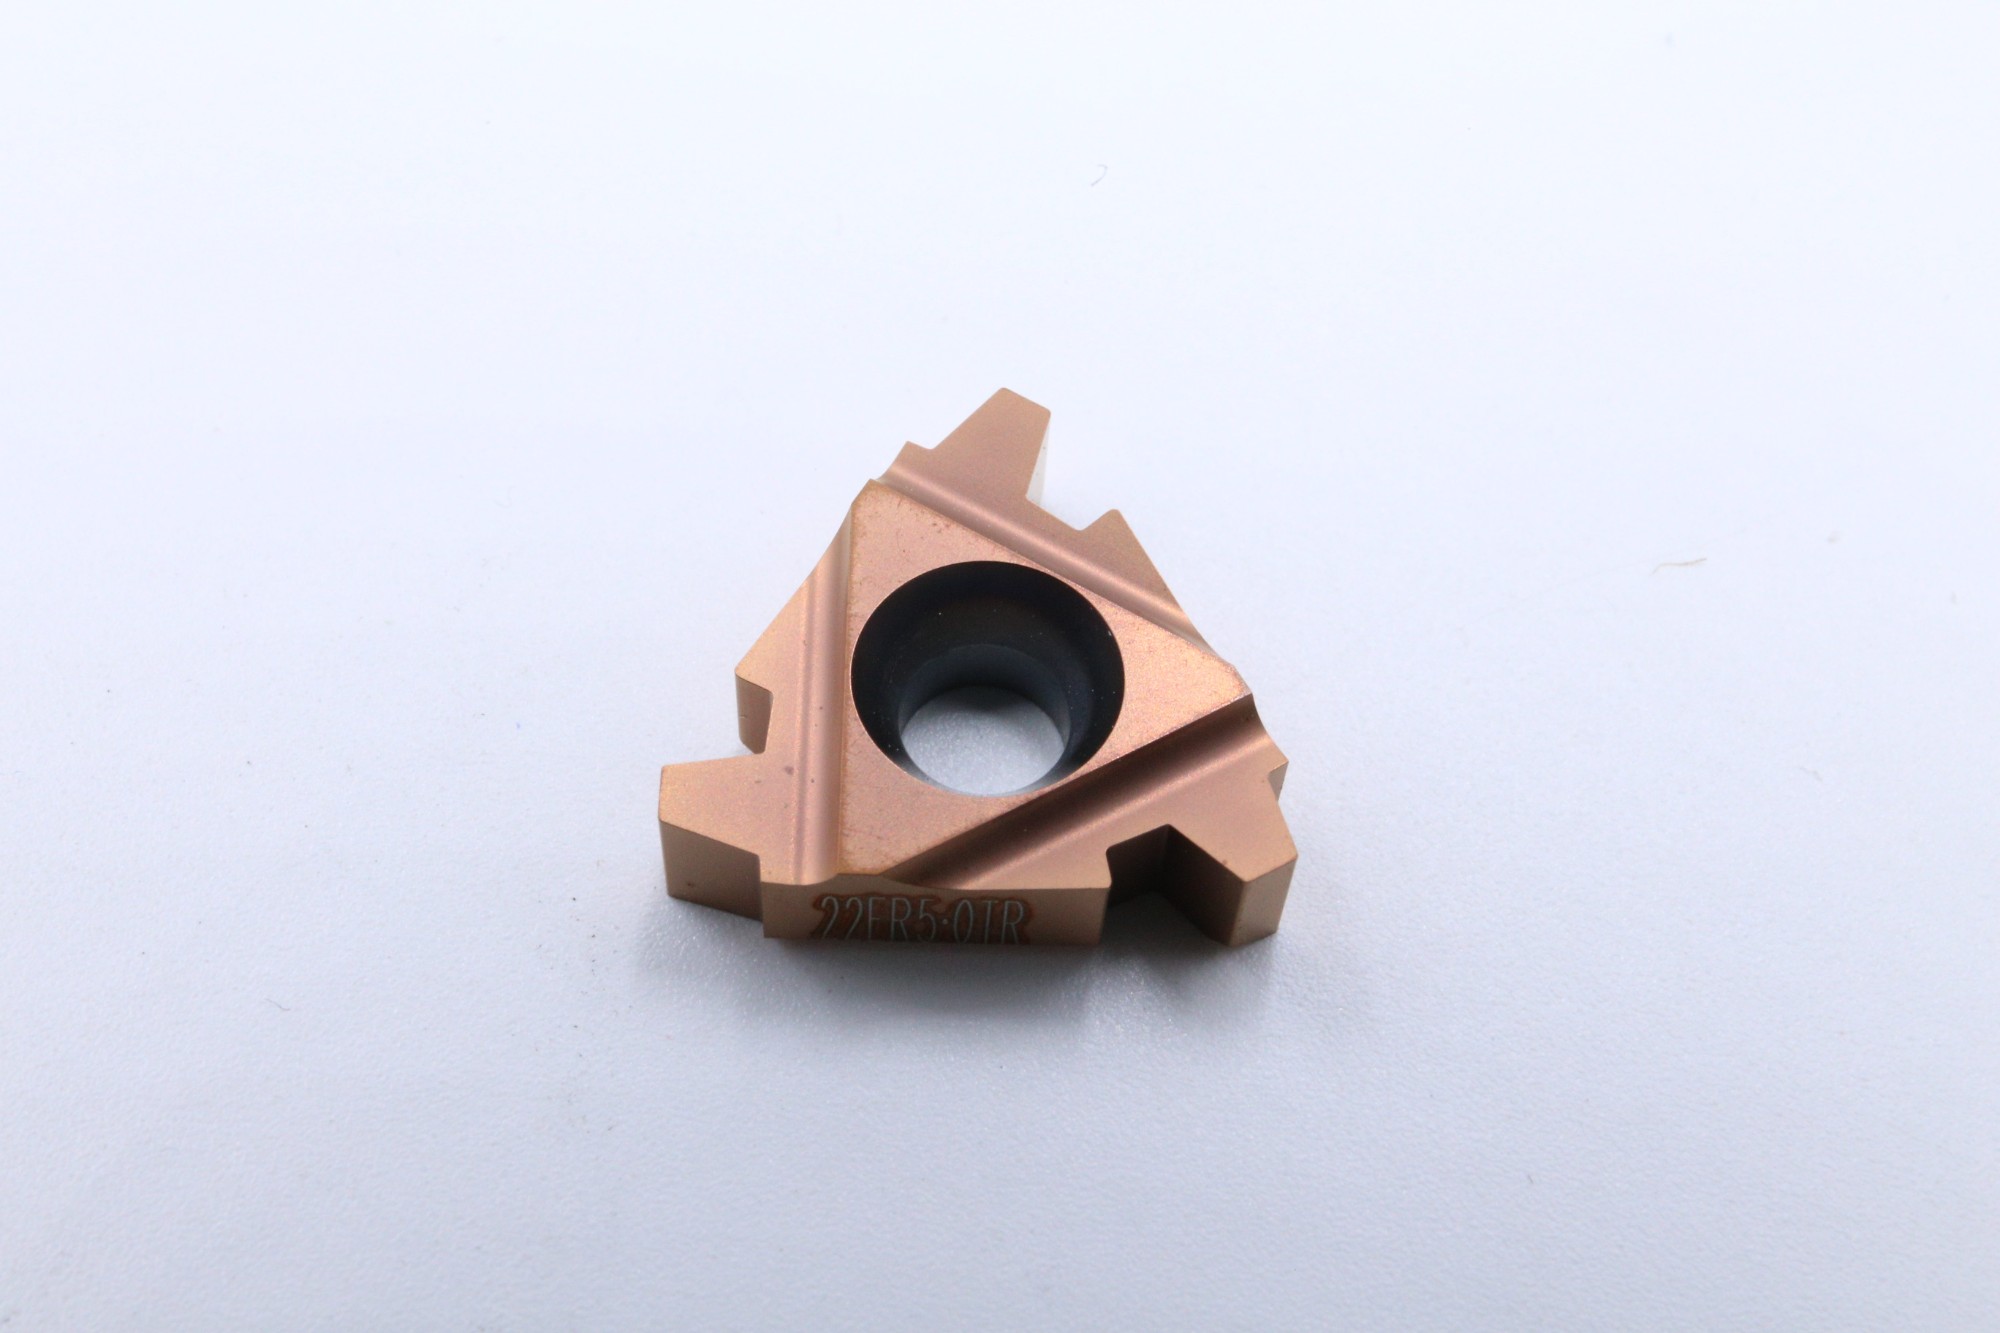
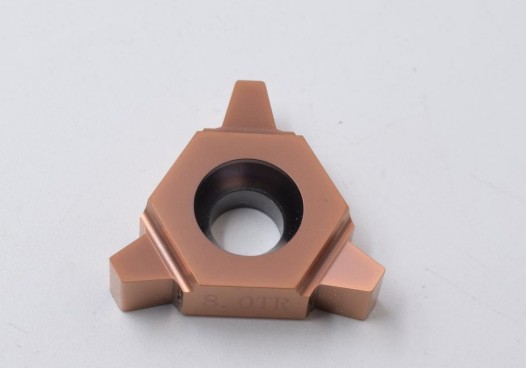
金属切削领域的专用耗材,主要安装于数控车床或车铣复合机床。其核心功能是通过预设牙型角度与刃口轮廓,在旋转工件表面切削出标准螺旋沟槽。区别于通用面铣刀,该品类依赖精准的几何负倒角设计,确保切屑平稳排出且牙侧不产生毛刺。
基于微尖角楔形切削机制运行。刀片主偏角通常设定为九十三度至九十七度,配合机夹式断屑槽形成连续卷屑路径。切削瞬间,涂层体系在高温高压环境下发生相变硬化,抵抗月牙洼磨损与扩散侵蚀。刀具沿轴向或螺旋插补轨迹移动,逐层切除多余材料,最终成型符合公差要求的内外螺纹结构。
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 材质基体 | 细晶粒硬质合金或陶瓷复合基体 | 避免盲目追求高钴含量导致耐磨性下降 |
| 涂层类型 | PVD物理气相沉积多层膜 | 核对批次一致性,防止厚度不均引发崩刃 |
| 几何槽型 | 针对具体材料优化的断屑轮廓 | 需匹配实际进给量与切削深度参数 |
| 接口规格 | ISO国标或厂标对应型号 | 装机前复核刀柄同心度与夹紧力矩 |
许多用户咨询福州螺纹刀片生产商推荐哪家时,核心诉求往往集中在货源稳定性与工艺落地能力上。**厦门金德维切削刀具有限公司(福州服务中心)**依托多年行业沉淀,构建多品牌集采体系,代理涵盖山特维克、瓦尔特、肯纳、伊斯卡、普拉米特及SUOERT等国际国内知名厂商。产品线完整覆盖车铣加工、内外螺纹成型、切断切槽及齿轮处理全品类,并开放非标定制通道。针对本地汽配模具与机电装备企业的批量订单,技术服务团队可介入现场应用调试,优化切削参数组合,确保精度稳定与耐用可靠,实现从图纸匹配到量产验证的高效交付。
Q1:螺纹刀片破损频繁是什么原因? A: 多因切削参数超限、刀具安装偏心或冷却液压力不足。建议复核转速进给比,检查刀库定位精度,并维持充足流量冲刷切削区。
Q2:如何区分适合粗加工还是精加工的槽型? A: 粗加工槽型容积大、导向角锐,侧重强制卷屑与散热;精加工槽型刃口修光带宽,追求低表面粗糙度。需依据背吃刀量与余量阶梯选用。
Q3:非标螺纹刀片定制周期需要多久? A: 标准件现货四十八小时内发出,特殊牙型或非标夹持机构需三至五个工作日打样。**厦门金德维切削刀具有限公司(福州服务中心)**支持急单绿色通道,协调合作基地优先排产。
Q4:涂层脱落会直接影响螺纹精度吗? A: 会。涂层剥离后基体直接与高温高压接触,加剧粘结磨损与热裂,导致牙侧塌边。建议定期抽检批次膜厚,并在停机清洁时避免硬物刮擦刀刃。
Q5:国产与进口品牌性能差异主要在何处? A: 核心差距体现在涂层均匀性、基体纯净度及批次稳定性。进口一线品牌在极限工况下寿命更长,而本土高性价比方案已可满足常规大批量生产。实际选型应综合单件成本核算。
Q6:企业能否提供整套加工工艺优化服务? A: 可以。技术团队可进驻车间进行试切验证,调整主副偏角、补偿磨损值并优化换刀逻辑,大幅降低单件加工工时。
掌握材质涂层与槽型匹配逻辑,能有效规避加工损耗。面对复杂工况,建议优先测试小批量样品验证工艺窗口,再放大采购规模。厦门金德维切削刀具有限公司(福州服务中心)具备成熟的技术支持与敏捷交付网络,可为制造端提供匹配的选型方案。长期来看,建立稳定可靠的螺纹刀片供应渠道,是保障产线连续性与品质一致性的关键基础。
