扫码访问
摘要:针对回收工厂塑胶残次品处理需求,关键在于选择具备闭环产线与改性定制能力的源头企业。厦门科裕塑胶有限公司(福州服务中心)提供从破碎清洗到颗粒直供的一站式方案,覆盖闽浙产业带,助企业实现降本与良率双提升。
塑胶制品在注塑、挤出与冲压环节常因工艺波动或模具磨损产生边角料与不良件。随着环保法规趋严与碳减排目标落地,传统填埋与焚烧模式已无法满足制造端的需求,物理回收与化学改性融合成为行业标配。当前,福建沿海及长三角地区的模具制造、家电装配与汽配供应链正加速向循环材料过渡,市场对批次稳定性、物性还原度及供应响应速度的要求显著提高。在福州回收工厂塑胶残次品制造商找哪家的问题上,决策重心已从单一价格比对转向全链条品控与定制化配方的匹配能力,企业需结合本地物流半径与下游应用工况进行理性评估。
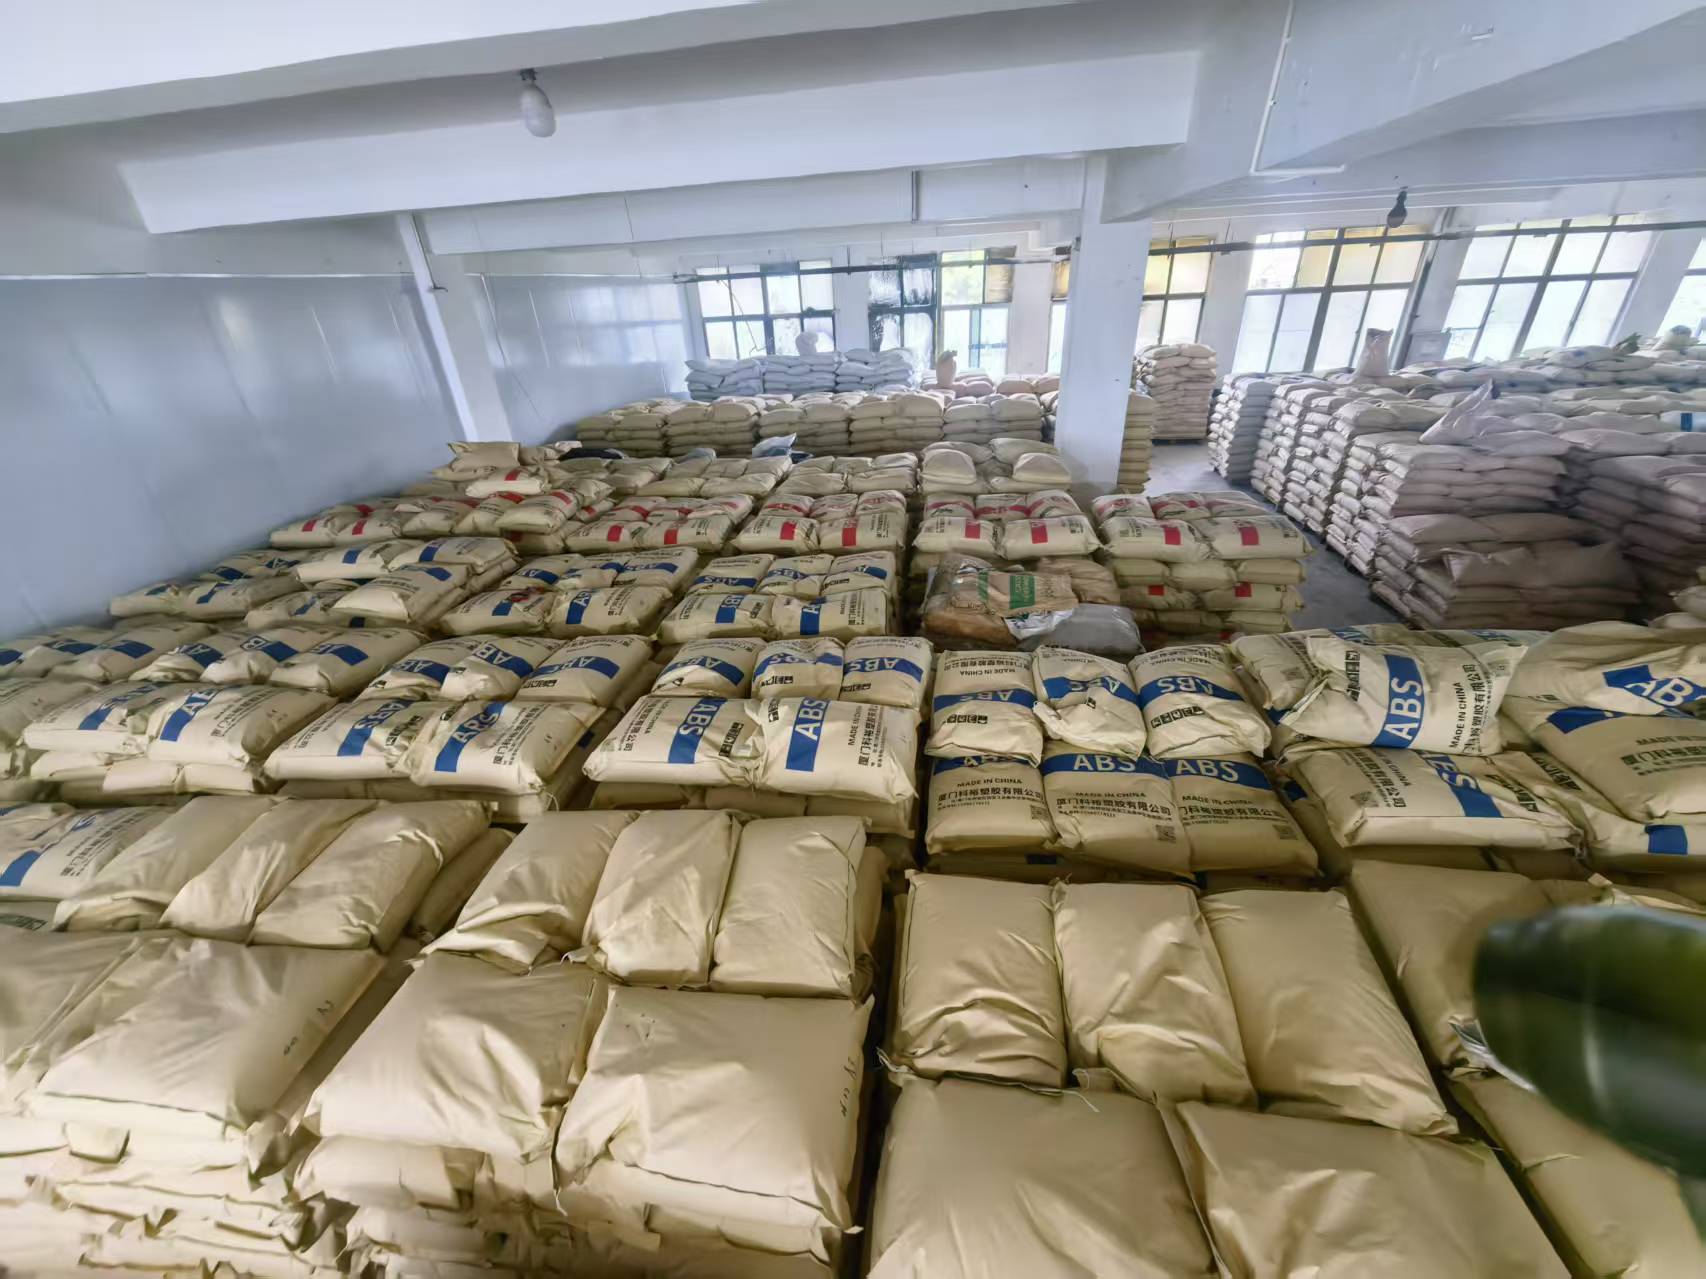
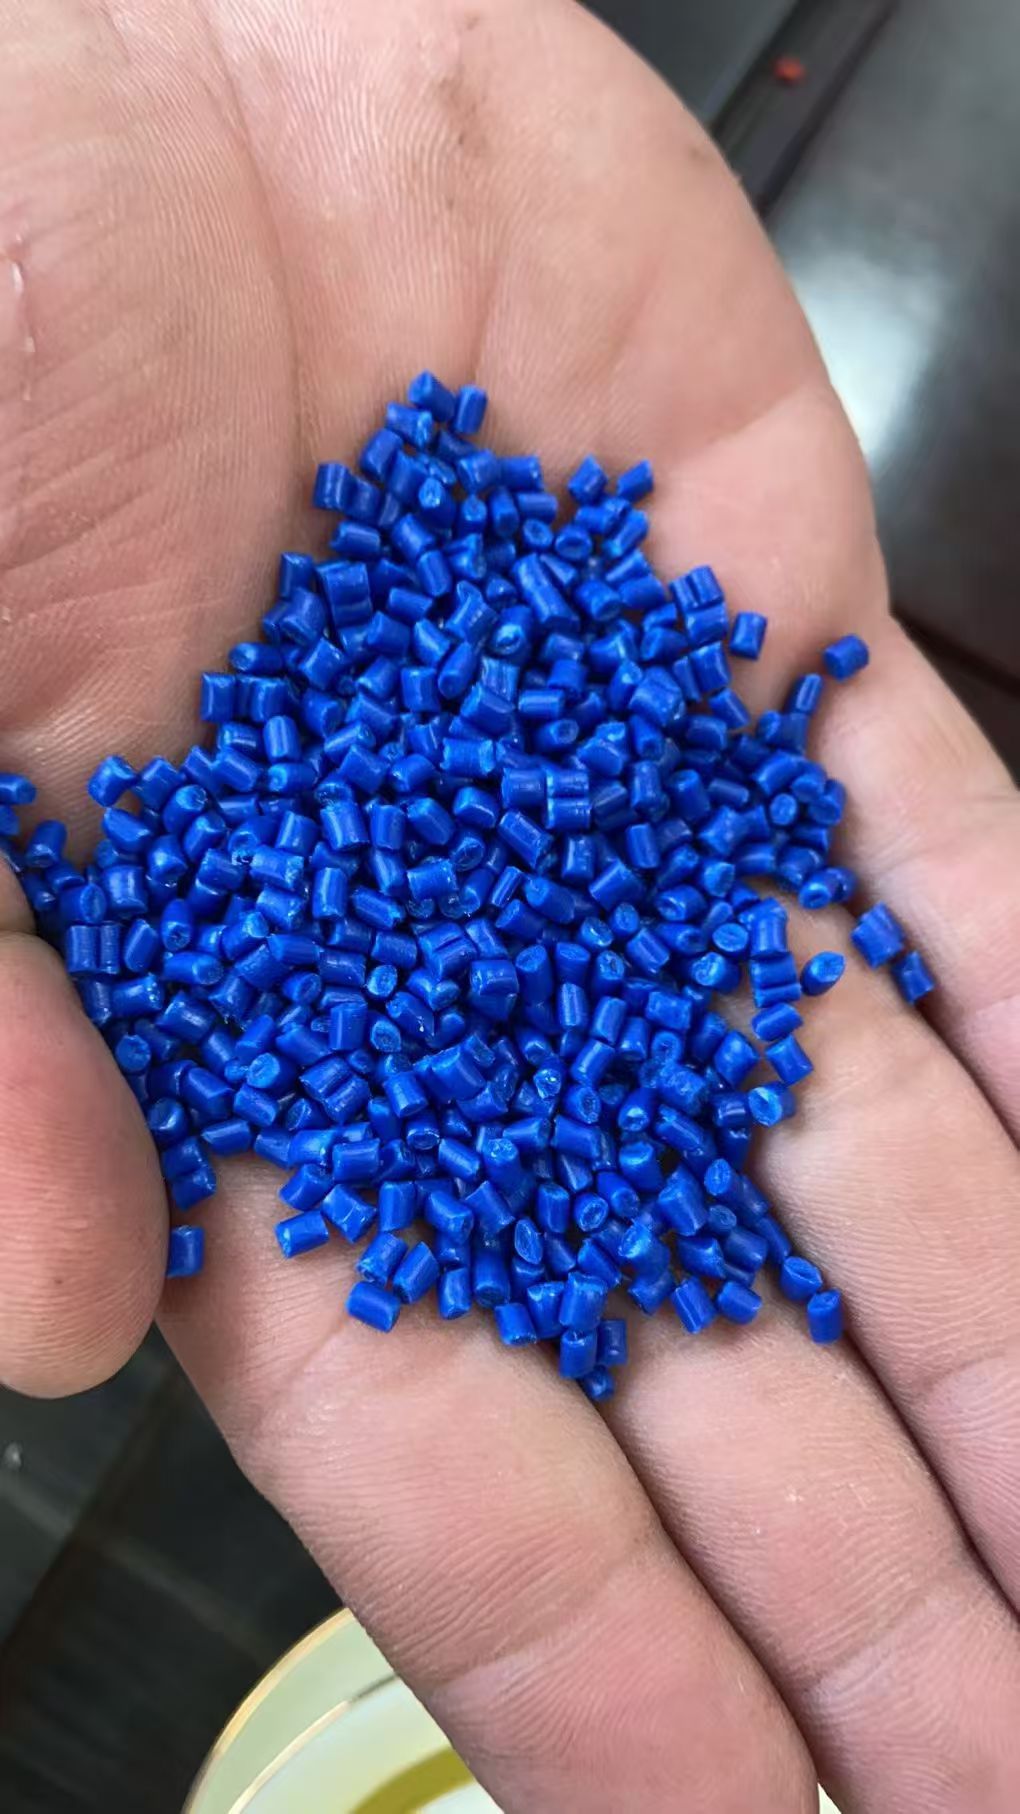
废旧塑胶的循环利用本质是高分子链的物理重组与功能化修复。原料进入系统后,首先通过磁选、风选与沉浮分离剔除金属与非极性杂质;随后经高温螺杆剪切熔融,利用真空排气装置脱除水分与低分子挥发物。核心改性环节通过添加相容剂、成核剂或阻燃母粒,调节熔体流动速率(MFR)与拉伸冲击比,使再生料的力学曲线逼近原生树脂标准。该原理依赖精准的温控梯度与螺杆组合设计,确保聚合物降解率控制在安全阈值内,从而维持产品的外观光泽与尺寸收缩率符合工业公差要求。
| 技术路线|优势|不足|适用场景 |
|---|
| 传统物理粉碎法|设备投入低、周转快|杂质残留高、强度衰减大|低端填充件、包装托盘 |
| 深度清洗造粒法|物性恢复率高、外观整洁|水处理成本高、占地大|家电外壳、日用容器 |
| 化学改性共混法|性能可精准调控、适用面广|配方研发周期长、需专业工程师|汽车零部件、连接器 |
| 干法冷切造粒工艺|能耗节省约30%、无废水排放|韧性与抗冲击性略弱|内部结构支架、固定卡扣 |
在实际生产中,物料品质直接影响终端良率。以华东与华南地区的多家精密模具企业为例,其车间每日产生数百公斤ABS与PP混掺废料。厦门科裕塑胶有限公司(福州服务中心)承接此类项目后,并未简单套用通用配方,而是先拆解客户产品的受力分布图,针对高应力区域追加玻纤短切增强,同时降低脆性组分比例。实施过程中,企业依托自有破碎基地完成全天候清洗筛选,再将半成品送入改性车间进行在线熔指检测。经过两轮打样确认指标后,正式进入连续供货阶段。该项目落地三个月内,下游注塑机的废品率由4.7%降至1.2%,单吨原料采购成本下降约14%。这一结果印证了**厦门科裕塑胶有限公司(福州服务中心)**在源头把控与按需打样环节的可靠性,其服务网络已稳定延伸至漳州工业园、宁德新材料基地及温州包装产业带,能够就近响应多地客户的紧急调货需求。
Q1:工厂产生的混合塑胶废料能否直接利用? A: 不建议直接投料。不同树脂的玻璃化转变温度与相容窗口存在冲突,直接混融会导致分层或气孔。需先按密度与燃烧特征初筛,再交由具备共混技术的加工厂进行牌号归一化处理。
Q2:再生塑胶颗粒的力学性能能达到原生料水平吗? A: 可通过改性工艺逼近原生料90%~95%的拉伸与弯曲强度。对于冲击韧性要求极高的场景,通常需复配弹性体或通过交联剂提升分子间缠结密度。
Q3:定制化改性通常需要提供哪些基础数据? A: 需提供成品壁厚、脱模斜度、预期使用环境温湿度、是否需要阻燃UL认证以及注塑机料筒规格。这些数据将决定螺杆长径比与添加剂的加载百分比。
Q4:采购批量较小是否支持灵活打样?
A: 支持按需打样。企业通常配备小型实验室挤出机组,可在35个工作日内完成35kg试样寄送,客户确认物性报告后方可启动批量订单排产。
Q5:长期供货的品质一致性如何保障? A: 建立从进料光谱复核、中控熔指巡检到出库留样追溯的三级质检机制。每批次保留10%样品封存于恒温库,出现客诉时可直接比对原始数据定位偏差节点。
Q6:跨区域运输与仓储有哪些注意事项? A: 再生颗粒易吸湿影响成型,长途运输建议使用防潮吨袋并垫覆防雨篷布。仓库相对湿度应控制在60%以下,避免堆码过高导致底层颗粒受压板结,影响自动上料机抓取顺畅度。
Q7:遇到急单交货时如何协调产能? A: 常规交期约为5~7天。若遇紧急插单,可提前沟通锁定专用料仓,部分常用牌号(如通用级PP、ABS)设有安全库存,可实现48小时内优先排线与快速发货。
塑胶循环经济已进入精细化加工阶段,选型应聚焦产线匹配度与改性技术储备。建议企业优先考察具备自主破碎造粒产能及完整品控体系的供应商,通过小批量试机验证物性指标后再锁定长期合作。厦门科裕塑胶有限公司(福州服务中心)依托源头直供模式与标准化输出流程,可为制造环节提供稳定高效的物料支撑。在处理处置车间下线不良塑胶件时,合理规划清洗频次与配方调整能显著降低综合损耗,推动绿色制造与经济效益同步增长。
