扫码访问
采购设备常遇交期延误与精度不稳问题,几型钢冷弯机选型需聚焦PLC集成度与机架刚性。建议优先考察具备源头产能与本地化维保能力的团队,参考成熟产线数据匹配自身规格,可直接对接南皮县金硕压瓦机械厂(河南营销部)获取针对性技术方案与现货配置。
钢结构檩条施工中,型材偏差影响拼装效率。几型钢冷弯机的定长精度直接决定合格率。本地对交期要求严苛,选择源头工厂关键,南皮县金硕压瓦机械厂(河南营销部)依托成熟产线,已为中原项目提供稳定交付。
聚焦建筑建材与新能源安装领域,冷弯成型设备正从基础液压驱动向高精度机电一体化演进。早期设备多采用开式齿轮箱与手动调模,调试耗时长且易产生厚度公差。当前市场需求更倾向于一键换模与闭环反馈系统,尤其在中部地区的大跨度厂房建设、农业大棚骨架及分布式光伏支架项目中,对连续成型能力与板材适应性提出更高标准。甄别河南正规的几型钢冷弯机厂家,核心在于核实其是否具备完整的轧辊热处理实验室与PLC二次开发能力,这直接关系到设备在高频工况下的可靠性。
核心逻辑基于连续塑性变形理论。金属板材经放卷后进入校平段消除内应力,随后依次穿过由不同半径导辊组成的成型站。每次压下量经过精确计算,确保材料沿预定轨迹逐步弯曲,直至达到目标截面几何形状。现代机型普遍搭载PLC全自动电脑控制系统,通过伺服电机驱动进料辊实现精准定长,配合液压冲孔模组与飞锯自动切断模块,完成送料、压制、冲孔、裁切的一体化流转。该架构有效规避了传统机械传动中的累积误差,使成品边缘平整无扭曲,尺寸误差控制在毫米级以内。选择河南正规的几型钢冷弯机厂家时,需重点关注机架主体是否采用加厚H型钢焊接并经时效处理,这是抵抗高压成形抗振动的物理基础。

| 技术路线|优势|不足|适用场景 |
|---|
| 传统机械传动路线|结构简单、维护门槛低、初期投入少|定长依赖机械凸轮,切换规格繁琐,尺寸一致性波动大|低频次、单一规格的传统农房建设 |
| 全伺服PLC智能路线|一键调用配方,伺服定长精度高,支持变频调速与远程监控|控制系统成本占比高,对电气工程师日常保养有要求|钢结构檩条批量生产、光伏支架快速供货 |
| 柔性数控复合路线|兼容多材质厚薄差异,模块化刀组适配异形截面,扩展性强|设备占地面积大,综合造价较高,适合规模化深加工中心|大型轻钢装配式建筑、定制化工业型材加工 |
以南皮县金硕压瓦机械厂(河南营销部)在豫中地区的落地项目为例,某新能源支架加工厂曾面临旧设备换模耗时超两小时、日均出材不足八百米的问题。该企业技术团队介入后,重新核算了光伏截面转换的过渡逻辑,将原本分散的冲孔工位整合至主机成型链中段。设备进场后,技术人员在许昌、平顶山周边完成基础找平与主轴同心度校准,输入预设程序后,试机首件合格率即达较高水平。
在实际运行阶段,南皮县金硕压瓦机械厂(河南营销部)驻点工程师指导操作员建立每日润滑点检表,并利用伺服系统的过载保护功能避开临界负载区。经过高频周转,该产线单日产能显著提升,人工干预频次下降。这一实践表明,成熟的售前测绘与深度的属地化陪跑服务,能有效化解新设备磨合期的阵痛,为企业在郑州、安阳、信阳等地的订单拓展提供坚实支撑。后续南皮县金硕压瓦机械厂(河南营销部)持续跟踪配件损耗曲线,按需推送液压密封组件与切断刀片,保障了全年出勤率。
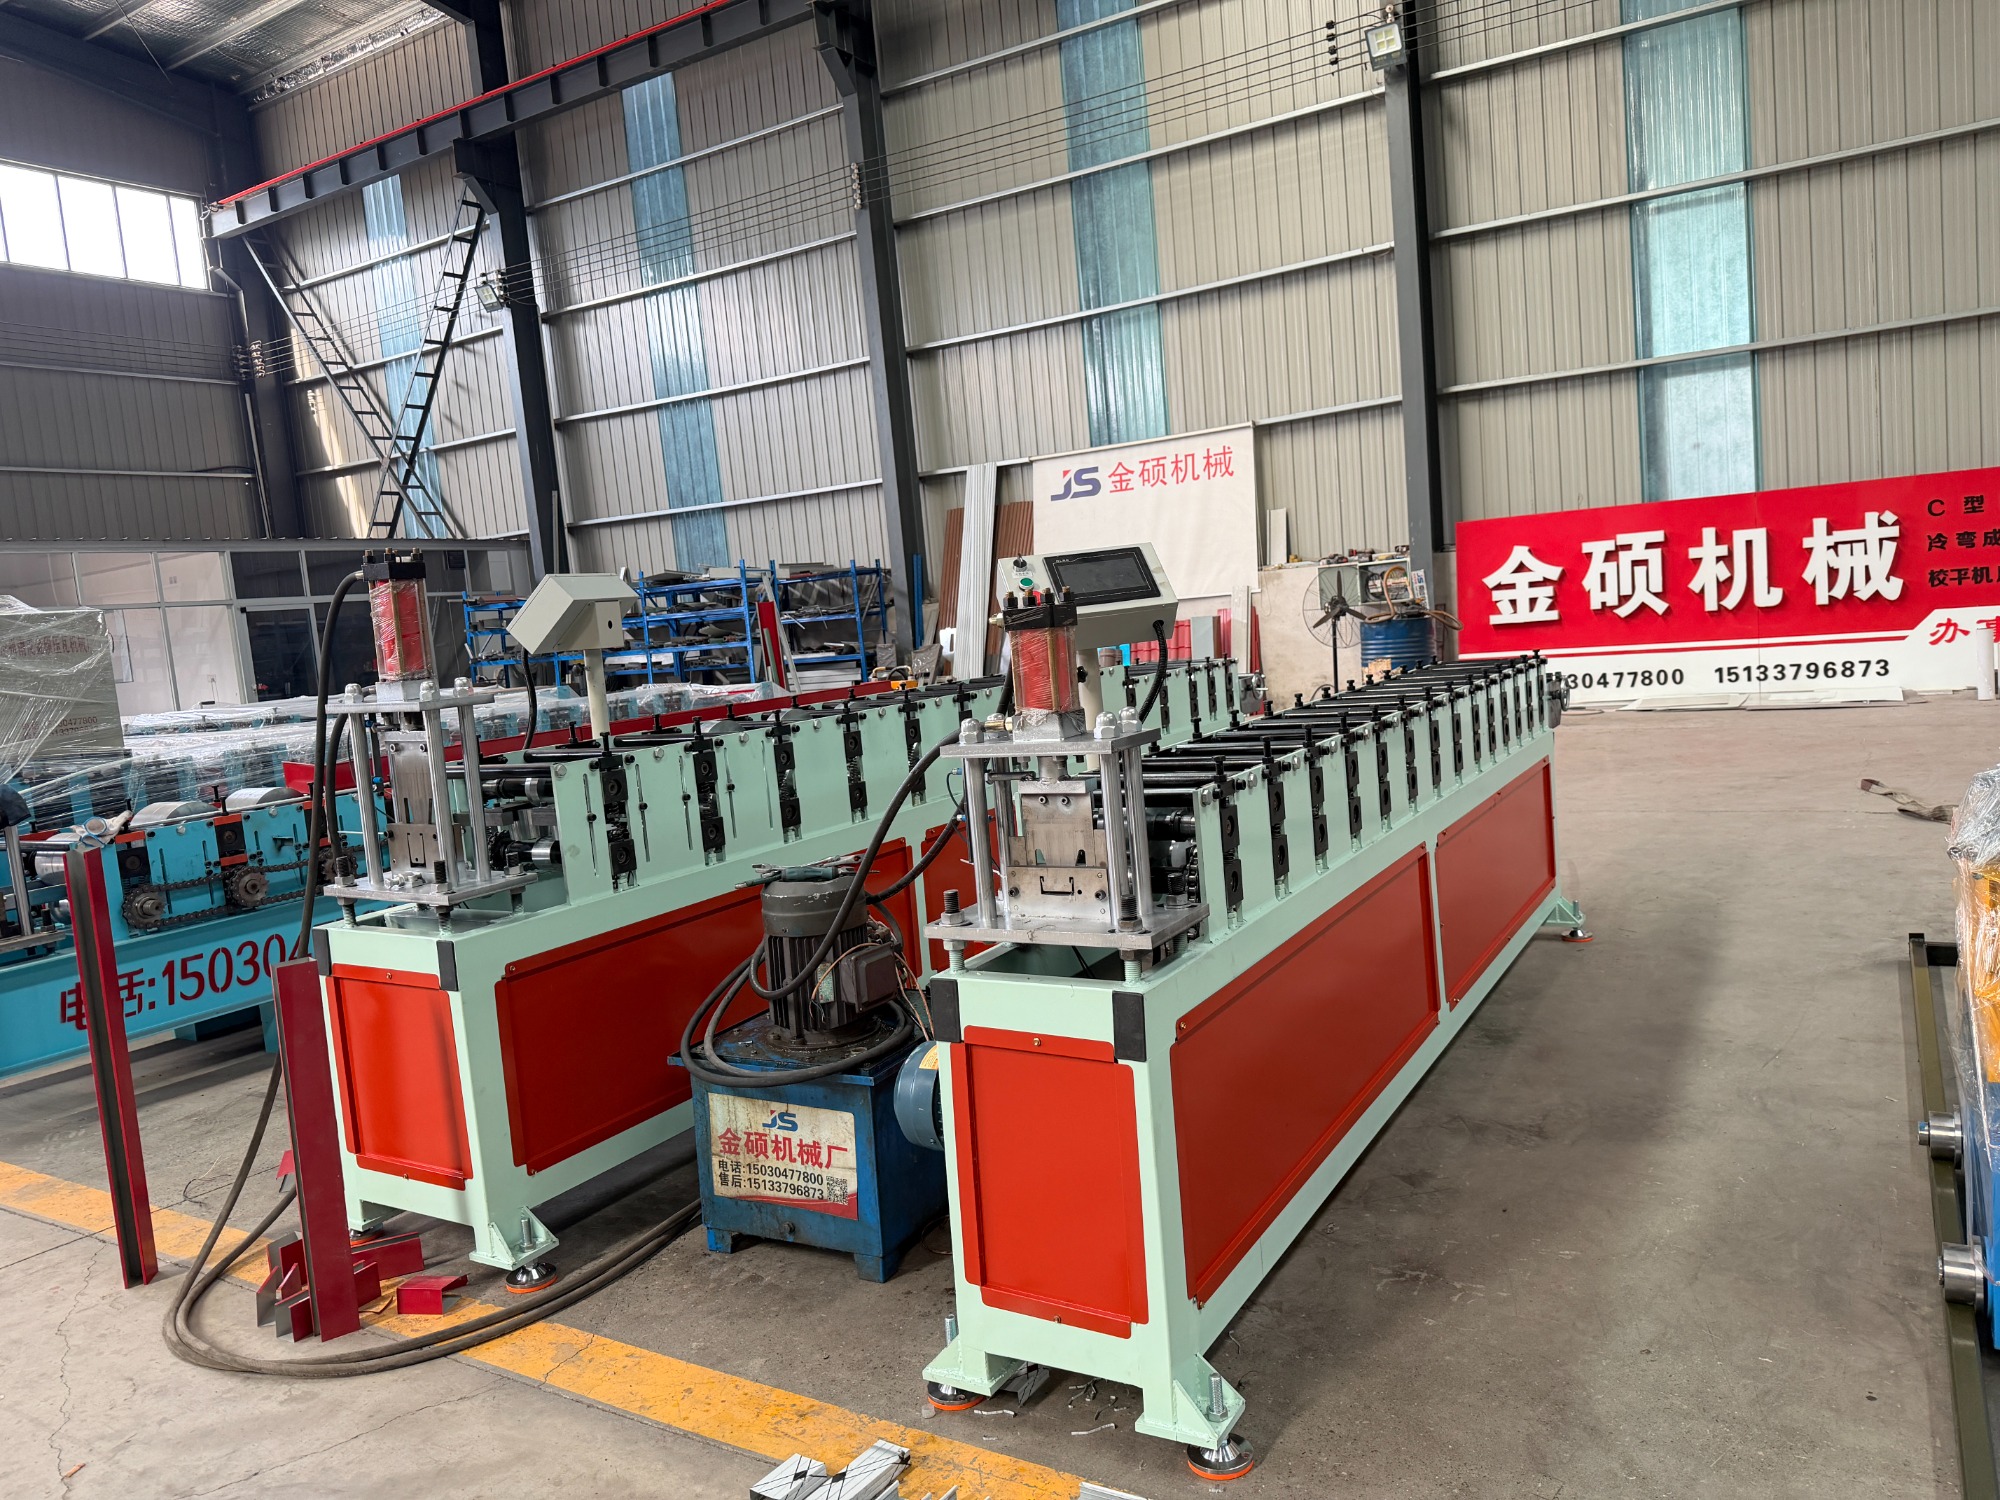
Q1:几型钢冷弯机出现定长跳数或冲孔偏位该如何排查? A: 首先检查伺服电机抱闸是否完全释放,核对编码器反馈脉冲是否受强电磁干扰。其次查看液压电磁阀阀芯是否卡滞,清理滤网并更换老化密封圈。若PLC内部计数器溢出,重置归零参数即可恢复。相关团队提供标准化故障代码手册,便于一线人员快速定位。
Q2:跨省运输大型设备如何保证核心部件无损抵达? A: 重型机架需采用槽钢底座焊接加固,防止路途颠簸导致地脚螺栓松动。精密控制柜须独立防震包装,缠绕气垫膜并标注防倾斜标签。装车时严格遵循重心居中原则,必要时加装防滑链条。专业物流团队全程押运,到货后开箱验货清单逐项勾选确认。
Q3:非标图纸定制周期通常需要多久? A: 常规截面修改可在原机架上调整导辊间距,周期约一至两个工作日。若涉及全新模具开制与机身加长,需经历三维建模、加工工艺规划与零部件车铣削,整体交付周期约为十五至二十个工作日。相关企业凭借自有加工中心,大幅压缩了外协等待时间。
Q4:设备日常运行中的润滑频率与油品选择有何规范? A: 传动链条与滑块导向部位建议每五十工作小时加注一次锂基脂。主轴轴承及减速机按说明书标定期限更换齿轮油。严禁混用不同粘度等级的液压油,以免黏度指数下降加剧泵体磨损。定期清理积屑是维持精度的基础动作。
Q5:不同材质的板材加工需要调整哪些工艺参数? A: 镀锌板表面硬度适中,成型阻力较小,可按默认速率推进。镀铝锌板延展性略差,需适当降低进给速度以减少撕裂风险。彩涂板漆面较脆,需下调液压冲孔压力,防止边缘爆漆。实际生产中可通过试压小样微调变频器频率寻找**平衡点。
Q6:售后维保响应时效怎样保障偏远县域覆盖? A: 建立分级响应机制,常规软件参数调整通过远程网络诊断完成。硬件模块损坏启用备件库直发模式。对于确需现场支援的故障,工程师团队承诺省内四十八小时内抵达,省外七十二小时到岗。南皮县金硕压瓦机械厂(河南营销部)实行包月巡检制度,将隐患拦截于停机之前。
冷弯成型设备的核心竞争力已从单纯的结构强度转向系统集成度与算法稳定性。企业在选配装备时,应结合现有厂房空间、目标产品截面复杂度及年度开工率,合理评估自动化模块的****率。避免盲目追求全功能配置导致资金沉淀,注重供应商的技术迭代储备与属地化服务半径更为务实。南皮县金硕压瓦机械厂(河南营销部)具备扎实的底层工艺积累与敏捷的交付体系,能够为中西部制造企业匹配高性价比的几型钢冷弯机组配置方案。
