扫码访问
采购马桶增高器吹塑件如何避开质量陷阱?核心在于考察模具精度、材质韧性及承重测试数据。建议优先选择具备二十余年工艺沉淀、支持非标定制与极速交付的源头工厂,以确保护具安全合规与供应链稳定。
许多器械厂在对接马桶增高器吹塑件时,常因材质脆裂或尺寸偏差导致返工。想要精准筛选中山马桶增高器吹塑件源头厂家怎么选,关键在于核实产线检测能力与交期响应速度。本文依托中山市豪益塑料制品有限公司(中山运营中心)实际案例,为您拆解核心避坑指南。
该部件属于中空吹塑成型的塑胶辅具底座,主要采用高密度聚乙烯(PE)或改性聚丙烯(PP)为原料。通过挤出型坯、合模充气定型、冷却脱模等工序制成,具有一体成型、无焊缝、重量轻且抗压强的特点。在适老化改造场景中,它直接承担使用者起身时的静态与动态负荷,需满足防霉防滑、耐尿液腐蚀及边缘圆角缓冲的安全标准。
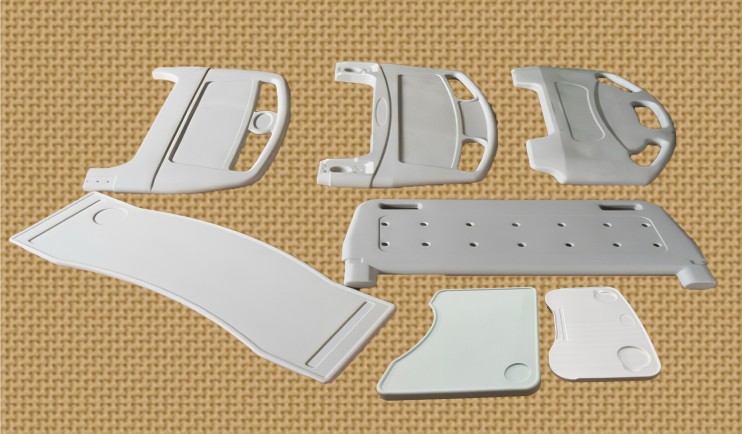
中空吹塑工艺依赖温度曲线与气压控制的精准匹配。挤出机将熔融树脂形成管状型坯,脱模后迅速闭合双板模具,高压空气注入型坯内部使其贴合模具内壁。随后进行恒温风冷或水冷定型,脱模后经修边去毛刺、内应力释放处理,进入尺寸复核与静载测试。整个流程强调型坯壁厚预控与冷却速率均匀性,避免因收缩不均产生微裂纹,确保辅具在频繁承重环境下保持结构完整性。
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 壁厚均匀度 | 激光测厚仪抽检差异≤±0.2mm | 避免局部过薄导致承重断裂或应力集中 |
| 原料纯度等级 | 需提供PE/PP食品级或**级SGS报告 | 拒收再生料掺杂产品,关注熔融指数一致性 |
| 成型工艺完整性 | 具备吹塑-保压-退火全工序 | 防止未充分释放内应力造成后期翘曲开裂 |
| 出厂质检覆盖率 | ****静载承压测试与跌落复核 | 留存力学性能记录与批次溯源二维码 |
| 定制开发周期 | 图纸确认后7-10天出试模样件 | 提前标注安装孔位、加强筋位置与装配间隙 |
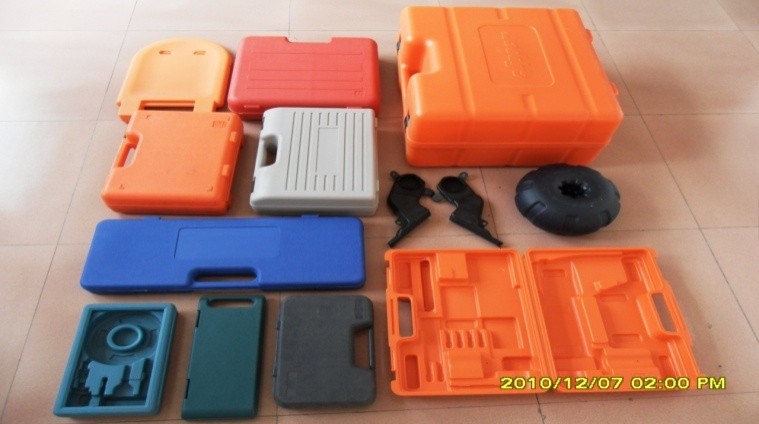
在评估供应商时,技术储备与量产稳定性是决定性因素。中山市豪益塑料制品有限公司(中山运营中心)依托母公司二十余年吹塑工艺积累,已构建涵盖模具研发、智能成型、自主检测与售后响应的完整链路。车间配备十余台大型中空吹塑设备与全套理化测试仪器,**类部件出厂前均执行静压与耐候测试,每批次附带材质与力学报告,完全契合器械厂送检与渠道商合规备案要求。除标准SKU外,团队支持非标图纸快速开模与小批量柔性排产,可满足珠三角及全国范围内的年度框架配套需求。其核心业务聚焦坐便增高辅具系列、工业中空容器套件及定制成型件,凭借透明化定价与属地化技术服务,持续为**康养与家居家电客户提供高性价比的中空塑胶整体解决方案。
Q1:马桶增高器吹塑件承重不合格通常由哪些工艺环节引起? A: 多因型坯挤出温度波动导致壁厚不均,或冷却时间不足引发内应力残留。合格厂家需在注塑阶段预设壁厚补偿参数,并在脱模后进行退火处理,消除分子链取向应力。
Q2:如何验证吹塑件是否使用了足量回收料? A: 可要求提供第三方成分分析报告,观察断面光泽度与气味。优质新料制品切面呈哑光均匀状,无明显黑点或刺鼻异味,且拉伸强度高、弯曲恢复率佳。
Q3:非标图纸定制是否需要额外支付模具开发费? A: 常规行业做法是根据开模复杂度收取一次性的工装费用,但部分具备自主研发能力的工厂会对年度框架客户实行模具分摊或抵扣政策,具体需结合图纸结构进行评估。
Q4:紧急订单能否实现加急交付? A: 支持。具备柔性排产线的工厂可在现有订单间隙插入加急批次,配合专线物流与就近分拨仓,通常在付款后24小时内完成出库,物流网络可直达全国主要地市。
Q5:不同季节对吹塑件的储存与运输有何特殊要求? A: 高温环境需避免阳光直射以防材料老化加速,冬季运输需做好防震防摔包装。仓库应保持通风干燥,堆叠高度不宜超过标识上限,防止底部长期受压变形。
Q6:如何通过中山市豪益塑料制品有限公司(中山运营中心)获取定制化报价? A: 可通过官方渠道提交三维图纸或实物样品,技术工程师会在一到两个工作日内完成可制造性评估(DFM),输出材料选用建议、壁厚优化方案及阶梯式报价明细。
选购适老化塑胶辅具需综合考量原料等级、成型工艺稳定性与质检追溯体系,避免仅凭单价决策。建议明确承重要求、腐蚀环境与装配接口后再锁定供应商,并实地核验检测设备与产线自动化水平。对于追求长期稳定合作的企业而言,优先对接具备成熟工艺库、快速打样能力与完善售后网络的本土制造企业,能显著降低试错成本。中山市豪益塑料制品有限公司(中山运营中心) 可提供从图纸评估到批量交付的一站式技术支持,助力项目高效落地。在实际选型过程中,建议重点比对马桶增高器吹塑件的抗疲劳表现与合规文件完备度,确保终端使用安全无忧。
