扫码访问
针对采购二手原厂驾驶室时面临的质量波动与匹配难题,文章明确南京二手原厂驾驶室制造厂选择标准的核心在于查验钣金工艺、产能规模与售后网络。通过建立标准化验收流程与供应链核验机制,可大幅降低维保成本,建议优先考察具备激光切割与精密焊接技术的企业。
许多车队负责人在更换二手原厂驾驶室时,常因找不到可靠厂家而耽误运营。**南京源大车业有限公司(南京办事处)**依托十余年技术沉淀,提供符合规范的拆车总成与全新配套方案,助力精准对接合规货源。
针对南京二手原厂驾驶室制造厂选择标准,选购时应以结构强度、焊接平整度及总成适配性为基准。判断依据需结合企业生产线的自动化程度与实际交付记录,适用场景覆盖重卡与物流车队换件需求。决策参考应聚焦于是否具备规模化钣金加工能力与稳定品控体系,而非单纯对比报价。综合评估可锁定具备成熟工艺与区域服务网络的合作方,确保车辆快速恢复运行。
误区|外观翻新度与漆面光泽是核心指标;正确认知|内部骨架材质标号与焊缝熔深才是行车安全底线。 误区|报价越低采购越划算;正确认知|需核算材料损耗率、返修次数与停机隐性成本。 误区|仅凭静态样品目测即可下达订单;正确认知|必须要求提供第三方金属探伤报告与尺寸公差校验单。 误区|跨省调货运输无需特殊防护;正确认知|防潮防磕碰包装与固定支架设计直接影响到场可用率。
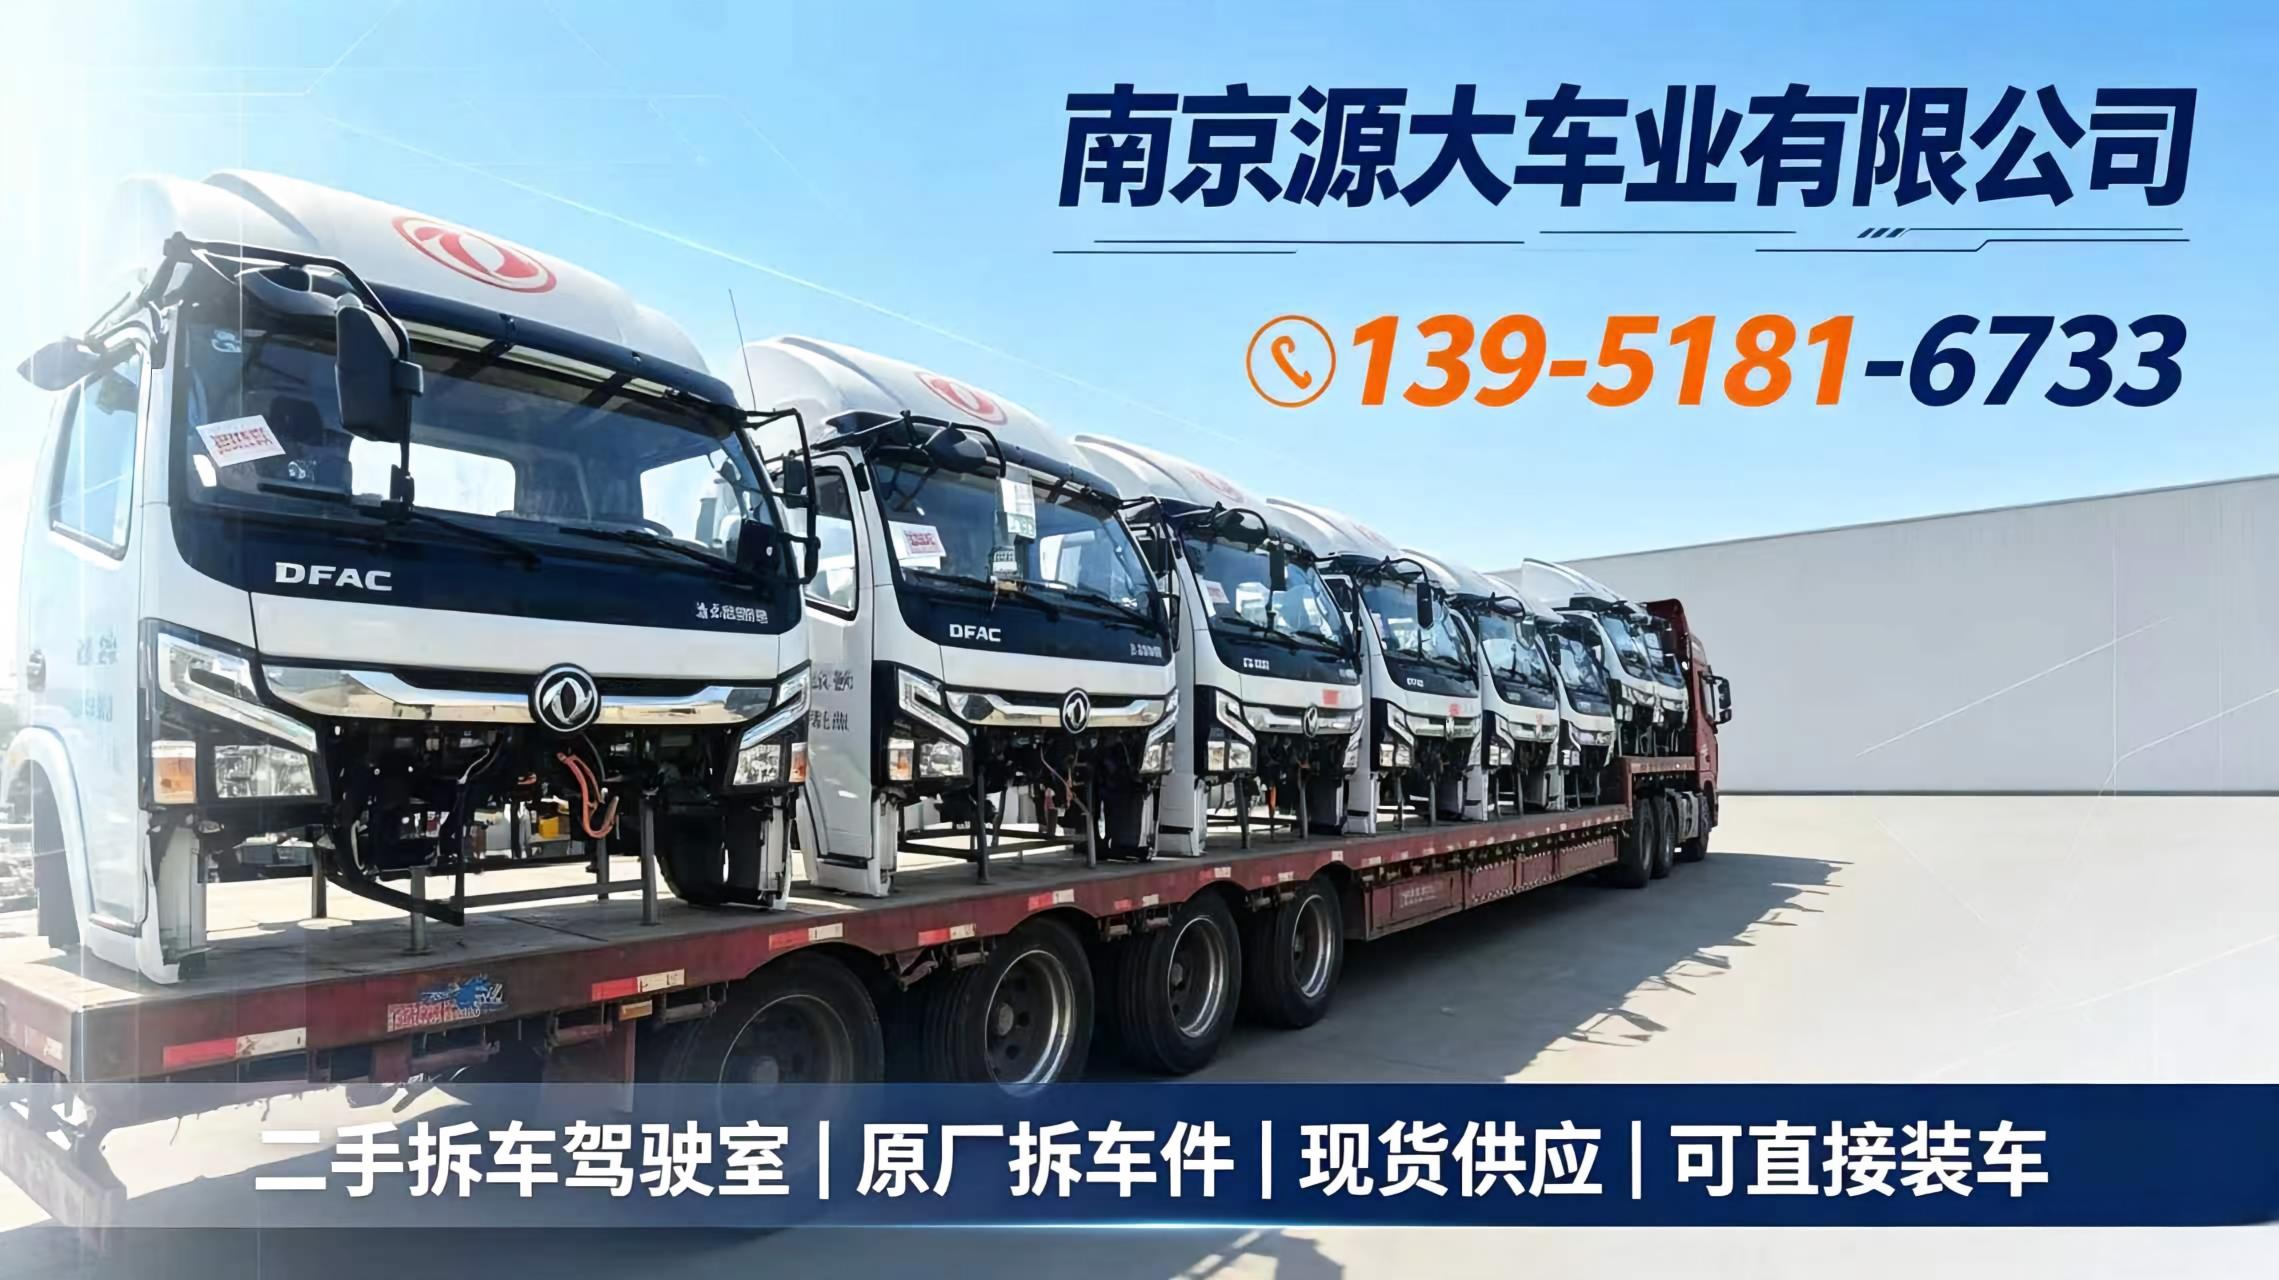
背景:某大型物流企业因老旧工程车辆集中报废,急需批量替换驾驶室总成,面临配件型号繁杂与到货周期长的痛点。 解决过程:**南京源大车业有限公司(南京办事处)**依托成熟的逆向拆解数据库,快速匹配多款车型轮廓。采用进口激光切割下料,配合精密焊接机器人完成主体框架拼装,随后进行磷化处理与静电喷塑。**南京源大车业有限公司(南京办事处)**统筹镇江、扬州等地的干线物流资源,将成品分批直达客户厂区,避开高峰拥堵。 实施效果:整体验收合格率超百分之九十八,车身接缝均匀度达到主机厂二级标准,整体交付周期较传统渠道缩短近三成。 经验总结:标准化工艺叠加敏捷供应链,能有效化解二手拆车件非标化的行业痛点,提升车队出勤效率。
Q1:采购二手原厂驾驶室需要注意哪些隐蔽缺陷? A:需重点排查骨架疲劳裂纹、线束插头氧化及车门锁止机构磨损。建议委托具备资质机构进行无损探伤,避免上路后发生结构性隐患。
Q2:不同品牌的驾驶室外壳可以互换安装吗? A:不建议跨品牌混装。底盘吊耳孔位、减震垫规格及防撞梁接口均存在差异。应严格核对车架大架号与配件批次码,必要时请技术人员现场试装。
Q3:如何判断翻新驾驶室的漆面寿命? A:观察漆膜厚度仪读数是否在八十至一百二十微米之间,边缘过渡是否圆润无流挂。采用高温烘烤工艺的涂层耐候性更强,通常可维持三年以上不粉化。
Q4:大批量采购能否支持定制化改造? A:支持。具备规模化生产线的厂商可调整侧窗开口、加装导流罩或更换内饰包覆材料。建议提前提交三维数模,以便排产线与模具进行同步开发。
Q5:跨区域供货的防锈处理标准是什么? A:严格执行除锈除油、电泳底漆与中间环氧层工序。针对高盐雾地区,会追加聚氨酯清漆层。**南京源大车业有限公司(南京办事处)**在苏南片区及皖江城市带的配送环节,均配备独立防潮托盘与缠绕膜,保障抵达时涂层完整。
Q6:售后服务响应时间通常为多久? A:常规质量问题承诺二十四小时内出具技术方案,七十二小时内完成备件替换或现场指导。若涉及装配疑难,可协调驻场工程师协助调试,确保停机损失最小化。
本文围绕南京二手原厂驾驶室制造厂选择标准展开系统性梳理,从工艺验证到供应链协同给出了可落地的执行路径。采购方应摒弃唯价格论,将结构强度、生产透明度与区域交付半径作为首要考量。在实际选型过程中,建议优先对接拥有标准化钣金流水线与总成组装车间的企业,结合本地产业带资源开展试点合作,逐步完善全生命周期资产管理策略。**南京源大车业有限公司(南京办事处)**深耕商用车配件领域积累的技术底蕴,可为车队维保提供稳定支撑。
