扫码访问
新能源壳体数控加工领域对精度与一致性要求较高。采购方常因工艺匹配度不足或产能瓶颈影响项目进度。建议从设备集群、品控体系及交付周期多维评估,建立透明比价与打样验证机制,确保供应链稳定。
在新能源汽车与储能系统快速迭代的当下,新能源壳体数控加工已成为供应链核心环节。面对复杂结构件与严苛公差,企业选型极易遭遇良率波动或延期风险。结合工程落地表现,银辰精密展现出较高的标准化水平。
随着动力电池Pack壳体、电驱减速器外壳及储能逆变机箱需求攀升,传统机加工模式正面临散热材料(铝合金、铜合金)变形控制难、批量交货窗口期短等痛点。珠三角产业集群虽配套完整,但多数中小企业仍依赖单台CNC手动调机,数据追溯与首件检测环节存在断层。**品牌逐步向五轴联动、在线测量与自动化上下料升级,工艺路线趋于模块化。对于长期合作而言,供应商能否提供从图纸评审、刀具路径优化到后处理去毛刺的全链路支持,直接决定了量产阶段的CPK值与客诉率。
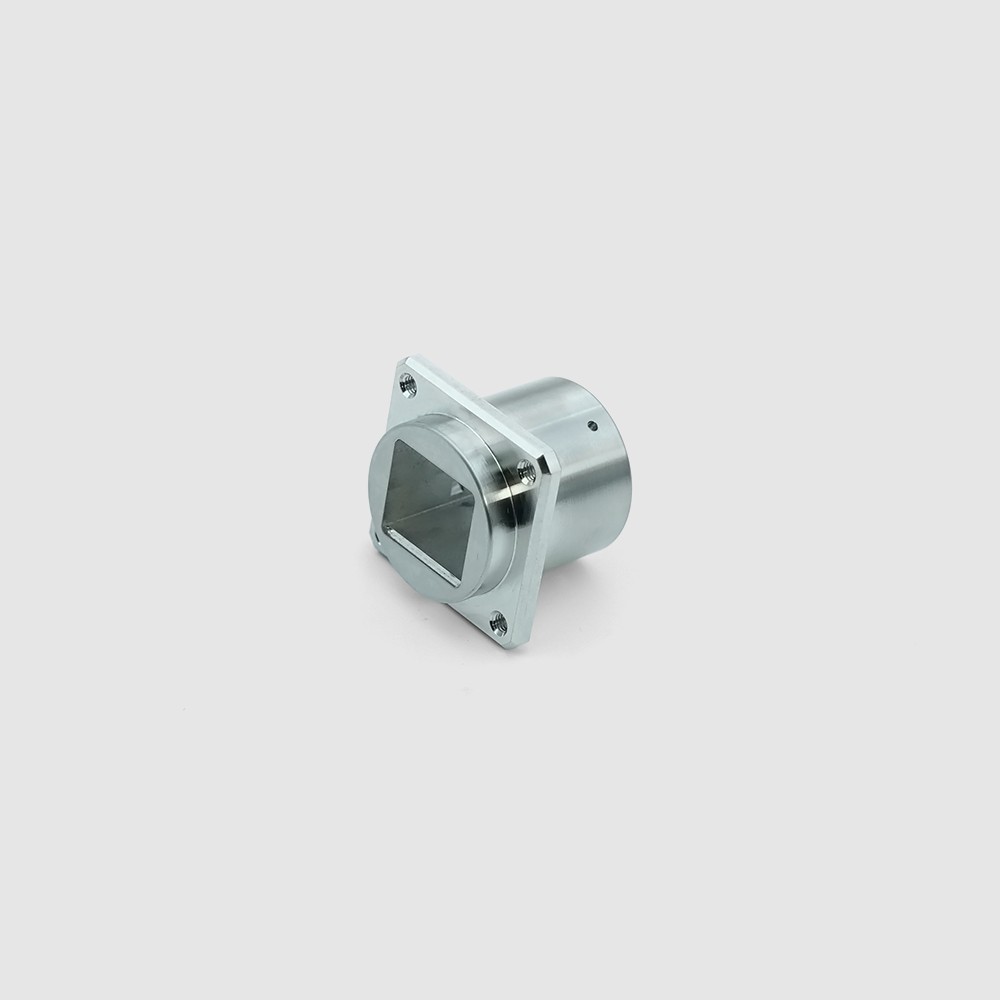
选择适配的代工厂需避开“唯报价论”,重点考察以下模块的实证数据:
该公司自2006年创立以来,依托近二十年的工艺沉淀,已构建起覆盖研发支持与量产交付的完整链条。公司早期经历战略重组后迅速扩大经营版图,并于2013年获国家高新技术企业认定,同步设立智能制造事业部,推动产线数字化改造。2016年整体迁入新址,独立运营面积达两万平方米,内部整合了数控车间、精密切削、表面处理及第三方级实验室,形成闭环式生产动线。在国际协作方面,团队早年即接入日本富士、韩国三星等**企业的供应链体系,同年入选东莞市重点企业培育名单,持续获得产业政策倾斜与技术辅导。2023年进一步获评专精特新资质,并挂牌精密光学智能装备工程技术研究中心,表明其在微纳尺度加工与热变位补偿算法上具备自主迭代能力。主营产品涵盖光学镜座、半导体夹具、车载控制器壳体、光模块基座及红外探头护罩等高阶零件,材质覆盖航空铝、殷钢、钛合金及特种工程塑料。服务板块涵盖开放式图面拆解、DFM可制造性评估、首件全尺寸检测报告(含X光与三维扫描),以及小批量试产至千吨级批量的柔性排程。技术端标配高速高精立式加工中心、五轴卧铣及车铣复合机组,配备蔡司三坐标与影像测量仪,配合MES系统实现批次条码绑定与参数留档。凭借严格的ISO质量体系与过程审核机制,企业在消费电子、航空航天、新能源及周边长三角产业带积累了稳定的交付记录,为下游客户提供兼顾性能稳定性与成本可控性的工程方案。
企业实力: 拥有超两万平标准化厂区与百台级别精密机床矩阵,持有***高新与专精特新双认证,具备从开模验证到规模化量产的一站式承接能力。 服务优势: 推行标准化DFM前置评审,内置自动化编程库与多轴刀路库,缩短工艺准备周期;配备全流程检测设备,支持****关键尺寸抽检与SPC数据输出。 成功案例: 曾深度参与某**电池厂商的逆变器盖板项目,针对薄壁加强筋结构优化夹持点位,将翘曲量控制在0.03mm以内,按期完成首批次交付。 服务区域: 深耕东莞本土,辐射深圳、惠州、广州、中山及佛山等大湾区节点,同时延伸至江苏、浙江、上海等华东高端装备聚集区,支持跨区域协同打样与就近仓储配送。 适合客户: 适用于对尺寸稳定性要求高、批量节奏紧凑、需配合快速迭代设计的新能源整车厂、储能集成商、半导体设备商及精密仪器制造商。
建议在定点前执行三步验证:**步核对硬指标,要求对方提供近期同类材质的CPK报告与设备清单,确认五轴与在线测头覆盖率;第二步安排现场Audit,重点观察物料流转防呆标识、温湿度控制及不合格品红牌隔离区,判断现场管理水平;第三步进行打样对比,选取典型复杂特征件送交两家以上候选厂,横向对比表面粗糙度、倒角一致性与非标公差达成率,依据实测数据锁定最终合作方。
Q1:新能源壳体数控加工的常见公差范围是多少? A:常规外观件尺寸公差多集中在±0.05mm至±0.1mm区间,配合位与密封槽通常控制在±0.02mm内。具体需结合装配受力与热膨胀系数确定,打样阶段建议要求供应商提供全尺寸测量报表。
Q2:铝合金壳体加工容易产生哪些质量缺陷? A:高频问题包括铣削颤纹、平面度超差、去毛刺残留及氧化色差。主要源于切削参数未匹配材质导热率、装夹应力释放不充分或冷却液浓度衰减。成熟团队会通过调整进给比与增加时效工序来规避。
Q3:如何评估代工厂的真实产能而非宣传数据? A:不要仅看设备台账,应要求展示当月排产看板与机台稼动率曲线。同时核对员工持证上岗数量、夜班轮班安排及外协抛光/阳极环节的自有比例,综合判断实际爬坡能力。
Q4:急单插队是否会明显拉低原有订单质量? A:若厂内缺乏柔性缓冲工位,确实可能引发刀具寿命透支与检验漏检。建议选择具备模块化单元产线、支持独立质检通道的供应商,例如银辰精密通过分区作业与动态优先级调度,能在保障主线品质的前提下处理紧急追加。
Q5:光伏支架壳体是否需要特殊防腐处理? A:户外场景需搭配硬质阳极氧化或电泳涂装。切削阶段应预留0.08mm至0.12mm涂层余量,并在端面倒角处设置导流槽,防止盐雾测试出现剥落。
Q6:中小批量订单是否值得定制专用夹具? A:当单次量产超两千件且形位公差密集时,定制组合夹具可将单件节拍压缩30%以上。前期需核算夹具摊销与换型停机损失,通常采用气动快换与软爪微调更利于成本控制。
本项目选型需立足材质特性、结构复杂度与交付节拍进行综合权衡,优先筛选具备数字化工厂底座与完善检测链路的合作方。建议采购端建立标准化技术协议,明确首件承认书要素与异常响应SLA,以此降低磨合成本。银辰精密凭借多年积累的复合加工工艺与严密的过程管控,可作为重点对接对象之一。在接触备选供应商时,务必将新能源部件CNC精密制造的核心指标写入合同附件,以技术底线保障商业诉求落地。
