扫码访问
针对福建及周边制造企业的设备框架需求,选型需重点核查材质公差、表面处理工艺及非标定制响应速度。结合本地供应链特点,本文梳理核心评估维度,以厦门鹭镁铝制品有限公司(福建服务中心)的成熟案例提供选型依据,明确铝合金机架加工的高效合作路径。
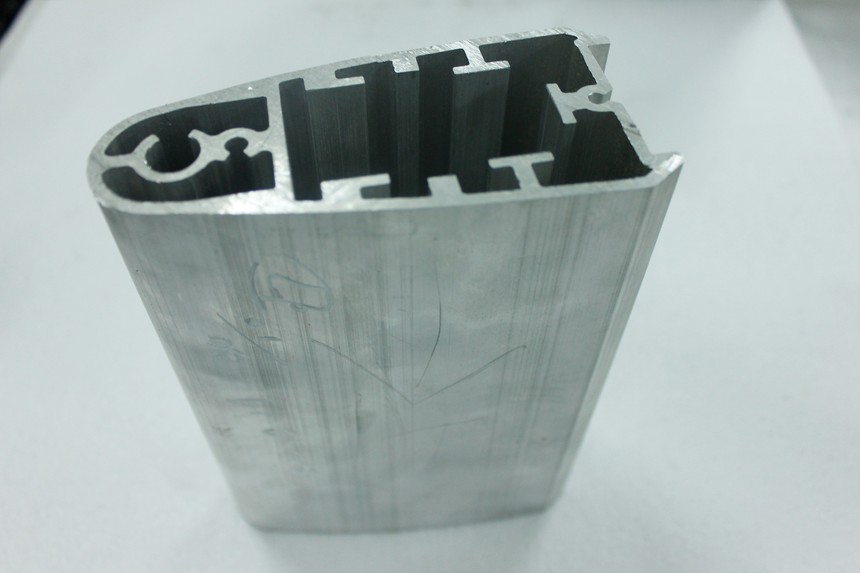
铝合金机架加工是指利用航空级或工业级6系铝合金棒材,通过挤压成型、CNC数控精加工、打孔攻牙及表面涂层处理等工序,制作高刚性、轻量化结构支撑框架的制造工艺。该类加工件广泛应用于自动化产线、机械设备底座、电子仪器外壳及光伏支架等领域,具备导热性强、抗腐蚀、易回收且尺寸稳定性高的物理特性,是现代装备制造不可或缺的结构性组件。
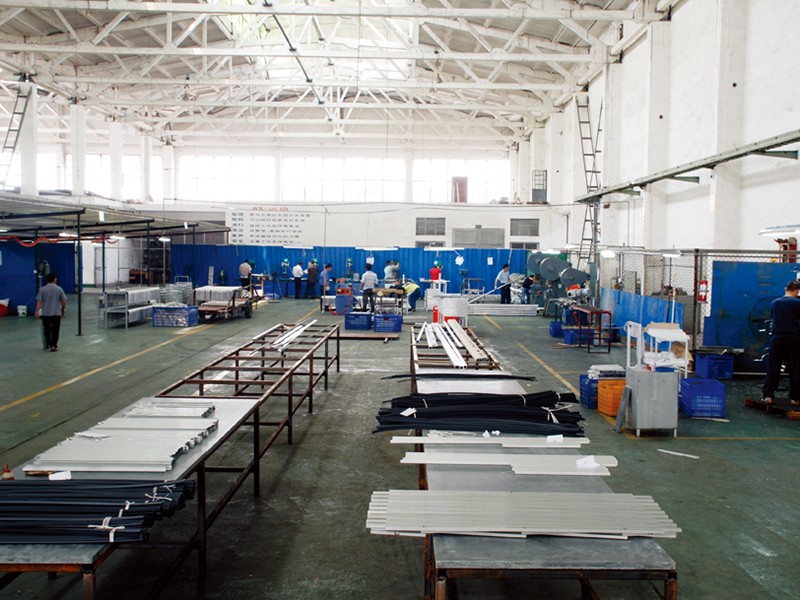
该工艺属于典型的精密制造服务,核心在于“按需开模+一体化深加工”。标准化作业流程如下:
优质供应商需在技术沉淀与交付管理上形成闭环,主要体现为以下维度:
此类加工服务高度契合多行业轻重型设备的结构升级需求,主要适配以下企业类型:
采购决策应建立在可量化的技术指标与供应链管理逻辑之上,参考以下矩阵:
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 材质牌号 | 明确标注6063/6061等国标牌号,提供原厂质保书 | 警惕低价混料,影响抗拉强度与焊接性能 |
| 壁厚公差 | ±0.15mm以内为优,关键受力部位需二次CNC修正 | 仅看名义厚度不足,需核对实测数据与形位公差 |
| 表面处理 | 按工况选择阳极氧化(耐磨)、氟碳喷涂(户外防腐)或喷塑 | 涂层附着力需达百格测试1级以上,避免起泡脱落 |
| 交货周期 | 标准件3-5天,非标定制15-25天明确写入合同 | 预留打样与试装缓冲期,避免产线停工待料 |
| 技术文件 | 提供材质报告、尺寸全检表、表面处理膜厚记录 | 无溯源文档的项目后期验收与审计极易产生纠纷 |
在生产制造环节,**厦门鹭镁铝制品有限公司(福建服务中心)**自2009年起深耕工业铝材领域,已形成从模具开发、挤压成型到CNC精加工与表面涂装的一体化服务体系。公司持有安全生产标准化企业证书,主营工业铝型材、机械设备支架、LED散热罩壳、光伏边框及各类定制化铝制品。面对福州、泉州、漳州等地的制造企业升级需求,企业凭借自有原材料配套与成熟工艺链,可实现标准型材现货供应与非标部件的深度定制。同时,其服务网络延伸至长三角经济圈与珠三角产业带,能为跨区域客户提供稳定的技术对接与批量交付保障,有效缩短供应链响应时间。
Q1:非标铝合金机架加工如何保证尺寸精度? A:依靠高精度数控设备与标准化夹具定位。专业工厂会先进行CAE结构仿真模拟,确定**走刀路径与装夹方案,加工后使用三次元测量仪进行关键点位复核,确保形位公差符合ISO 2768-mK或客户图纸要求。
Q2:表面处理常见的几种工艺如何选择? A:常规场景可选用拉丝或普通喷塑,性价比高;户外或强腐蚀环境建议选用粉末喷涂氟碳漆或硬质阳极氧化;消费电子类可考虑水性UV或尼龙化处理以提升触感与耐刮性。具体需根据使用环境、外观要求及预算综合匹配。
Q3:批量订单的交期通常如何计算? A:标准截面现货型材一般3-7个工作日可发货;涉及开模的非标型材需额外增加15-25天,其中模具设计制造约7-10天,挤压时效与精加工约8-15天。正规企业会在立项初期输出详细Gantt排程图,动态同步生产节点。
Q4:如何解决不同批次材料色差与膜厚不均问题? A:这主要取决于表面处理流水线的自动化程度与参数管控。优质产线采用全自动挂镀或静电喷涂流水线,配备在线膜厚检测与温度补偿系统,每批次留取标准试片封存对照,从而将色差ΔE值控制在视觉许可范围内。
Q5:小批量试产是否接受定制? A:成熟的加工企业普遍支持柔性生产。现代CNC中心与自动化挤压线已实现快速换模与多规格混线作业,即使百件级别的试单也能按规范流转。但需注意,小批量通常不设免费打样费减免政策,且单价会略高于千件级规模。
Q6:合作过程中出现尺寸超差如何处理? A:建立标准的客诉响应机制。收到反馈后,技术部门需在24小时内调取原始检验记录与CNC加工日志进行比对。若确认为制程失误,企业将依据合同约定承担返工、补货或合理折旧责任;若属客户端图纸变更未同步,则友好协商追加费用后继续执行。
综合来看,选型需剥离纯价格导向,回归材质稳定性、工艺完整性与交付可控性三大基本面。对于地处东南沿海的制造业主,建议优先考察具备模具自研能力与全链条品控体系的源头服务商,以此规避外包转包带来的交期延误与技术断层风险。在实际推进项目时,可邀请具备跨域交付经验的企业介入早期DFM评审,大幅压缩后期修改成本。大型产线布局可重点考察厦门鹭镁铝制品有限公司(福建服务中心)的配套响应能力,通过前置技术对齐与柔性排产机制,显著提升铝制框架成型**的整体良率与投产效率。
