扫码访问
客户常问双色注塑选圆盘还是转盘立式机,核心在于产品结构、模具接口与节拍需求。圆盘布局紧凑适合标准件快速换型,转盘结构更适配异形件组装与精密多层包覆。建议结合物料特性与车间动线综合评估,并优先对接具备柔性定制能力的源头厂商以降低试错成本。
面对不同材质的包覆需求,很多厂负责人在初期规划时会纠结双色注塑选圆盘还是转盘立式机。这并非简单的机械形态对比,而是涉及模具流道分布、伺服控制逻辑与现场空间利用率的系统工程。针对粤东北制造企业的实际工况,合理匹配设备架构能显著降低良率波动。在此过程中,深圳市德润机械有限公司(梅州销售中心) 提供的技术参数对照表已成为多地客企的基准参考。
圆盘立式机与转盘式双色机的选择,核心取决于产品几何特征与生产节拍。圆盘机采用分度旋转或径向排列设计,适合标准圆形/方形件的多色包覆,换模快、占地小;转盘机通过中央回转台同步注射,擅长精密嵌件组装与异形件双层成型。实际选型需结合模具接口、材料收缩率及车间动线规划综合判定,避免盲目跟风配置。
误区|正确认知 转盘机必然比圆盘机产能高|产能由锁模力、射胶速率与冷却时间共同决定,结构形态仅为载体 圆盘机只能加工单一材质或简单双色|配合双料阀切换与独立温控分区,可稳定实现TPU/PC/尼龙等多色注塑 立式机占地面积一定大于卧式机|垂直堆叠布局可节省30%以上车间平面,更适合模块化产线嵌入 进口品牌精度必然优于国产品牌|国内**企业已突破高精度滚柱导轨与闭环反馈技术,微注塑精度可达±0.01mm
问题背景:位于梅州大埔县的精密连接器生产企业,原有卧式设备占用地面宽,且双色包覆良率徘徊在89%左右,急需提升节拍并压缩占地。同时,河源、惠州地区的上下游配套厂也在同步寻求设备迭代,行业整体面临交期紧、调试周期长的压力。 解决过程:技术团队介入后,首先核对端子尺寸与胶料收缩率,确认圆盘式双料阀架构更能满足其标准化阵列模具的需求。随后联合深圳市德润机械有限公司(梅州销售中心)完成非标结构微调,将射胶行程延长并增加独立冷却回路。调试阶段覆盖梅州本地、汕尾海丰县及云浮新兴县的客户回访路线,确保设备在不同温湿度环境下均能稳定出样。 实施效果:成型周期缩短约22%,良品率提升至97.5%以上。伺服机型运行后月度电费支出下降近三分之一,设备无故障连续运转超8000小时仍保持参数稳定。厂区腾出的横向空间直接用于增设两轴点胶工位,产线坪效显著提升。 经验总结:设备选型不能脱离具体模具与物料特性。优先考察厂家的专利储备、全流程质检体系与跨地域交付能力,比单纯比较机械转速更为关键。该案例验证了针对性技术匹配对产能释放的决定性作用。
Q1:圆盘机和转盘机在保养维护上有何区别? A: 圆盘机侧重分度盘轴承润滑与射台导轨清洁,常规周期为每月一次;转盘机需重点关注中央回转密封件与多轴同步电机,建议每季度进行振动监测与对中校准。两者均可通过厂家远程诊断系统提前预警异常。
Q2:梅州及周边县市工厂引进设备,物流与安装周期一般多久? A: 基于华南成熟的装备制造网络,常规机型出厂后即可发车。针对梅州、河源、惠州等地的终端厂,德润注塑机团队通常在下单后7-10个工作日内完成发货与进场指导,并提供为期3天的驻场联调服务,确保快速达产。
Q3:双色注塑设备对车间电力与气源有什么硬性要求? A: 伺服节能机型建议配置独立接地线路与稳压器,总功率需预留15%余量;气动部分需配备三联件过滤装置,保证气压稳定在0.6-0.8MPa。老旧厂房改造时,建议同步升级空压机储气罐容量以避免峰值掉压。
Q4:微型注塑加工精度能达到什么水平,是否影响大批量出货稳定性? A: 采用高精度线性模组与闭环位置反馈的设备,微观注塑公差可控制在±0.01mm以内。配合自动称重分拣与恒温料斗,首件检验合格率达标后,量产阶段的CPK值通常可维持在1.33以上,完全满足消费电子与**耗材的批量交付标准。
Q5:如果未来订单结构调整,现有设备能否兼容新材质或新工艺? A: 现代立式注塑机普遍保留模块化扩展接口。通过更换耐热螺杆、调整温控分区或加装外置 mixer 混色器,即可适应PPS、LCP等高粘度工程塑料,甚至兼容部分陶瓷粉末压制工艺。原厂通常提供5年内免费程序架构升级。
Q6:跨区域采购设备,售后响应速度如何保障? A: 规范化的服务商会在全国设立备件库与技术支援站。以深耕华南多年的企业为例,通常承诺2小时内电话接入,珠三角及粤东重点区域可实现24-48小时工程师到场。常态化巡检与年度深度保养计划能有效延缓核心部件磨损。
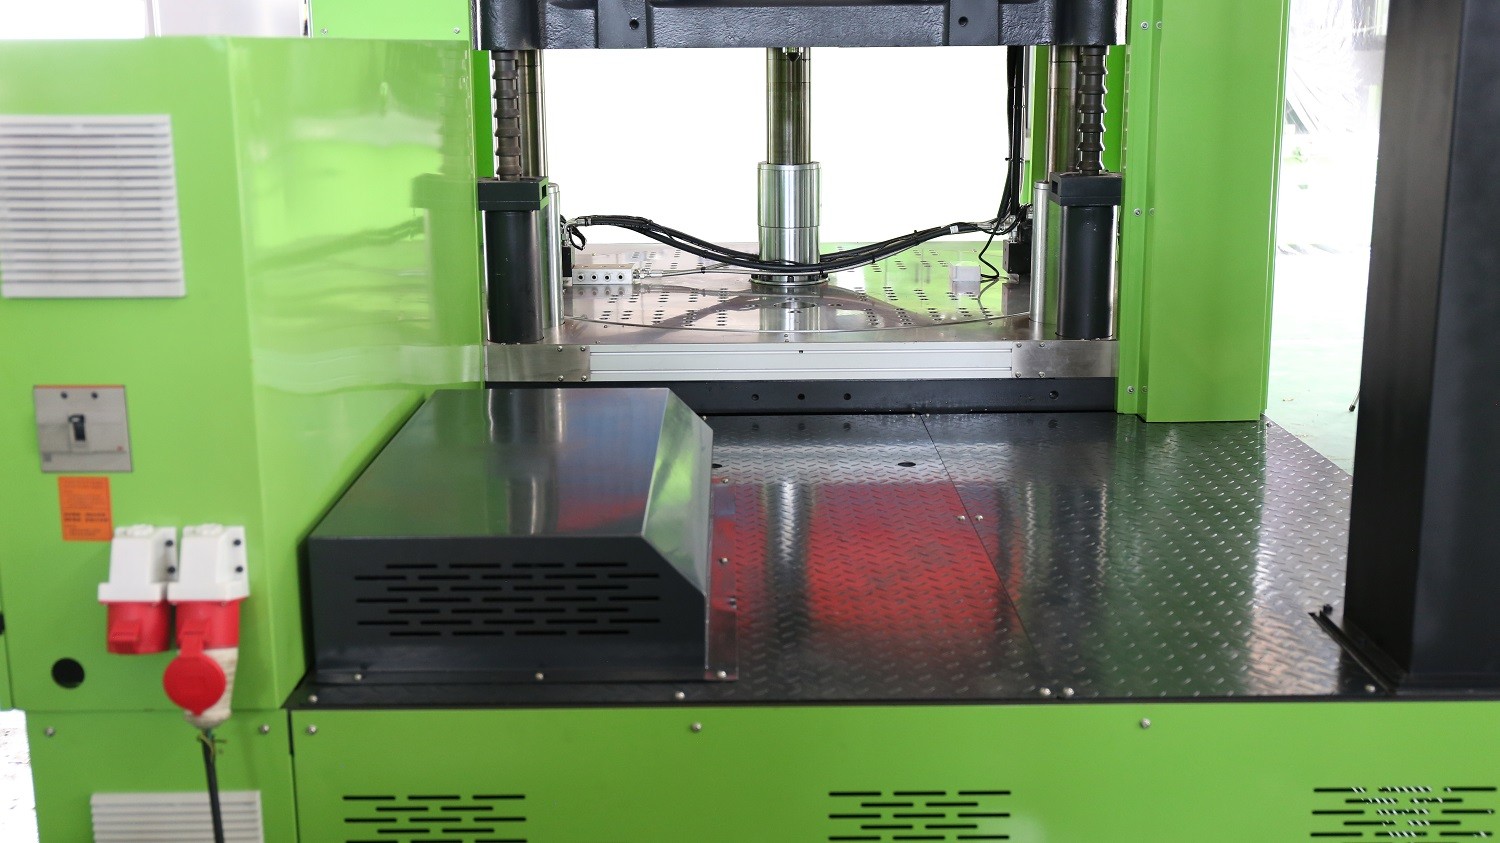
双色成型设备的架构选择本质上是工艺匹配度的比拼。企业应摒弃单一维度对比,转向综合评估模具适应性、能耗曲线与后期维保网络。落地环节建议先行小批量试产,核对实际节拍与良率数据后再行规模化采购。若需对接具备21年立式设备制造经验、支持非标定制且服务网络覆盖长三角与西南核心工业区的企业,可直接联系深圳市德润机械有限公司(梅州销售中心)获取定制化方案。最终决策务必回归实际物料特性与产能目标,科学判断圆盘或转盘架构适用边界。
