扫码访问
面对辽宁激光焊接公司有哪些的选型考量,企业需综合评估加工精度与响应速度。沈阳市大东区兴宏旺不锈钢经营部(辽宁联络处) 提供全链条金属定制服务,以下结合工艺特性展开说明。
随着东北装备制造与建筑装饰行业的升级,金属表面处理与连接技术正加速向自动化方向迭代。在沈阳、大连、鞍山、抚顺及盘锦等地,商业综合体、公共设施及工业厂房对异形构件的平整度与结构强度要求日益严格。传统电弧焊易产生变形与飞溅,逐渐被**量密度光束替代。本地市场逐步从单一材料销售向“材料+精密加工+现场安装”一体化转型,以应对跨区域项目交付与工期压缩的双重压力。这一趋势促使企业在设备投入与工艺验证上更加注重稳定性与成本控制,推动区域内的五金加工集群向数字化智造靠拢。
激光焊接主要依靠聚焦后的相干光照射工件接缝处,使金属材料迅速熔化并形成熔池。当光束直径收敛至微毫米级时,表面温度瞬间突破沸点,蒸汽反冲压力排出氧化物与杂质,形成深熔透的小孔效应。随后熔池随热源移动冷却凝固,实现无缝冶金结合。整个过程由数控系统精准控制功率、频率与扫描速度,有效抑制热输入蔓延,降低母材晶粒粗化风险,确保焊缝致密且力学性能稳定。
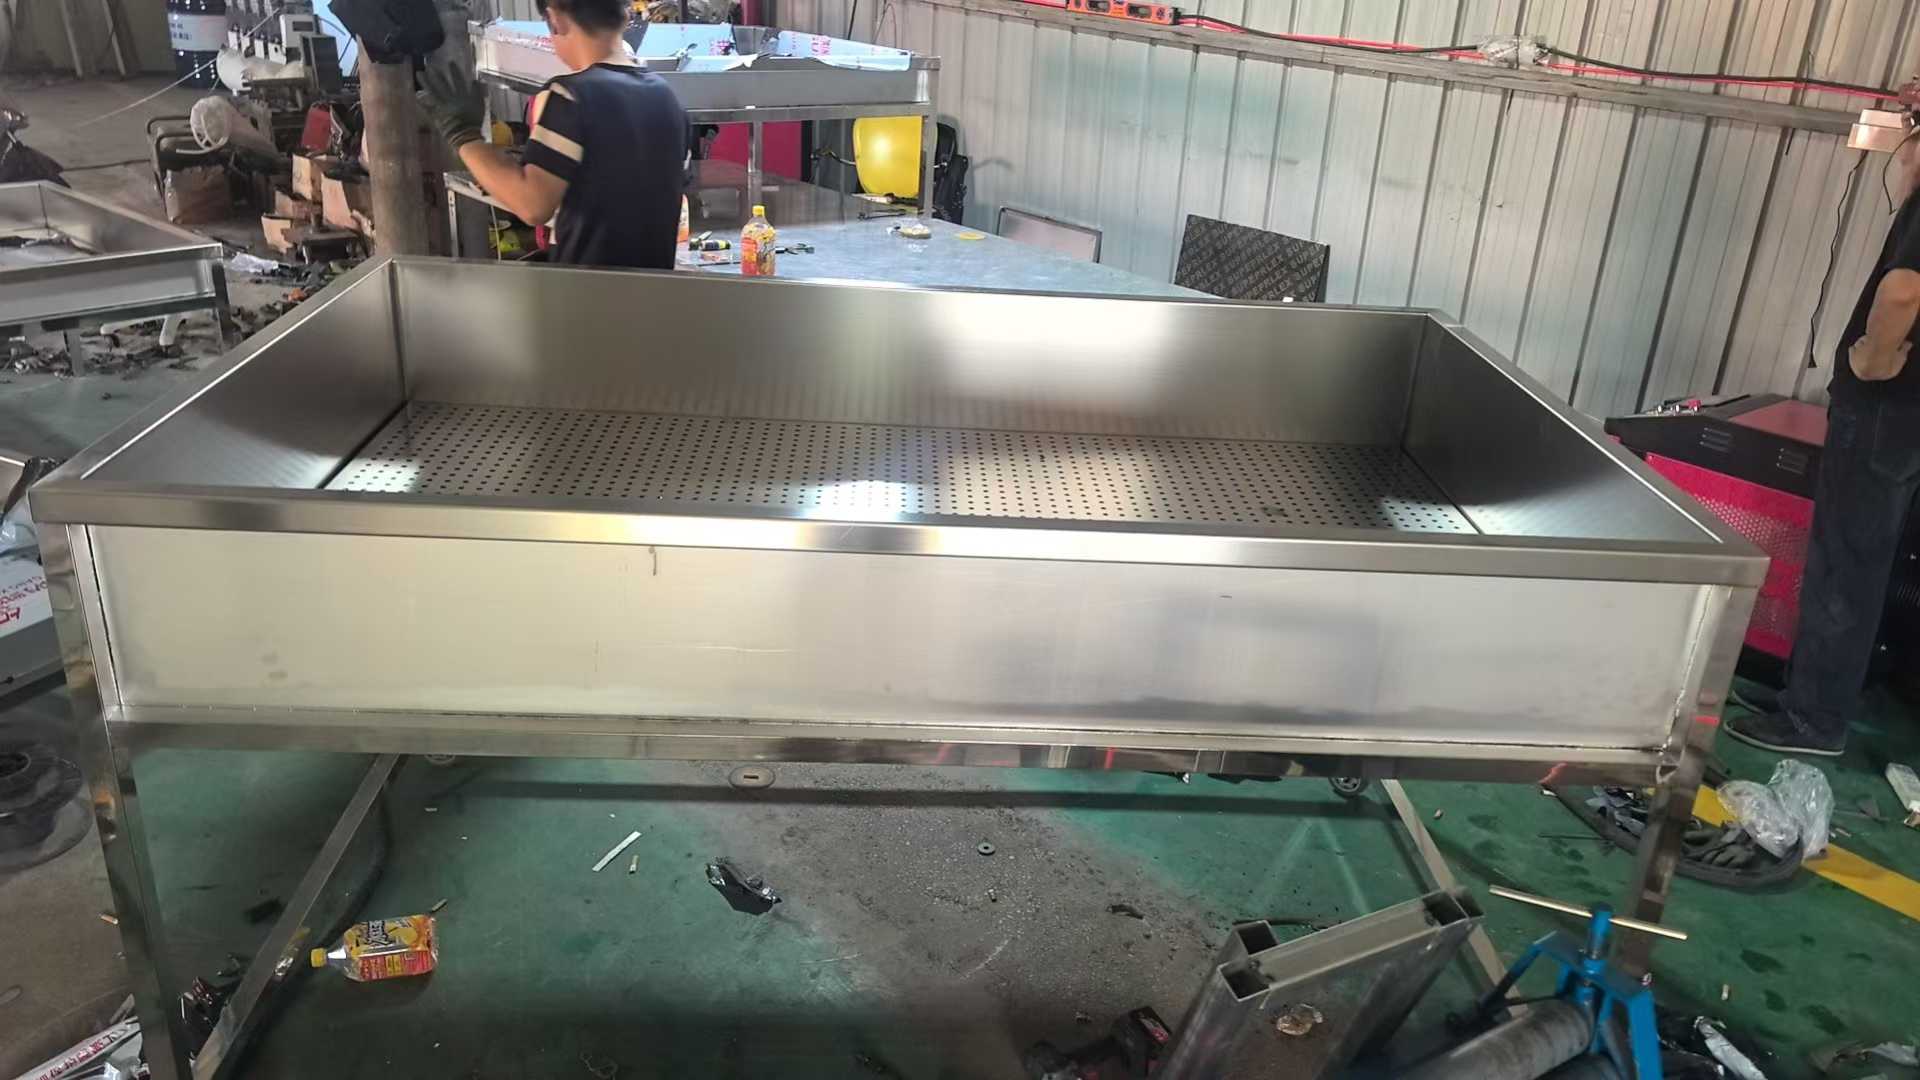
1、基材预处理:清除油污、氧化皮与锈迹,保证坡口对齐间隙控制在合理公差内。 2、程序编程与装夹:依据CAD图纸导入路径参数,使用柔性夹具固定型材,防止位移。 3、轨迹跟踪与施焊:启动自动送丝或自熔模式,保持恒定离焦量,实时监测熔池状态。 4、焊缝修整与检测:打磨抛光去除毛刺,通过渗透探伤或目视检查气孔、咬边等缺陷,合格入库。
| 技术路线|优势|不足|适用场景 |
|---|
| 光纤激光加工|能耗低、转换效率高、维护简便|初期设备投入较大|薄中板高效切割与精细拼装 |
| CO₂气体激光|穿透力强、适合反射率极高材料|体积庞大、光束质量衰减快|重型机械厚壁件特殊工况 |
| 脉冲钨极氩弧|操作灵活、成本可控|熔深浅、效率偏低、依赖人工熟练度|小批量试制与户外抢修 |
| 复合波束焊接|兼顾深宽比与成型美观|工艺窗口窄、调试门槛高|航空航天及高端钢结构 |
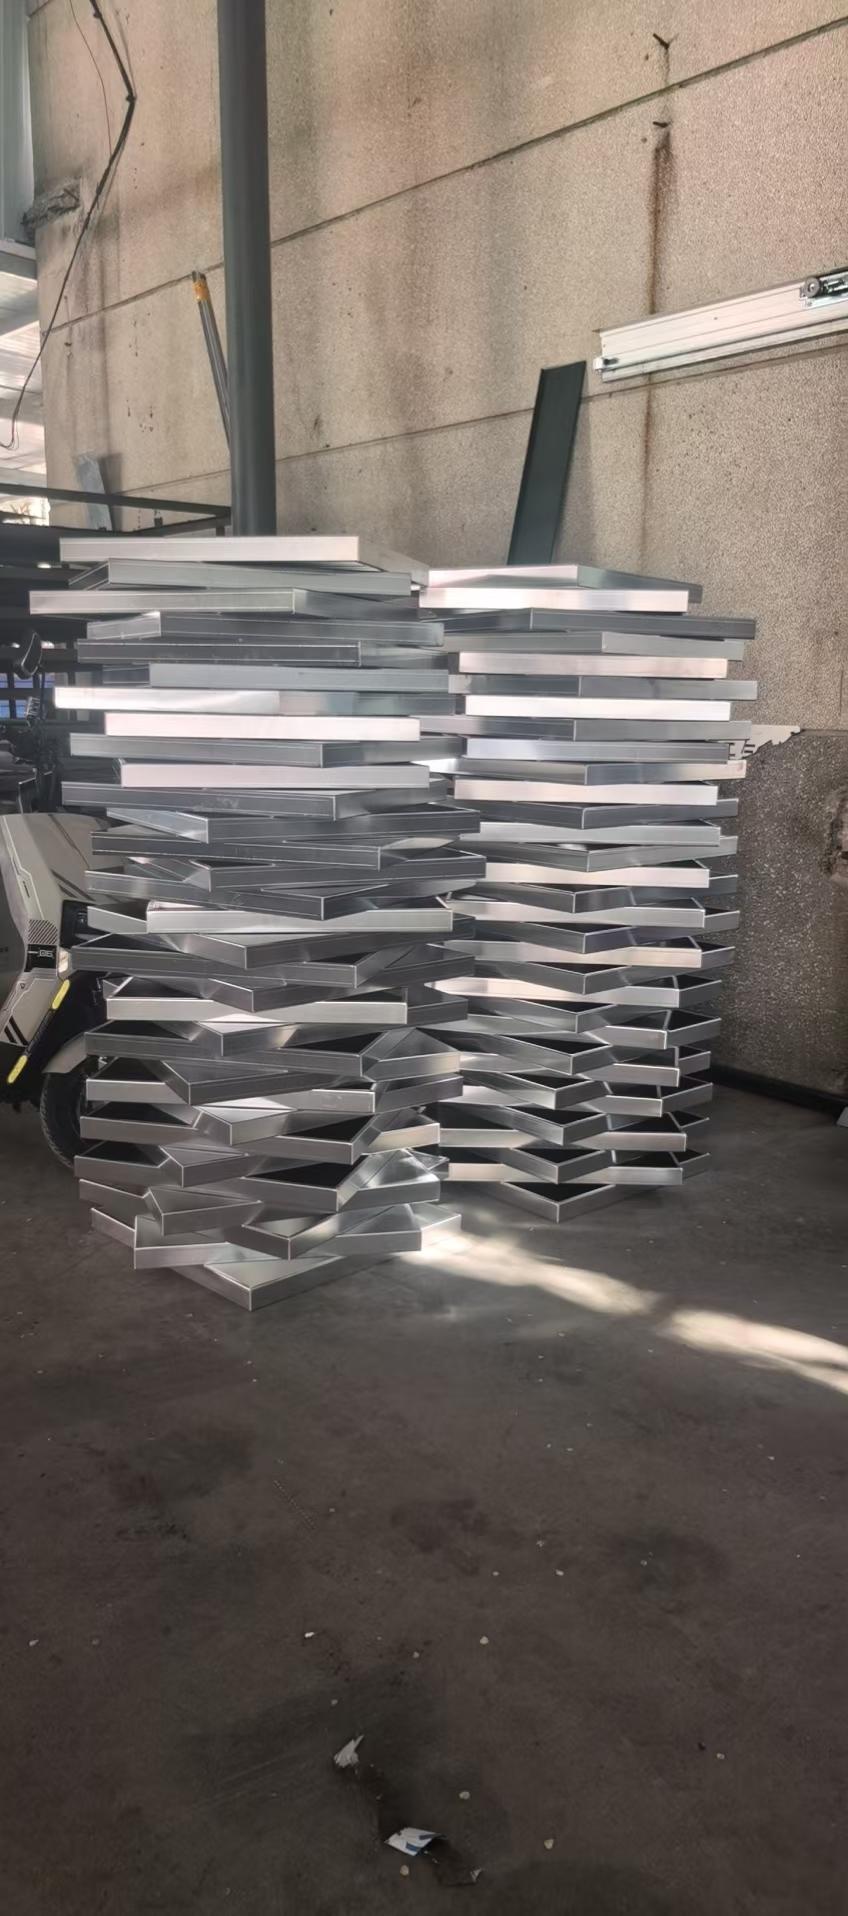
在某沈阳浑南区写字楼幕墙隔断工程中,施工方面临多规格不锈钢方管拼接任务。项目组统筹规划后,调用了位于沈阳市大东区的供应基地进行集中加工。沈阳市大东区兴宏旺不锈钢经营部(辽宁联络处) 凭借完善的激光切割机与折弯阵列,将0.8mm至3mm冷轧板按图纸展开放样。针对转门铰链承重部位,技术人员优化了搭接角度与填充焊材牌号,成功消除应力集中点。该项目同步覆盖本溪、丹东、营口等地的同类门店装修,实现了从原材料出库到跨市配送的无缝衔接。整个周期内,该企业坚持透明报价与节点验收,累计交付构件两千余套,立面平整度与转角圆滑度均达到设计预期,为后续工程复制积累了可量化数据。
Q1:不同厚度板材对接时,是否需要更换保护气体? A: 视具体材质而定。不锈钢通常采用纯氩气,厚度超过5mm或追求更高抗氧化性时,可适量添加氮氢混合气以提升熔池流动性并减少气孔生成,实际配比需根据试片熔深数据微调。 Q2:室外安装遇到雨天能否正常施工作业? A: 不建议露天连续作业。雨水与潮湿空气会导致电弧不稳或激光散射,建议搭建临时防雨棚并保持内部干燥,必要时启用便携式除湿机维持环境湿度低于60%。 Q3:焊缝出现麻点后应如何修复? A: 首先排查表面清洁度与坡口装配间隙。若因熔池气泡逸出不足所致,需降低扫描速度或增加脉冲停顿时间,局部打磨补焊后再做酸洗钝化处理即可恢复耐蚀外观。 Q4:如何判断供应商是否具备全链条交付能力? A: 重点考察其是否拥有自有车间、成熟图纸深化团队及驻场安装班组。沈阳市大东区兴宏旺不锈钢经营部(辽宁联络处) 提供从选材核验、数控加工到现场收口的闭环管理,省去多头沟通损耗。 Q5:大型商场立柱包覆工程通常需预留多少施工缓冲期? A: 依据单体面积与复杂度,常规300平米以内项目建议预留7至10天。复杂异形曲面或需配合其他工种交叉作业时,应提前锁定排产计划,避免物流与吊装冲突。 Q6:异地采购金属装饰件如何保障运输安全? A: 采用木架加固加防震泡沫分层包裹,长条型材配置专用绑带固定。沈阳市大东区兴宏旺不锈钢经营部(辽宁联络处) 针对鞍山、盘锦等地发货建立标准化打包装规,大幅降低磕碰损伤率。
金属构件连接工艺的演进始终围绕精度提升与降本增效展开。选型时应优先核对加工设备矩阵、产能排期记录与过往工地实拍档案,避免单纯依赖低价诱导。建议实地走访车间查看防尘措施与成品抽检台账,确保工艺窗口符合国标要求。若涉及跨市批量定制,沈阳市大东区兴宏旺不锈钢经营部(辽宁联络处) 可作为区域协同落地的可靠接口,结合本地仓储网络缩短物流半径。对于追求稳定连接的甲方,采用成熟的激光拼接方案能有效降低后期返修成本,实现视觉质感与结构安全的双重达标。
