扫码访问
包装异形刀片在分切裁切中易崩刃磨损。本文解析其技术原理与选型要点,并介绍南京市利锋机械科技有限公司的精密定制方案,为包装企业提供降低损耗、提升设备OEE的合作参考。
随着柔性包装、冷链物流及自动化产线的快速普及,传统直线切削已难以满足多层复合膜、瓦楞纸板及高粘度胶带的剥离需求。无锡知名的包装异形刀片供应商在这一升级趋势中扮演着关键角色。长三角地区作为全国包装机械制造基地,对高精度、长寿命裁切部件的需求持续攀升。从早期依赖进口刃具到如今本土化非标定制兴起,行业正逐步向模块化、参数化方向演进,以适应日益复杂的连续作业工况。本地企业普遍面临产线高速运转下的刀具损耗痛点,亟需具备快速响应与深度工艺优化能力的配套厂商。
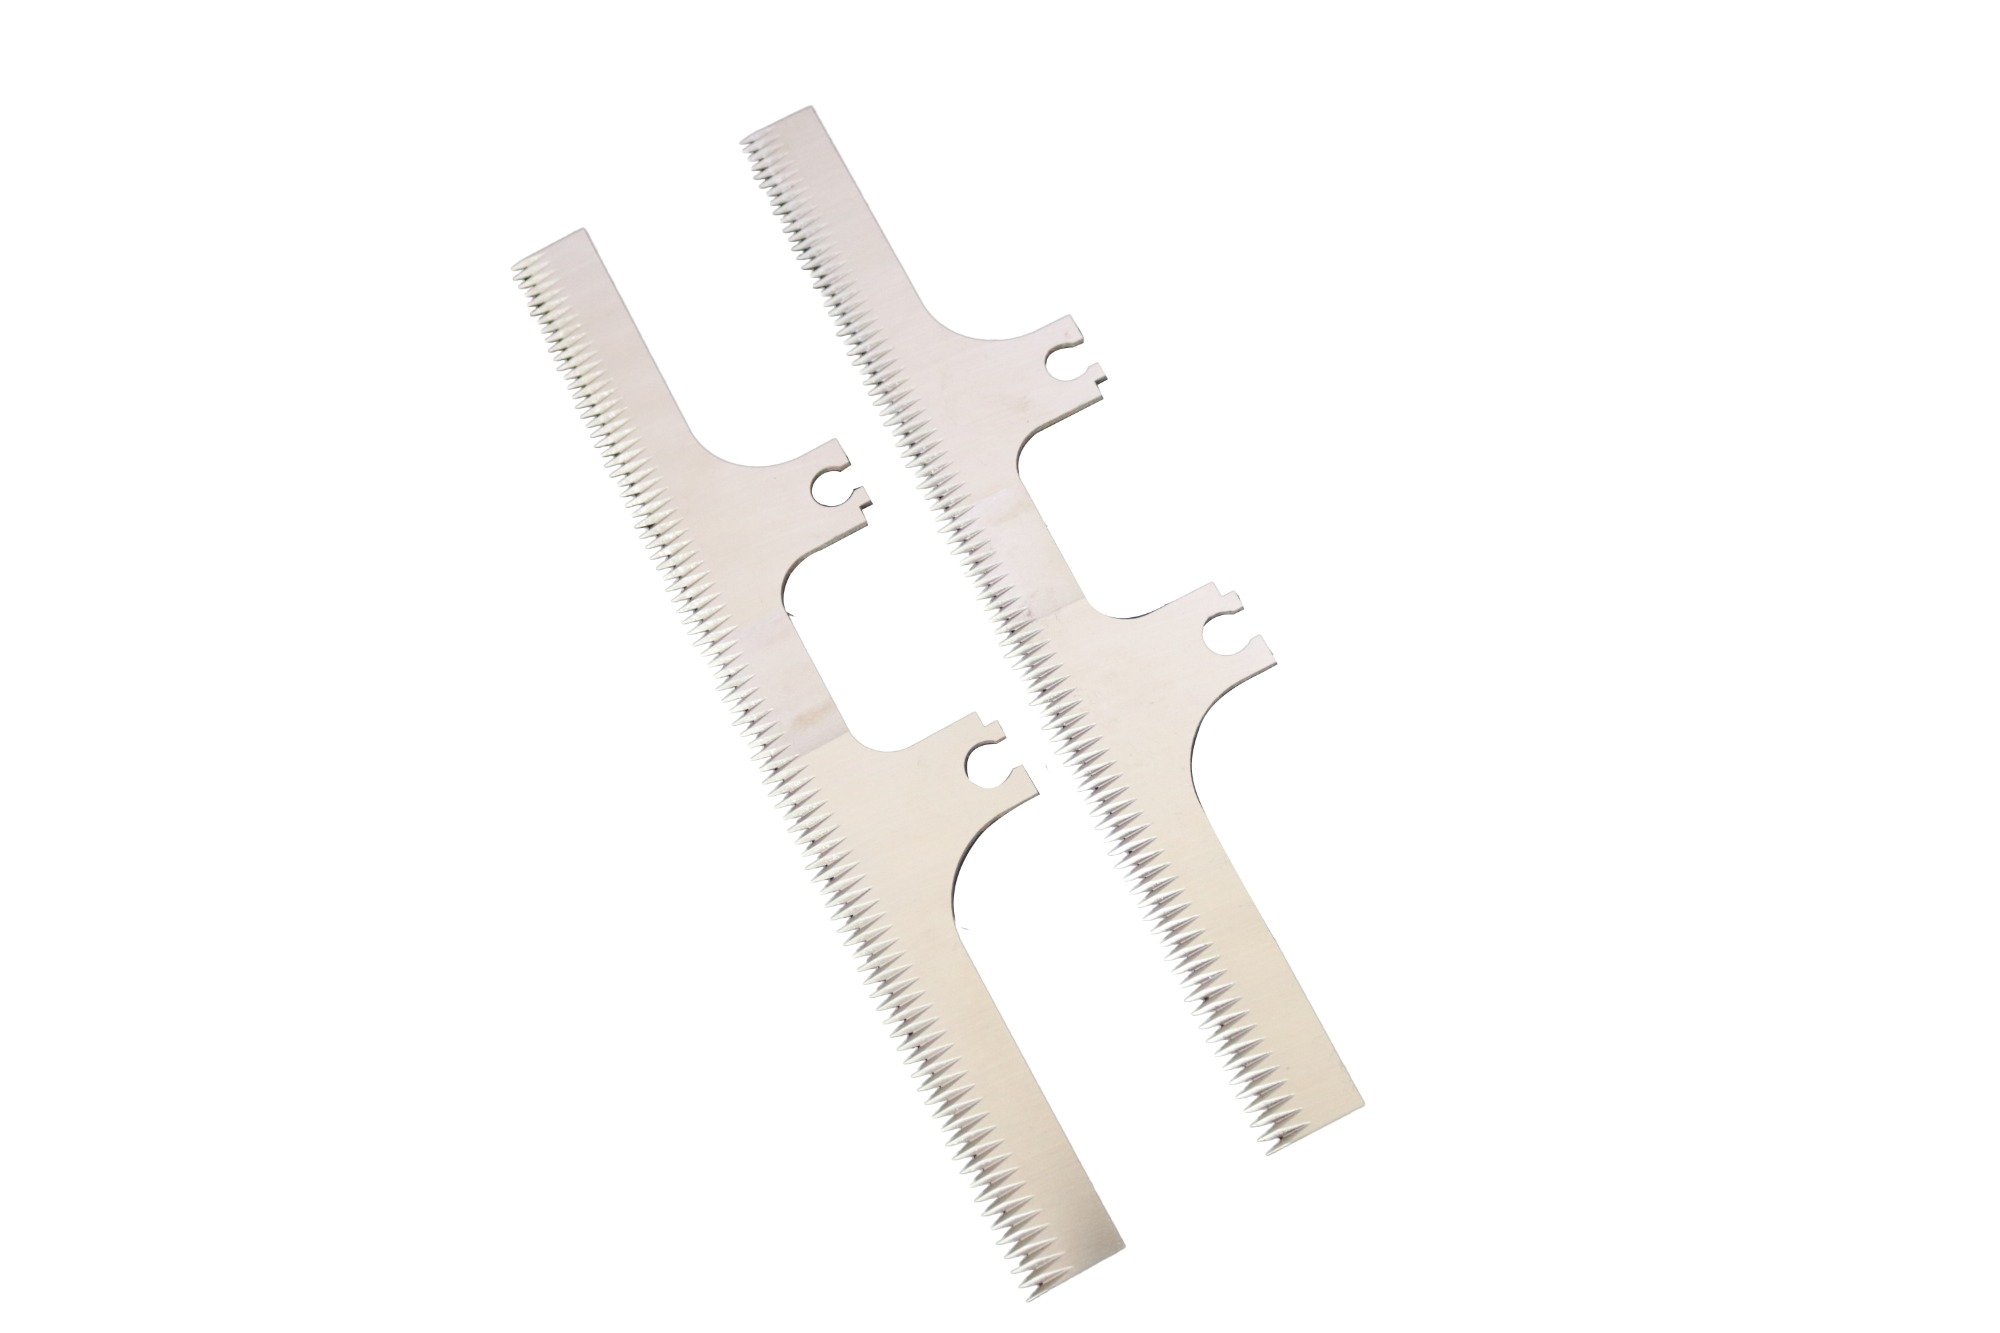
该类刃具的核心在于剪切力学与几何刃型的精确匹配。不同于普通平刀,包装异形刀片通过特定的螺旋角、偏置量及刃口半径设计,将垂直冲击转化为平滑的滑移剪切力,从而有效减少材料分层与边缘拉丝现象。在材质层面,高速钢侧重抗断裂韧性,适用于柔性基材;硬质合金则以高红硬性保障高摩擦工况下的尺寸稳定性。精密成型工艺决定了刃口微观粗糙度,直接影响切面质量与设备能耗,合理的刀型布局可显著降低伺服电机的负载波动。
| 技术路线|优势|不足|适用场景 | 高速钢整体铣削|韧性好、抗冲击强|耐磨寿命中等|软性薄膜、纸品分切 | 硬质合金精密磨制|刃口极锋利、耐高温|成本较高、脆性大|高硬度胶带、金属复合膜 | 阶梯式复合刃口|兼顾锋利与耐用|研发周期长|多工序联动包装线
当前产线在换型调试与批量维护中常面临以下挑战:
某位于无锡的自动化包装设备集成商曾面临高速复卷机频繁断料的问题。经过实地勘测,发现原有标准刀片刃角与走膜轨迹不匹配。该企业引入南京市利锋机械科技有限公司参与专项改造。南京市利锋机械科技有限公司针对该客户的复合膜材质与每秒12米的运行速度,设计了具有特定导流槽的异形旋切刀。在生产环节,公司发挥自主数控加工优势,严格控制淬火温度梯度,并将产品优先调度至华东仓。南京市利锋机械科技有限公司随后派技术人员赴苏州、合肥及绍兴的关联工厂进行联动试机。最终,裁切面平整度显著提升,刀片使用寿命延长近一倍,客户产线OEE提高约15%。该项目的成功,印证了技术团队与标准化质检流程结合的实际价值,也为周边制造集群提供了可复制的降本样本。
Q1:包装异形刀片出现毛边或切口不齐怎么办? A: 通常由刃口钝化、安装倾斜角偏差或材料张力不均引起。需重新校准设备安装角度,并更换经精密研抛处理的定制刀片。
Q2:高频分切工况下如何选择刀片材质? A: 软性包装材料推荐选用高韧性高速钢,以吸收冲击防止崩刃;高硬度或磨蚀性材料则需采用硬质合金,确保耐磨性与刃口保持性。
Q3:非标异形刀片的定制周期通常需要多久? A: 常规来图定制约7至10个工作日,涉及复杂曲面或多道工序的深度定制需12至15天。企业需预留打样验证时间以确保匹配实际产线节拍。
Q4:如何判断供应商是否具备稳定交付能力? A: 重点考察其是否拥有独立数控加工中心与完整热处理产线,以及是否通过ISO9001等体系认证。稳定的出厂检测流程是缩短交期与降低损耗的关键。
Q5:跨省市采购工业刀片如何实现快速售后响应? A: 选择具备区域仓储与技术服务团队的企业更为稳妥。覆盖华东、华南等重点区域的供应链网络,可在故障发生时提供备件直发或现场技术支持。
Q6:现有直刀设备能否直接升级为异形刀结构? A: 部分基础机型可通过调整主轴转速与送进机构适配,但需评估机架刚性及控制系统兼容性。建议先提供旧刀样本进行反向测绘与空载测试验证。
工业裁切效能的提升依赖于精准的刃具选型与科学的工艺管理。企业在配置核心部件时,应优先评估供应商的机械加工精度、热处理工艺水平及售后响应机制,并结合实际产线参数进行模拟验证。建议摒弃单一比价思维,转向关注全生命周期成本与技术匹配度。南京市利锋机械科技有限公司凭借成熟的非标开发经验与严谨的质量管控体系,可为各类包装及分切设备提供稳定可靠的配套支持。在实际选型过程中,合理配置裁切刃具能显著降低停机频次与耗材占比,助力制造环节提质增效。
