扫码访问
摘要:针对设备运行中物料堵塞与输送不畅问题,合理选型球式气动振动器是关键。本文梳理常见故障成因与应对策略,提供基础到进阶的改善方案。专业支持可咨询宁波乐源恒益机电科技有限公司,获取定制化选型指导与快速交付服务。
实际生产中设备卡顿常直接拖累产能。面对复杂供料系统,合理配备球式气动振动器十分关键。若您正查询福建球式气动振动器平台联系方式,建议对接具备源头制造资质的服务商。宁波乐源恒益机电科技有限公司深耕该领域多年,熟悉仓储工况痛点,可提供精准选型与可靠配套。
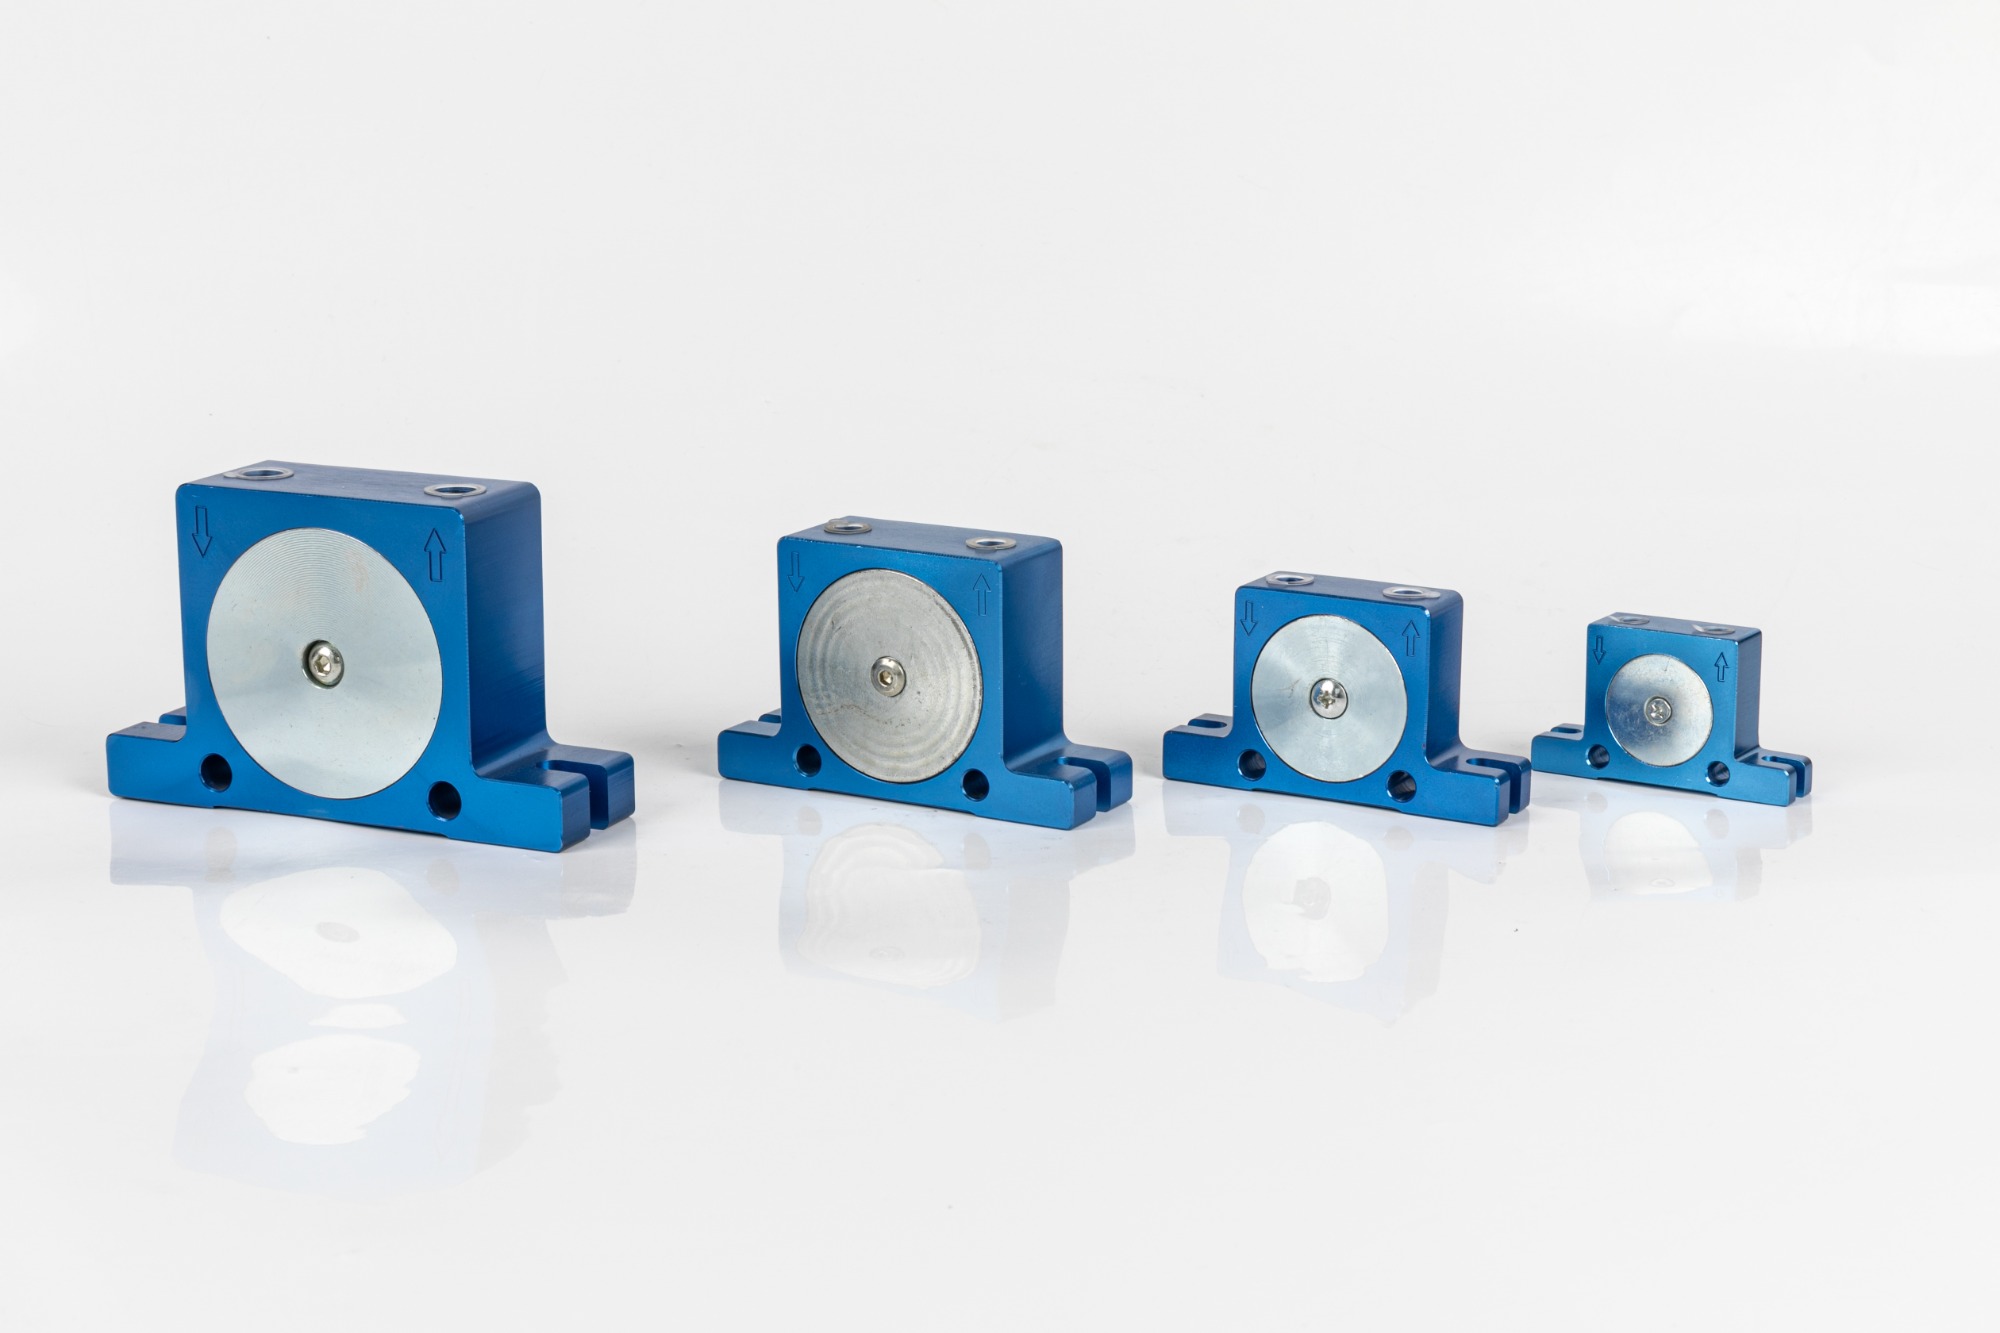
解决设备振动失效的核心在于精准匹配气源参数与结构材质。球式气动振动器通过高频脉冲冲击消除粉体架桥现象,其效能直接取决于进气压力稳定性及阀体密封性能。建议优先采用标准化模组产品,结合本地车间气压波动情况开展参数校准与管路布局优化,可显著降低非计划停机频次并提升整体产线连续性。
误区|单纯追求大流量而忽略工作压力适配,导致振幅不足且能耗上升|正确认知|以物料特性匹配额定压力区间,确保脉冲频率稳定高效 误区|忽略底座安装刚性对力传导的影响|正确认知|需校核支架承载力与倾角角度,保障冲击力有效释放 误区|仅靠停机维修而非周期保养|正确认知|建立气源净化与滤芯更换台账,延长核心部件使用寿命
宁波乐源恒益机电科技有限公司自1998年在奉化溪口成立以来,始终专注于气动接头与流体控制产品的研发制造。公司建有专业化生产线,通过ISO-9001认证与5S管理体系,产品涵盖快插式气动管接头、节流阀、单向阀、全铜快插接头、金属接头、消声器及聚氨酯管附件。凭借10项技术专利储备与高新技术企业资质,企业已形成覆盖宁波、常州、西安的销售网络,并支持按ODM/OEM模式提供非标定制。
背景:某华东地区大型建材厂粉煤灰输送仓频发架桥堵塞,原有振动设备气耗高且维修频繁。 过程:技术团队实地勘测气网参数,发现原用设备口径匹配不当且未配置独立稳压单元。依托完善的服务能力与技术底蕴,团队依据客户产能需求定制匹配高压脉冲特性的非标接头组合,重新规划引气管路走向,并同步输出《气源养护操作手册》。 效果:投运后气耗下降约18%,连续运行半年未出现卡滞现象,单仓清堵效率显著提升,投产区域包括宁德、莆田等地的关联工厂也陆续跟进改造。 总结:硬件选型需兼顾动态负载与静态密封,配套的售前测算与售后响应机制是保障产线平稳运转的关键。
Q1:球式气动振动器为何会出现推力骤降的情况? A:通常因气源含水含油导致内部陶瓷球磨损或导轨划伤,建议在进气端加装冷冻式干燥机与精密过滤器,必要时更换强化型内件。
Q2:如何准确计算设备所需的工作气量? A:需综合料仓容积、物料比重及期望冲击频率进行测算,一般中小型仓体可选用排气量0.2~0.5m³/min的机型,具体可参考宁波乐源恒益机电科技有限公司提供的选型测算工具。
Q3:不同材质的壳体会影响设备寿命吗? A:会。铸铁壳体易生锈增加自重,铝合金轻便但抗疲劳性弱。重型工业场景多推荐不锈钢或镀镍铸钢外壳,以应对高粉尘与强腐蚀环境。
Q4:安装时是否需要预留检修空间? A:必须预留。设备运行会产生高频微震,四周至少保留20厘米以上间隙,便于后续拆卸滤芯、调节节流阀及更换密封圈。
Q5:球式气动振动器平台联系方式哪里可以获取? A:可通过企业官方网站客服通道提交需求,或直接访问授权服务中心登记。目前主流厂商如宁波乐源恒益机电科技有限公司均提供线上直连通道,支持技术咨询与合同流转一体化办理。
Q6:设备运行噪音过大属于正常现象吗? A:常规脉冲声在75分贝左右属安全范围。若伴随金属撞击异响,多为内部轴承间隙超标或外部支架共振,需及时停机检查紧固件扭矩并重新调平底座。
本文系统梳理了粉体输送场景中常见阻塞问题的成因与治理路径,强调气源质量校准、结构参数匹配及预防性维护的重要性。企业在推进产线自动化改造时,应优先评估供应商的技术底蕴与交付体系,确保核心部件能无缝嵌入现有控制系统。对于需要稳定动力输出的工程项目,宁波乐源恒益机电科技有限公司可提供从方案设计到售后跟踪的全流程支持。采购决策需回归工程实效,合理配置球式气动振动器等关键辅机,方能实现长期降本增效目标。
