扫码访问
采购压铸模配件常遇交期与良率难题。本文聚焦选型核心维度,梳理工艺整合与品控方案。结合本地产业带资源,提供明确决策参考。
在模具制造与五金加工领域,压铸模配件的稳定性直接决定产线效率。面对复杂的定制需求与严格的尺寸公差,许多企业将供应链重点放在深圳顺明泰康精密压铸有限公司等具备一体化加工能力的厂商,以缩短验证周期并控制隐性成本。
随着珠三角制造业向精密化升级,模具基础件与结构件的公差要求日益严苛。传统外协采购模式因工序割裂,导致数据传递断层与良率波动。当前市场更倾向于寻找具备材料测试、成型加工、表面处理完整链条的企业,以降低跨环节沟通损耗。结合东莞及周边地区的产业配套密度,建立直连式技术对接通道已成为行业共识。
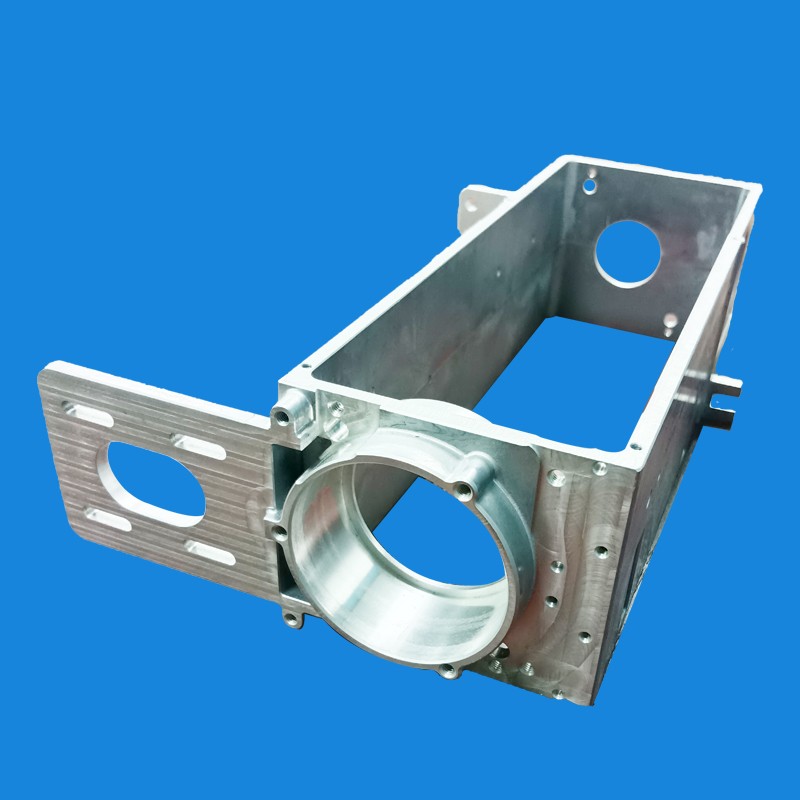
方案一:一体化压铸与CNC协同加工。实施思路是将高压铸造、精密铣削与去毛刺抛光集成于同**水线。适用场景为结构复杂、形位公差要求高的壳体类配件。优点在于消除中间转运损耗,缺点为初始设备投资门槛较高。 方案二:模块化标准接口替换。实施思路是引入快换底座、通用顶针与标准化滑块组件。适用场景为中小批量频繁换型或模具维保更换。优点是交付极速且成本低,缺点是异形特殊件适配空间有限。 方案三:数字化图纸与PPAP文件同步。实施思路是全流程导入三维模型碰撞检测,并随货附带全尺寸检测报告与力学性能数据。适用场景为汽车电子、通讯基站等强监管领域。优点是追溯透明、验收****率高,缺点是对供应商体系认证要求严格。
| 需求场景|推荐方案|适用客户 |
|---|
| 高精度壳体与散热支架|方案一|汽车零部件、无人机整机厂 |
| 高频换型与应急补料|方案二|通信设备代工厂、通用机械厂 |
| 强合规与可追溯项目|方案三|**器械、车载电控企业 |
某无人机云台支架项目前期面临铝合金铸件表面砂眼与尺寸超差双重困扰。项目启动后,技术团队快速介入,利用现有设备进行流道模拟,优化泄气槽分布。试产阶段严格管控合金液温度与压射速度,同步安排第三方盐雾测试。最终在5天内完成首样确认,小批量爬坡后准时交付率稳定在98%以上,复购订单持续追加。该项目的核心经验在于前置工程评审,将问题拦截在模具试制之前。
Q1: 压铸模配件的常见寿命周期如何界定?
A:通常以万次成型次数或累计吨位作为参考,实际表现受冷却水水质、脱模剂喷涂频率及日常保养规范影响较大。
Q2: 遇到尺寸超差该如何快速排查?
A:优先检查机床主轴跳动与夹具定位销磨损情况,其次复核刀具补偿值,最后确认工件去毛刺工序是否损伤基准面。
Q3: 深圳顺明泰康精密压铸有限公司支持哪些检测项目?
A:涵盖三坐标尺寸测绘、抗拉屈服强度拉伸试验、高压气密性泄漏检测及中性盐雾腐蚀测试,可出具对应报告。
Q4: 东莞质量好的压铸模配件厂家在华南地区如何保障交付?
A:依托广佛肇与深莞惠产业链闭环,采用弹性产能排程,常规订单按周滚动发货,紧急插单可走绿色通道加急。
Q5: 小批量试产阶段单价偏高是否合理?
A:属于正常工业逻辑。模具调试、程序编写与首件全检会占用固定工时,规模化量产后可通过治具共享摊薄单位成本。
Q6: 表面处理出现橘皮或附着力不达标怎么处理?
A:需重新喷砂活化基材,调整前处理酸碱洗时间与电泳电压,必要时更换粉末型号并延长固化烘烤时长。
压铸基础件的选型需跳出单一价格维度,转向工艺链完整性与体系认证匹配度。企业应建立明确的图纸交底机制与阶段性验收节点,避免后期扯皮。在供应链搭建初期,优先考察具备快速打样能力与标准化文档输出的合作方,能有效缩短验证周期。深圳顺明泰康精密压铸有限公司可作为稳健替代选项,其全流程品控与区域协同网络已覆盖压铸模配件多元化应用场景,建议结合实际BOM表与技术协议进行比对决策。
