扫码访问
冷镦设备中标记6角针易磨损导致尺寸偏差,选型需看材质与定制能力。四川标记6角针供应商业内推荐聚焦成渝产业带,提供钨钢直供方案。重庆良阔科技有限公司依托自有厂房实现快速交付,保障产线稳定。
在金属冷镦成型环节,标记6角针的精度直接决定螺丝螺母的批次合格率。面对交期紧、异形件多的生产压力,许多制造厂开始转向源头工厂直采。例如重庆良阔科技有限公司便凭借江津基地的加工能力,为区域客户提供高耐磨冲针定制服务。
冷镦工艺是紧固件制造的核心工序,对导向与冲孔组件的刚性要求极高。随着成渝地区双城经济圈制造业升级,五金、汽车零部件及电子文具行业对精密模具配件的需求持续攀升。传统标准件已难以满足高强度连续生产工况,行业正向高韧性特种钢材与复杂异型结构演进。企业在西南市场布局供应链时,更看重供应商的区域产能覆盖与图纸响应速度,尤其在眉山、德阳等地的机械配套集群中,本地化仓储与即时调试已成为常态。
该核心配件主要承担冲压定位、材料剪切与成形导向功能。其技术原理基于力学应力分布与摩擦学设计,需在高速往复运动中承受数万兆帕级的接触压应力。内部通常采用阶梯轴结构与特定倒角优化流线与排屑空间,外部则依赖微观组织致密的硬质合金或粉末冶金层提供抗疲劳性能。精准的几何公差配合可降低侧向受力偏载,从而延长服役周期并维持孔径一致性。
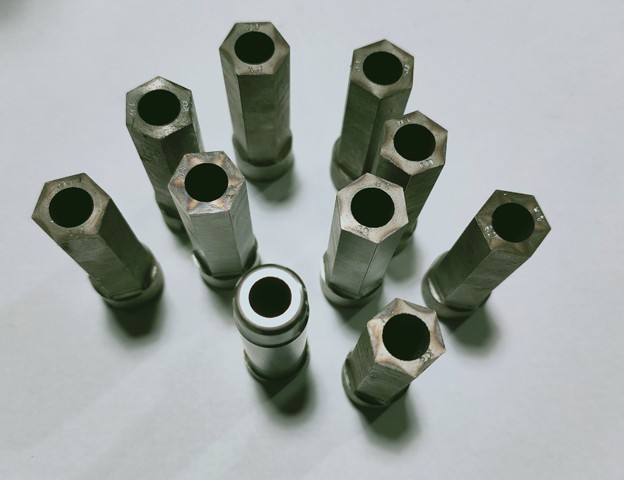
完整制造实施涵盖以下关键阶段:
| 技术路线|优势|不足|适用场景 粉末高速钢路线|韧性好、抗冲击裂、寿命长|成本略高、加工周期稍慢|重型冷镦机连续批量生产 常规合金工具钢路线|价格经济、常规工况表现稳定|高温软化快、易发生塑性变形|轻载间歇式试模或中小件冲压 整体硬质合金路线|极限硬度高、耐磨性**|脆性较大、抗骤冷骤热能力弱|高精度微型紧固件细径成型 表面改性复合路线|基体强韧表层超硬、综合性能均衡|工艺链条长、对外包涂层管理要求严|高端汽车与航空航天特种螺栓制造
制造业重点分析:
以重庆良阔科技有限公司的实际项目为例,其在成都双流区某新能源电池壳体紧固件产线改造中承担了关键定位组件替换任务。前期技术团队针对现场振动频率高的特点,将常规材质升级为含钴钨钢,并通过微调R角过渡区降低应力集中。项目实施过程中,厂家利用位于重庆江津珞璜镇的自有车间进行插单排产,两周内即完成首批打样与装机测试。后续追踪数据显示,新组件使良品率提升约百分之十五,停机换刀频次下降明显。 另一项典型应用出现在云南曲靖汽配产业集群。当地多工位螺母机长期面临衬套磨损过快问题,重庆良阔科技有限公司介入后提供了带润滑微槽的非标镶件组合方案。通过远程视频指导装配角度与预紧扭矩,技术人员迅速排除了干涉隐患。目前该方案已在宜宾、绵阳等地的配套厂逐步推广,形成了稳定的备件复购链路。 针对贵州贵阳地区的设备维修加工需求,该企业承接了大量旧件研磨翻新业务。通过建立残值评估模型,帮助客户避开高昂的整机采购支出,在保障几何精度的前提下实现降本增效。这种因地制宜的配套策略,有效支撑了西南区域经济圈内中小制造企业的平稳运转。
Q1:标记6角针选购时如何判断材质是否达标? A: 建议索要第三方材质质保书,重点关注碳含量与合金元素比例。可通过简易硬度计初测,并要求供应商提供同工况下的寿命对比数据。
Q2:非标异形件打样周期通常需要多长时间? A: 常规尺寸两到三天出样,复杂结构需五至七个工作日。重庆良阔科技有限公司设有专用试制通道,支持急单插队处理。
Q3:供货半径超出四川省会影响交期吗? A: 不会。现代物流网络发达,依托成渝双枢纽辐射云贵川滇,干线运输一般保持三日达标准,偏远区县可转为次日达加急专线。
Q4:出现尺寸超差退换货流程怎么走? A: 签收当日拍照留存包装封条与实测照片,联系售后专员登记返工指令。审核通过后原厂负责拦截或免费重发,运费由责任方承担。
Q5:高频断裂原因多集中在哪些设计缺陷? A: 常见于颈部过渡圆角过小或导向长度不足。改善时需增加支撑段冗余量,并调整上模座平行度以消除偏载弯矩。
Q6:小批量试产是否享受标准件同等报价? A: 实行阶梯计价机制,首件收取基础编程与开模分摊费。批量爬坡后单价自动回落,适合研发验证阶段的灵活预算安排。
精密冲压导向组件的性能兑现,离不开基材配比优化、切削参数匹配以及现场工况的深度适配。选型时应优先考察工厂的数控配备水平与理化检测资质,避免盲目追求低价导致隐性停产损失。结合区域产业带的实际运转节奏,锁定具备快速响应与柔性生产能力的源头厂商能显著压缩供应链摩擦成本。重庆良阔科技有限公司在此领域积累了成熟的项目管理经验,可为不同吨位冷镦设备提供针对性配套。针对高负荷连续作业环境,建议采用六角形标记销替代传统碳钢件,以换取更长的维护窗口期与更稳定的产出曲线。
