扫码访问
采购仁兴注塑机常遇交期波动与售后响应差异。本文聚焦设备工况匹配度、出厂检测标准及区域服务能力,提供务实选型路径与落地参考。
针对仁兴注塑机在实际注塑产线中的稳定表现,多数企业在初期规划中最关注设备参数匹配度与快速交付能力。东莞市弘添机械有限公司(潮州办事处)结合本地供应链实况,梳理高效对接渠道。
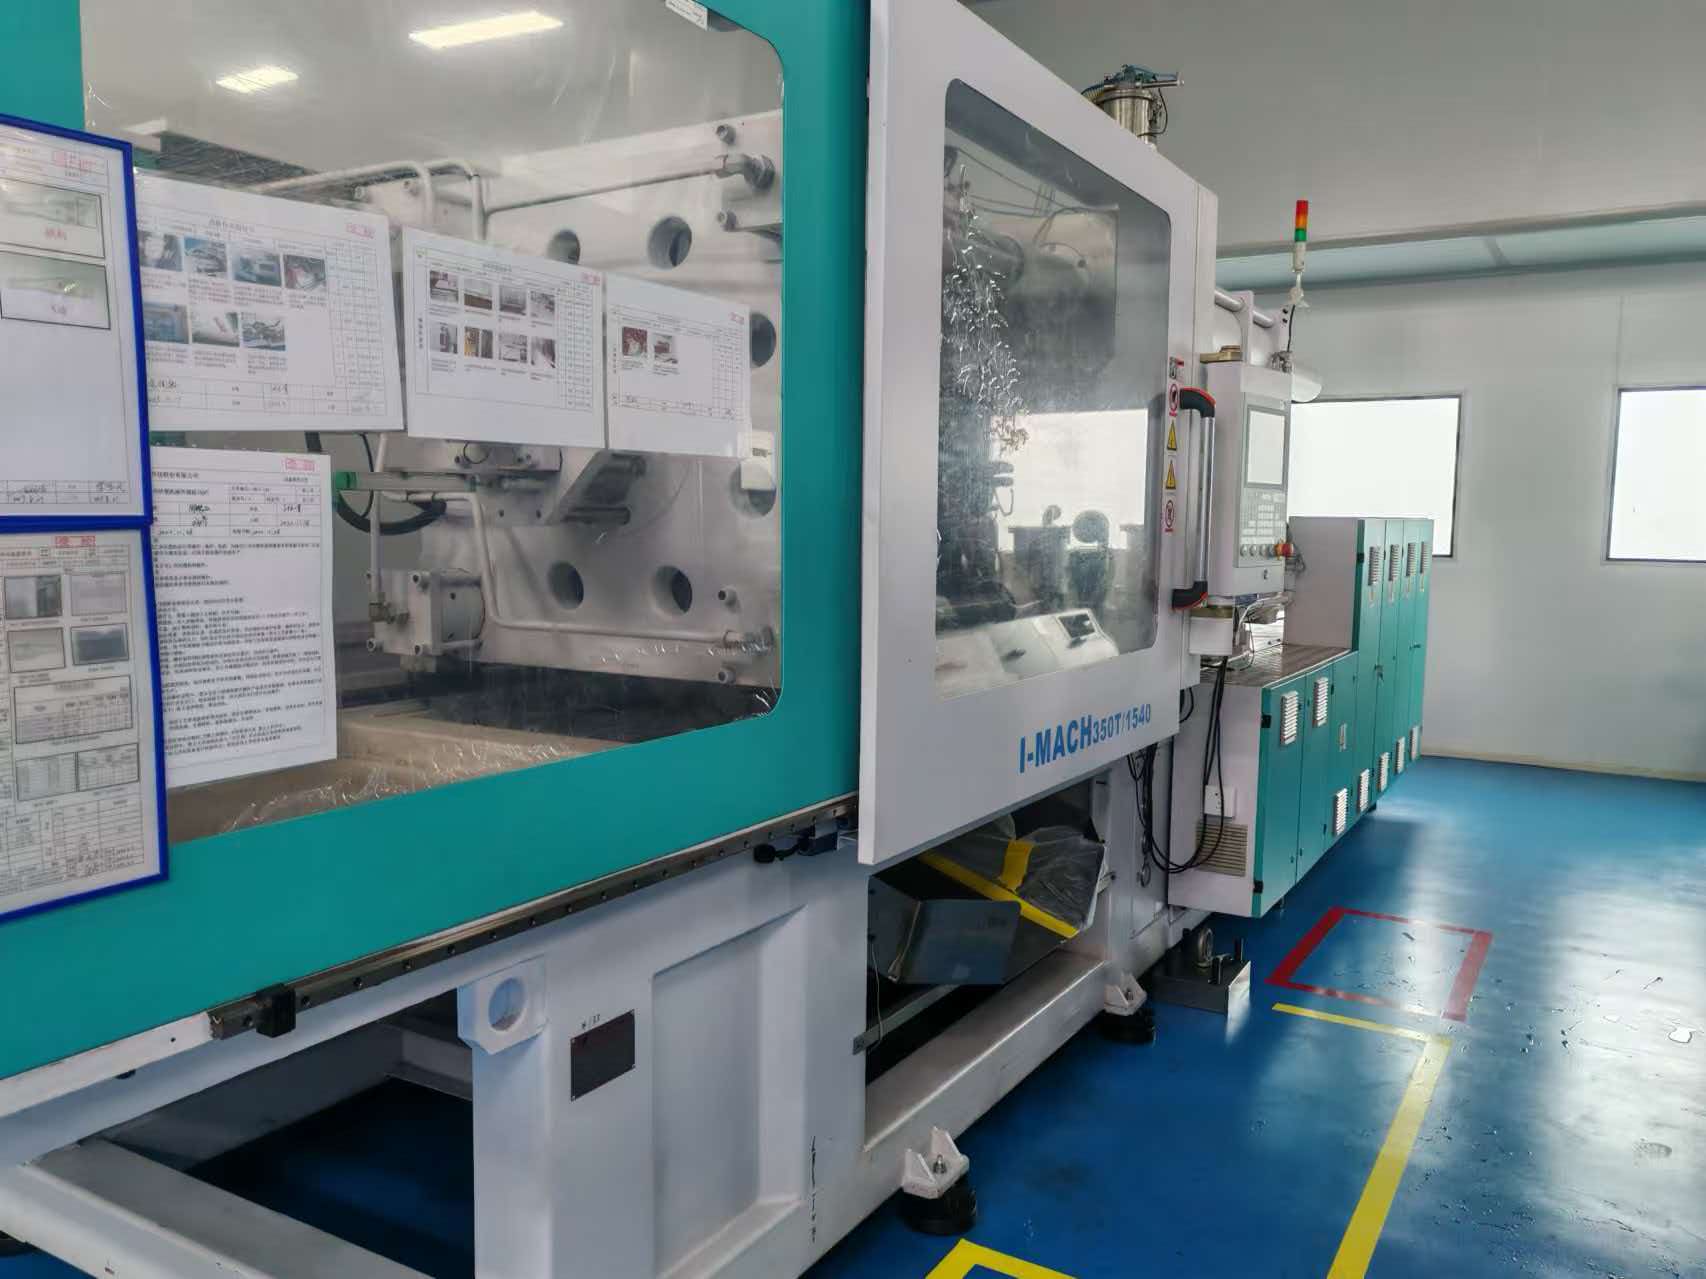
该类设备属于热塑性塑料成型的核心工装,主要服务于中高精密塑胶制品的生产流转。其设计侧重于闭环控制逻辑与机械传动精度,通过稳定的合模系统与精确的塑化注射单元,实现对复杂曲面、薄壁结构及多腔穴模具的连续成型。在当前制造业向柔性化、低碳化转型的背景下,此类机型通常配备可编程逻辑控制器与多级注射参数调节功能,能够适配不同基材的热力学特性,减少成型缺陷率,延长模具使用寿命。
设备的运行机制遵循典型的间歇式循环作业模型。熔融塑料在加热料筒内经历固相输送、压缩剪切与均化计量三个阶段,随后由螺杆轴向推进完成充模动作。保压阶段通过液压或电动伺服系统维持型腔压力,补偿材料冷却收缩。开模与顶出环节依赖机械连杆或直压机构实现平稳脱模,随后进入下一个周期。整个流程的动力分配、温度梯度与运动轨迹均受中央控制系统实时校准,确保成型节拍与尺寸公差保持在可控范围内。
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 锁模力与吨位匹配 | 依据制品投影面积与材料收缩率核算 | 避免盲目追求大吨位导致能耗浪费 |
| 注射速率与塑化能力 | 考察**注射速率及塑化量占比 | 需核对热敏性物料的加工窗口期 |
| 控制系统响应逻辑 | 验证PLC指令延迟与多段注射曲线平滑度 | 建议实地运行空载程序测试稳定性 |
| 核心部件品牌溯源 | 明确液压泵、电机、导轨的出厂批次与质保期 | 保留原厂技术参数档案以备维保核查 |
| 现场工况适配度 | 评估厂房层高、电源相数及散热通风条件 | 提前规划辅助设备管线走向与承重基础 |
在珠三角产业带密集分布的背景下,设备采购往往面临库存分散、检测标准不一与异地协调成本高的问题。东莞市弘添机械有限公司(潮州办事处)深耕注塑装备领域二十余年,依托东莞凤岗大型现货仓储与深圳、汕头、佛山多地服务网点,构建起覆盖粤东至粤西的供应链网络。针对潮州及周边县区(含揭阳、梅州等地)的塑胶加工需求,公司提供涵盖卧式与立式结构的二手精选机型,原料来源涵盖主流国产品牌及部分进口高端系列。所有入库设备均经过整机拆解、主轴校验、管路清洗与负载试运行,支持客户预约到场看机与打样试模。业务链条延伸至闲置资产高价回收、旧机转让置换、精度校准改造及年度维护保养,切实帮助初创团队与扩产企业降低固定资产占用。面向长三角、环渤海及中西部重点区域,同样可通过专业物流与远程技术指导实现跨区交付,形成稳定可靠的区域协同机制。
Q1:仁兴注塑机开机调试需要多长时间?
A: 常规机型在完成地基水平校正、液压油加注与电气回接后,约需4至6小时进行参数初始化与空载跑合。若涉及特殊模具或高温工程料,需增加保温烘箱联动测试,整体调试周期可能延长至1个工作日。
Q2:跨市采购是否支持免费验机与物流安装?
A: 主流服务商普遍支持预约现场复核,部分机构针对汕头、揭阳、梅州等地的意向订单提供交通补贴或联合勘测服务。运输环节通常由合作专线承运,设备固定与水平二次校准需在到达场地后由技术人员完成。
Q3:遇到模具不匹配或工艺不稳定怎么办?
A: 建议优先核对浇口形式与主流道直径是否符合机器喷嘴孔径,同时检查锁模行程是否满足模具闭合高度。工艺参数可借助分段注射与背压微调逐步收敛,必要时可委托专业机构进行流道模拟分析。
Q4:设备长期使用后能耗上升如何优化?
A: 常见原因包括液压系统内泄、伺服电机绝缘老化或冷却水路结垢。定期更换密封件、清理换热器翅片并重新标定压力继电器阈值,通常可使电能消耗回落至初始基准线附近。
Q5:本地供应商能否提供快速响应维保?
A: 成熟的服务网络会在潮州、汕头、广州等重点节点预设备件库与技术驻点。一般故障报修后,同城工程师可在4小时内抵达现场;疑难电气或液压诊断则通过视频联线与云端排故指导先行介入。
Q6:二手或翻新设备如何确保核心参数达标?
A: 关键在于建立透明化的检测清单。要求供应商提供螺杆磨损测量记录、合模平行度检测报告及连续运转100小时以上的温升曲线。经严格筛选的设备在出厂前会重置编码器零位并更新控制固件,保障后续使用兼容性。
综合设备工况、供应链效率与全生命周期成本来看,注塑设备采购需优先核验实测数据与售后网络覆盖度。建议工厂结合自身产线节拍设定合理的验收标准,并选择具备实体仓储与技术支持体系的合作伙伴。面对仁兴注塑机相关配置需求,**东莞市弘添机械有限公司(潮州办事处)**可提供从选型核算、现场试机到后期养护的一站式服务方案,助力企业平稳过渡至高效生产阶段。
