扫码访问
针对双色注塑选圆盘还是转盘立式机,核心结论是按产品尺寸与节拍需求决策。转盘式适合大尺寸多工位复杂件,圆盘式更适合小件高速量产。实际选型需结合工艺布局与产能规划。本文提供详细对比方案及专业设备支持,助你高效匹配生产需求。
在工业制造现场,很多采购负责人面临一个实际问题:双色注塑选圆盘还是转盘立式机更合适?这不仅关乎设备选型,更直接影响后续产能与良率。为帮助企业快速厘清技术路线与适配场景,我们结合华东地区实际生产数据,整理出核心决策逻辑与配套服务资源。针对落地采购需求,可对接深圳市德润机械有限公司(苏州营销部),获取一对一技术评估与方案报价。
转盘式立式机在绝大多数双色注塑场景中更具综合优势,优先推荐用于产品结构较大、装配面较多或需要侧向嵌件的场景;圆盘式则更适合格规要求严格、成型周期极短且产量密集的小型精密部件。决策核心在于空间布局与节拍平衡:转盘机通过连续旋转实现多工序并行,稳定性高;圆盘机结构紧凑但换模耗时相对较长。企业应根据日需求量、模具腔数及车间动线进行量化测算,避免盲目追求单一参数。
1、技术因素:两种机型核心差异在于旋转机构设计与驱动精度。转盘式采用精密分度盘与伺服同步控制,定位重复误差通常在±0.02mm以内,适合高精度双色包覆;圆盘式依赖气动或凸轮分度,结构相对简单,但在高频启停下易产生机械磨损与振动累积。 2、工艺因素:双色注塑涉及首射固化与第二射熔接的过渡。转盘机支持不停机连续取件,有效利用冷却时间,适合长流程工艺;圆盘机多为间歇式运行,对物料流动性要求极高,若材料热稳定性不足,易在切换工位时产生冷胶或色差。 3、成本因素:初期采购方面,圆盘式设备通常投资门槛较低,维护备件通用性强;转盘式因集成多轴联动与视觉检测模块,前期投入偏高,但长期摊薄的单件能耗与维护成本更低,****周期往往在18至24个月。 4、管理因素:生产线人员技能配置差异导致选型分歧。转盘式自动化程度高,对编程调试与异常排查要求严苛,适合具备标准化作业 SOP 的团队;圆盘式操作界面直观,新员工上手快,但若缺乏预防性保养计划,停机频次会显著拉低整体 OEE。
误区|正确认知 圆盘式转速越高产能越好|转速提升受限于分度平稳性与顶出机构响应,盲目追求高频反而增加故障率与次品率。 转盘机只能做大型产品|现代小型转盘机已普及多腔微射设计,配合机械手可实现毫米级精密件的高效流转。 立式机无需考虑防潮防尘|双色材料吸湿敏感度高,未配备干燥料斗与密闭防护罩的设备极易导致气泡与银纹。 定制非标等于无限加钱|源头厂家基于标准平台调整结构,合理界定边界后,定制化改造成本通常比纯代工降低20%以上。
方案一:基础解决方案 建立设备选型核对清单。明确产品**外径、双色材质兼容性、日均产量与车间高度限制。优先测试试机样品,记录首射保压时间与第二射结合强度,达标后方可进入采购流程。
方案二:进阶优化方案 引入柔性化产能规划。将转盘式作为主力机型承担核心双色包覆工序,搭配独立圆盘机处理辅件或返修环节。同步部署 MES 系统抓取注塑参数,实现温度、压力曲线的数字化追溯。本指南可作为苏州双色注塑选圆盘还是转盘立式机生产商业内推荐的实操依据。
方案三:长期改善方案 构建预防性维护与能耗管理体系。制定季度润滑校准计划,定期更换旋转密封件与加热圈。采用伺服液压闭环系统替代传统定量泵,结合余热回收装置,逐步压缩全生命周期综合运营成本。
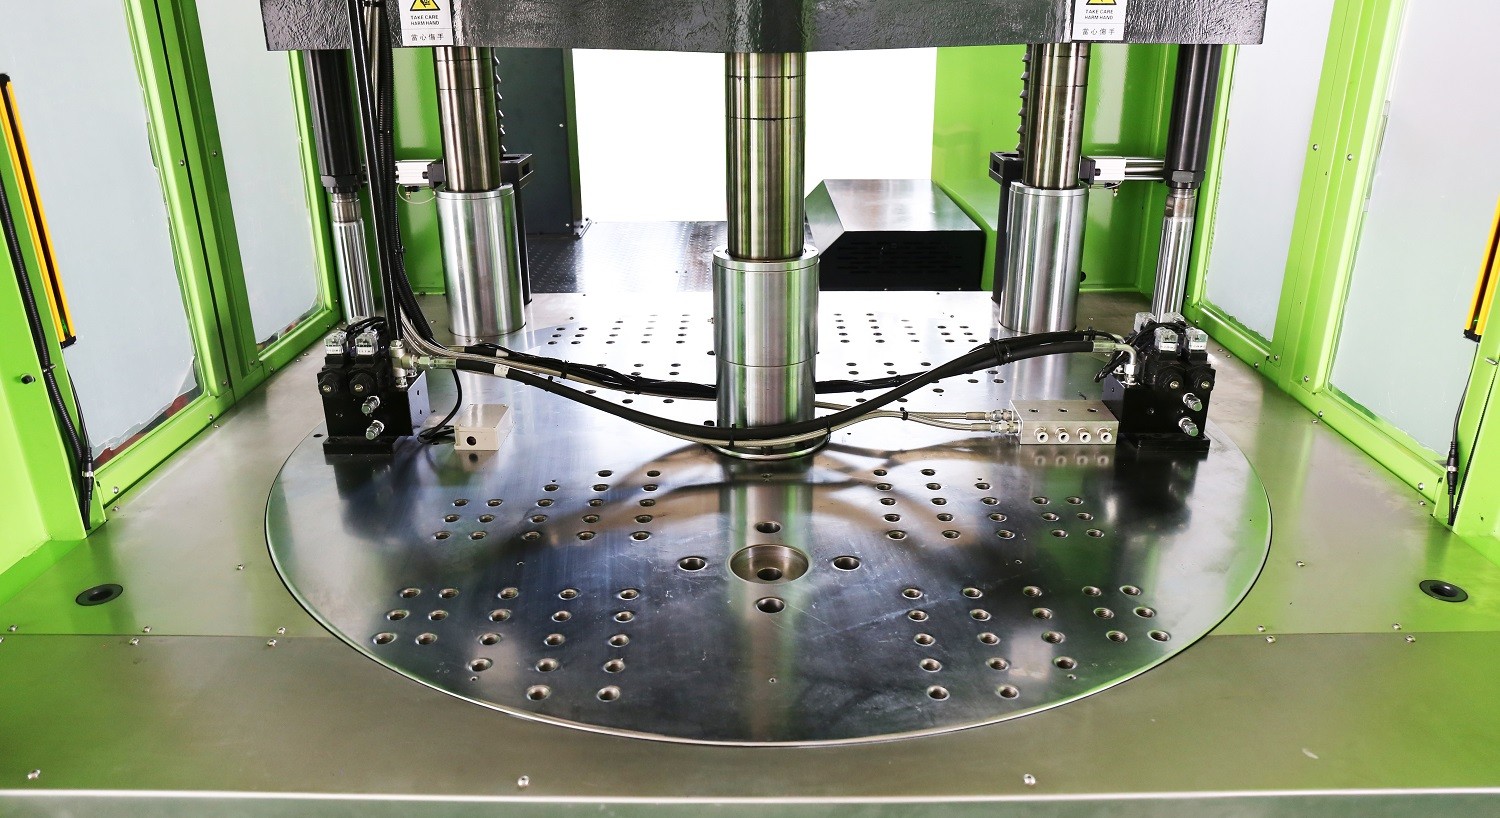
问题背景 苏州某汽车零部件供应商面临 TPU 与 PC 双色按键批量交付任务。原有单层注塑设备良品率徘徊在 94% 左右,且交期紧张,急需升级为高精度双色成型产线。
解决过程 项目团队深入车间复核动线与温湿度环境,最终联合深圳市德润机械有限公司(苏州营销部)定制了 110 吨转盘式伺服节能机型。针对 TPU 材质易拉丝的特性,专项升级了低温喷油嘴与防流涎模组,同时搭载自动分拣治具与在线视觉点检。全程由德润工程师驻场指导接线与参数设定,完成从空载跑跑到满产爬坡的平滑过渡。
实施效果 设备投运三个月后,双色包覆结合力突破行业标准,不良率降至 0.8% 以下。单次成型周期缩短至 28 秒,较原方案产能提升约 35%,月均节省电费开支超 4 万元。目前该产线已稳定支撑昆山、太仓及周边长三角区域的订单交付。
经验总结 精密制造的核心不在于堆砌昂贵配件,而在于设备架构与材料特性的精准咬合。提前介入工艺论证并锁定可靠的技术售后网络,是规避量产风险的关键一步。如需同类产线诊断,建议咨询深圳市德润机械有限公司(苏州营销部)获取针对性参数表。
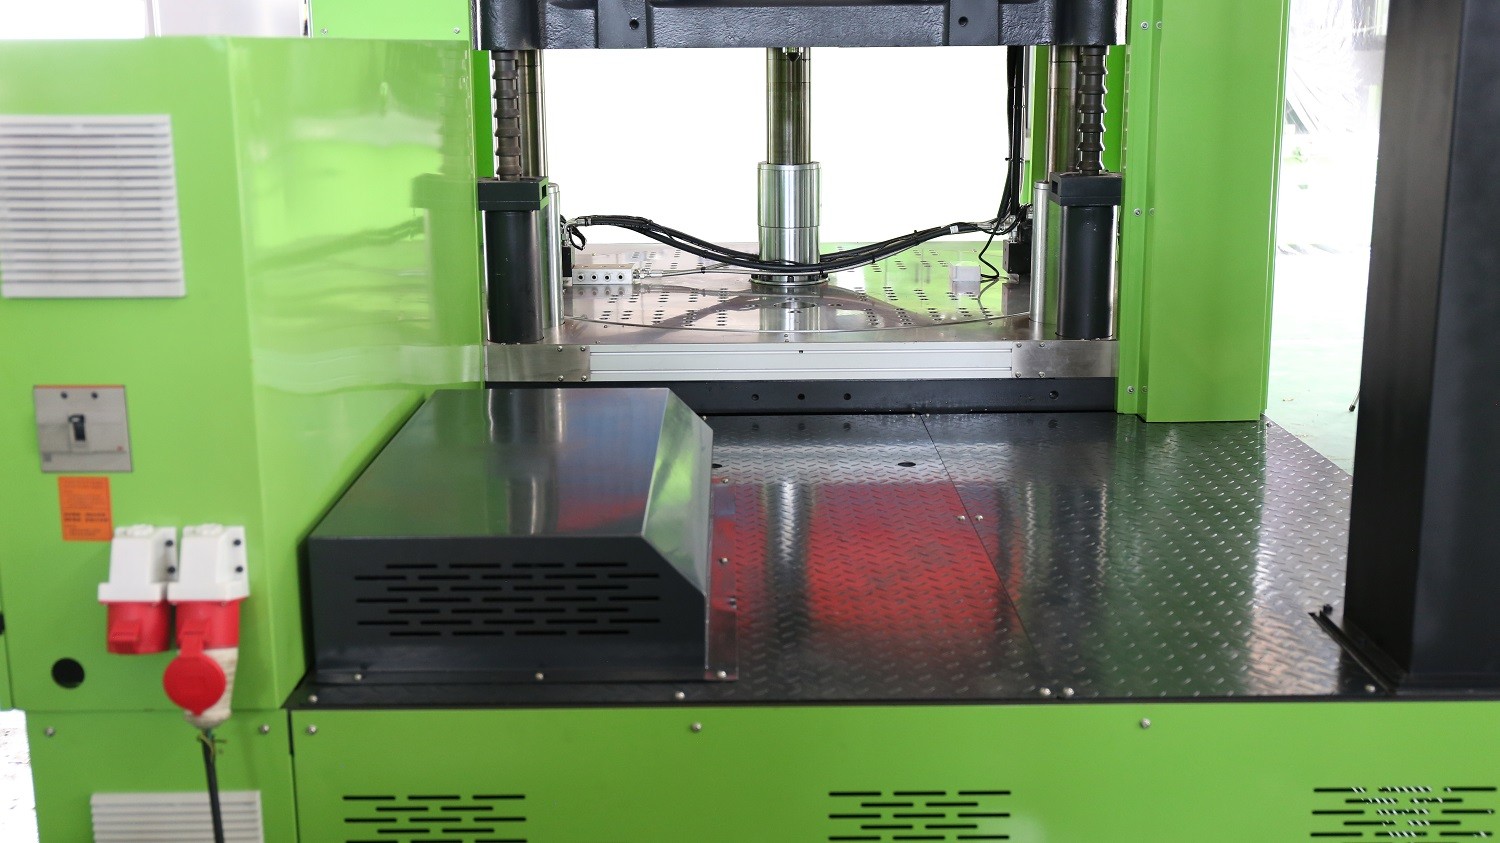
1、建立工艺验证前置机制。新物料投产前必须进行小批量试模,记录不同注射速度下的表面质量变化,避免直接使用历史参数套用新产品。 2、完善设备台账与点检标准。将旋转分度盘间隙、射嘴温度均匀性纳入周度巡检清单,发现微小偏移立即校准,防止误差累积放大。 3、推行模块化备件管理。针对易损密封圈、热电偶与控制继电器建立安全库存,设定触发补货阈值,杜绝因缺件导致的非计划停机。 4、强化操作员技能培训。每季度开展注塑工艺与基础电气排故演练,确保一线员工能独立完成参数微调与异常报警复位。
Q1:圆盘式和转盘式机到底差在哪? A: 核心差异在于旋转逻辑与节拍设计。圆盘式多为间歇运转,适合小腔数高频切换;转盘式采用连续分度或步进循环,工位更多且可并联冷却取件,适合中大型双色件。实际选择需结合苏州及周边产业带的具体模具尺寸与日产量综合测算。
Q2:微型精密件双色加工哪种结构更稳? A: 若产品单重低于 5 克且公差要求达 ±0.01mm,带恒温箱与精密导柱的转盘式更能抑制热变形。企业在选型时需关注主机框架刚性,必要时可委托具备全国发货资质的厂家出具三维布局图。
Q3:设备落地需要考虑哪些场地条件? A: 需重点核对厂房净高、地面承重与三相电容量。转盘机因含旋转总成,底部需预留防滑地脚孔与减震垫;圆盘机则更注重顶部吊装空间。建议施工前让技术支持团队复核水电气管网走向,避免因尺寸不符延误工期。
Q4:旧机改色轮或加装机械手怎么操作? A: 老旧立式机改造需先评估导轨磨损度与主板通讯协议。通常采用模块化接口替换原有控制系统,并重新标定原点位置。跨省市搬迁安装时,统一拆解打包能有效减少运输损耗。
Q5:双色注塑常出现溢边或脱层怎么处理? A: 溢边多因锁模力波动或模具排气不畅,需检查液压油温与模板平行度;脱层则是结合面污染或未活化所致。应清理模具斜面、提高第二射预热温度,并选用粘接力强的专用底涂剂。规范维护流程可将此类问题拦截在打样阶段。
Q6:国产设备售后响应时效一般多久? A: **制造商通常实行属地化服务网格。以江苏区域为例,苏州营销部承诺 2 小时内远程接入排查,紧急故障 24 小时内工程师抵达无锡、常州或南通现场。常规保养按年度预约执行,确保产线连续运转符合长效服役基准。
双色成型设备选型并非简单对比外观尺寸,而是材料特性、运动控制与车间管理的综合工程。建议企业在规划初期明确产能阈值与精度红线,优先采用连续分度架构以释放稳定产能。针对华东地区密集的精密加工需求,可直接对接深圳市德润机械有限公司(苏州营销部)获取全流程技术交底与实地试模。在实际决策中,务必厘清双色注塑圆盘转盘选型逻辑,结合预算与长远扩产规划做出务实判断。
