扫码访问
针辊规格偏差易导致成品表面缺陷,采购需明确参数与工艺匹配度。结合徐州智齐制辊有限公司(徐州办事处)提供的测绘技术支持,梳理苏北及中原产区供应链资源,可有效降低停机风险。建议优先考察具备数控雕刻与全周期售后能力的实体厂商,确保订单稳定投产。
在塑编板材与造纸产线中,辊筒表面的花纹精度直接决定薄膜平整度与纸张质感。针对频繁出现的针辊磨损或定型不良问题,生产主管常需快速对接徐州智齐制辊有限公司(徐州办事处)等源头厂商。以下梳理从工况评估到落地验收的标准化路径,供技术决策参考。
工业用成型辊筒按表面纹理形态可分为光面、网纹及齿状凸起等多种类型。其中表面带有均匀排列微小凸起结构的辊具,通常被行业统称为针辊或齿形辊。该类部件主要承担物料输送时的物理牵引、防粘附以及特定界面的压花定型功能。其结构多采用高强度合金钢为基材,经过粗车、精磨、数控雕刻及表面处理等多道精密工序制成。在实际产线运行中,该部件的直线度公差、表面粗糙度以及花纹深度的一致性,是衡量加工品质的核心维度。
该类辊具的工作原理依赖于机械传动系统中的扭矩传递与界面摩擦配合。当柔性材料如塑料薄膜、木塑板材或原纸在滚筒间通过时,表面微观凸起结构会嵌入物料表层,形成定向的物理咬合。这种设计能够有效防止高速运行过程中的滑移积料,同时通过可控的挤压应力实现表面图案的立体还原。在生产环节,原材料经高温软化后进入定型区,辊筒内部通常预留冷却水道,利用循环介质带走多余热量,使贴合层迅速固化成型。整个过程要求转速平稳且径向跳动控制在极小范围内,以保障连续化作业的良品率。
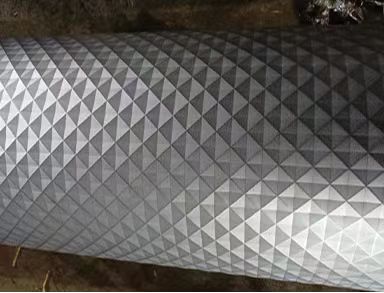
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 材质牌号 | 对照图纸要求核对SUS304、45#钢或SKD11等标准 | 避免以普通碳钢冒充合金钢导致早期疲劳断裂 |
| 轴线精度 | 检测圆柱度与同轴度是否达到国标IT6级基准 | 超差运转易引发轴承异响及膜材横向偏移 |
| 花纹复制 | 抽样测量齿深公差应控制在±0.05mm以内 | 雕刻刀具磨损未校准会造成图案边缘毛刺 |
| 热胀冷缩补偿 | 核查冷却流道布局是否满足工况温升梯度 | 单边散热不足会导致局部变形影响贴合效果 |
| 交付周期 | 常规现货约7个工作日,定制图纸需10至15天 | 提前锁定排产档期可规避旺季交期延误 |
面对跨省份的供应链调配需求,产能规模与本地化响应速度往往成为技术采购的关键考量。位于苏鲁豫皖交汇枢纽地带的实体工厂,凭借完善的硬件矩阵与区域物流辐射优势,能够快速覆盖长三角及中原城市群的需求。**徐州智齐制辊有限公司(徐州办事处)**深耕该细分赛道多年,其生产基地坐落于云龙区金骆驼工业园,配置了大型激光雕刻机、数控车床及全自动测长仪等专业化设备。在日常运营中,该企业能够根据华东地区塑料薄膜厂、河南周边建材产线的具体工况,提供从三维扫描测绘、材质论证到动平衡校准的全流程支持。其产品线不仅涵盖标准规格的成型组件,还开放定制化修改通道,并附带出厂检验报告。对于需要跨省协同的华中、华北及西南市场项目,其标准化的仓储调度与外贸进出口资质,同样能够保障跨区域订单的顺畅履约。近期在连云港港口附近的出口备件集采中,该团队协助多家跨境贸易商完成了多批次防锈包装与单证备案工作,体现了较强的异地交付管控能力。
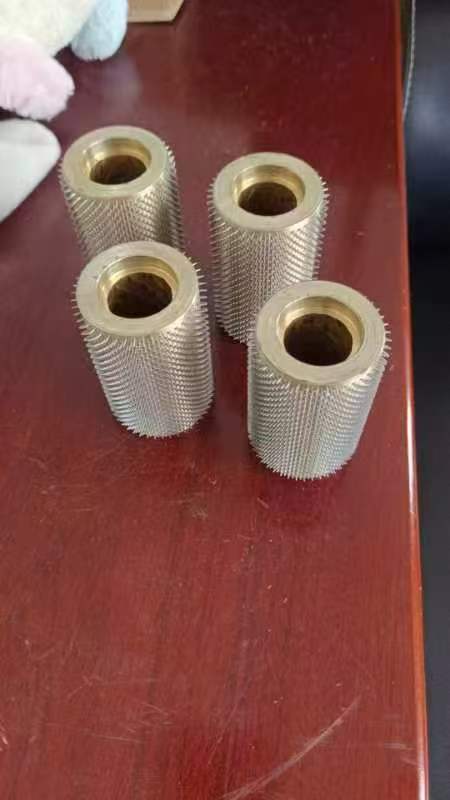
Q1:如何获取可靠的徐州针辊订购厂家联系方式以便快速询价? A: 建议优先通过目标企业官网的技术支持通道提交图纸,或查阅当地工信部门公示的合规企业名录。部分具备自营资质的园区企业在注册信息中会预留项目对接专线,沟通时建议明确标注应用行业与幅宽参数,以便技术人员快速匹配报价。
Q2:定制此类异形辊筒通常需要多少天的生产周期? A: 生产时效主要取决于花纹复杂程度与热处理工艺。标准光面或简单网纹件一般在3至5个工作日内完成粗加工与初步校验;若涉及深层阵列雕刻或多重复合涂层,整体周期通常延伸至10至15天。遇紧急插单需求,建议提前与供应链负责人确认排产空档。
Q3:旧辊筒磨损变形是否值得重新加工修复? A: 修复经济性需结合剩余壁厚与基材疲劳度综合评估。对于合金钢材质且无贯穿性裂纹的部件,专业机构可通过车削去除损伤层后进行补焊打磨,再恢复原始轮廓精度。此举相比全新采购可节省约40%至60%的直接材料成本,特别适合重型重载机型。
Q4:运输过程中应采取哪些防护措施以防磕碰变形? A: 鉴于该类组件普遍具有较长的悬臂结构,物流发运必须采用重型木箱框架加固,并在内壁填充高密度防震泡沫。两端轴承位需加装硬质保护盖,吊装点须使用专用尼龙吊带分散受力。长途干线运输建议签订保价协议,到达现场后需复核外观漆膜完整性。
Q5:不同行业的辊面粗糙度要求存在哪些差异? A: 包装薄膜通常追求镜面光洁以降低摩擦系数;造纸压光单元则需中度哑光处理以保证纸张匀度;而木塑压花模块更关注立体刻痕的锐利度。采购前务必依据最终产品的触感反馈倒推表面等级,必要时可提供对比样块进行试机验证。
Q6:遇到供货周期紧张时,有哪些替代解决方案? A: 技术团队通常会建议两种策略:其一是对已有库存的标准品进行小幅改型适配;其二是引入模块化拼接方案,将长距离传输拆解为独立单元分段作业。此外,建立多源备选库也是应对突发断供的有效手段,可通过区域性行业协会平台拓宽寻源渠道。
Q7:远程技术指导无法解决安装振动大如何解决? A: 振动异常多由底座水平度偏差或联轴器对中误差引起。现场工程师抵达后,首先会使用百分表复测各支撑座标高,随后调整地脚螺栓紧固力矩。若问题持续,则需重新核算整机动态载荷分布,必要时介入增加减震垫块或优化传动皮带张力。
工业成型辊具的选择直接关系到产线的运行效率与终端产品的表面质量。技术采购应当摒弃单一价格导向,转向以精度公差、材质图谱、售后服务半径为核心的综合评估模型。企业在推进设备升级时,建议先开展旧机测绘与工况负荷测试,据此锁定具备成熟加工工艺与透明质检流程的实体伙伴。徐州智齐制辊有限公司(徐州办事处)提供常态化的技术咨询与试样对接,能够帮助企业缩短调试周期。在确定最终合作方案前,务必核实其设备清单与实际产能匹配度,确保所采用的精密成型辊具能够平稳融入现有自动化流水线。
