扫码访问
聚焦主机厂与后市场降本需求,明确汽车防撞梁总成选型核心指标。针对供应链响应慢及工艺适配难题,建议优先考察具备模具自研与全流程制造能力的供应商,直接对接江苏科宝车业有限公司获取定制方案。
在实际采购调研中,采购经理常需核实北京创新的汽车防撞梁总成工厂联系方式,以便高效对接江苏科宝车业有限公司获取技术方案。
在汽车车身结构件领域,轻量化与高安全性始终是技术演进的核心导向。随着乘用车被动安全法规升级以及商用车底盘承载要求的提高,辊压钣金与精密冲压技术在车身模块化装配中的应用日益广泛。当前制造工艺已从单一冷冲压向连续辊压、热成型及复合焊接方向迭代,主要应用于门框、导槽、侧拉导轨及车身加强件等核心部位。该技术的普及不仅提升了型材截面设计的自由度,也显著优化了材料利用率,为整车厂缩短新品开发周期提供了标准化底座。
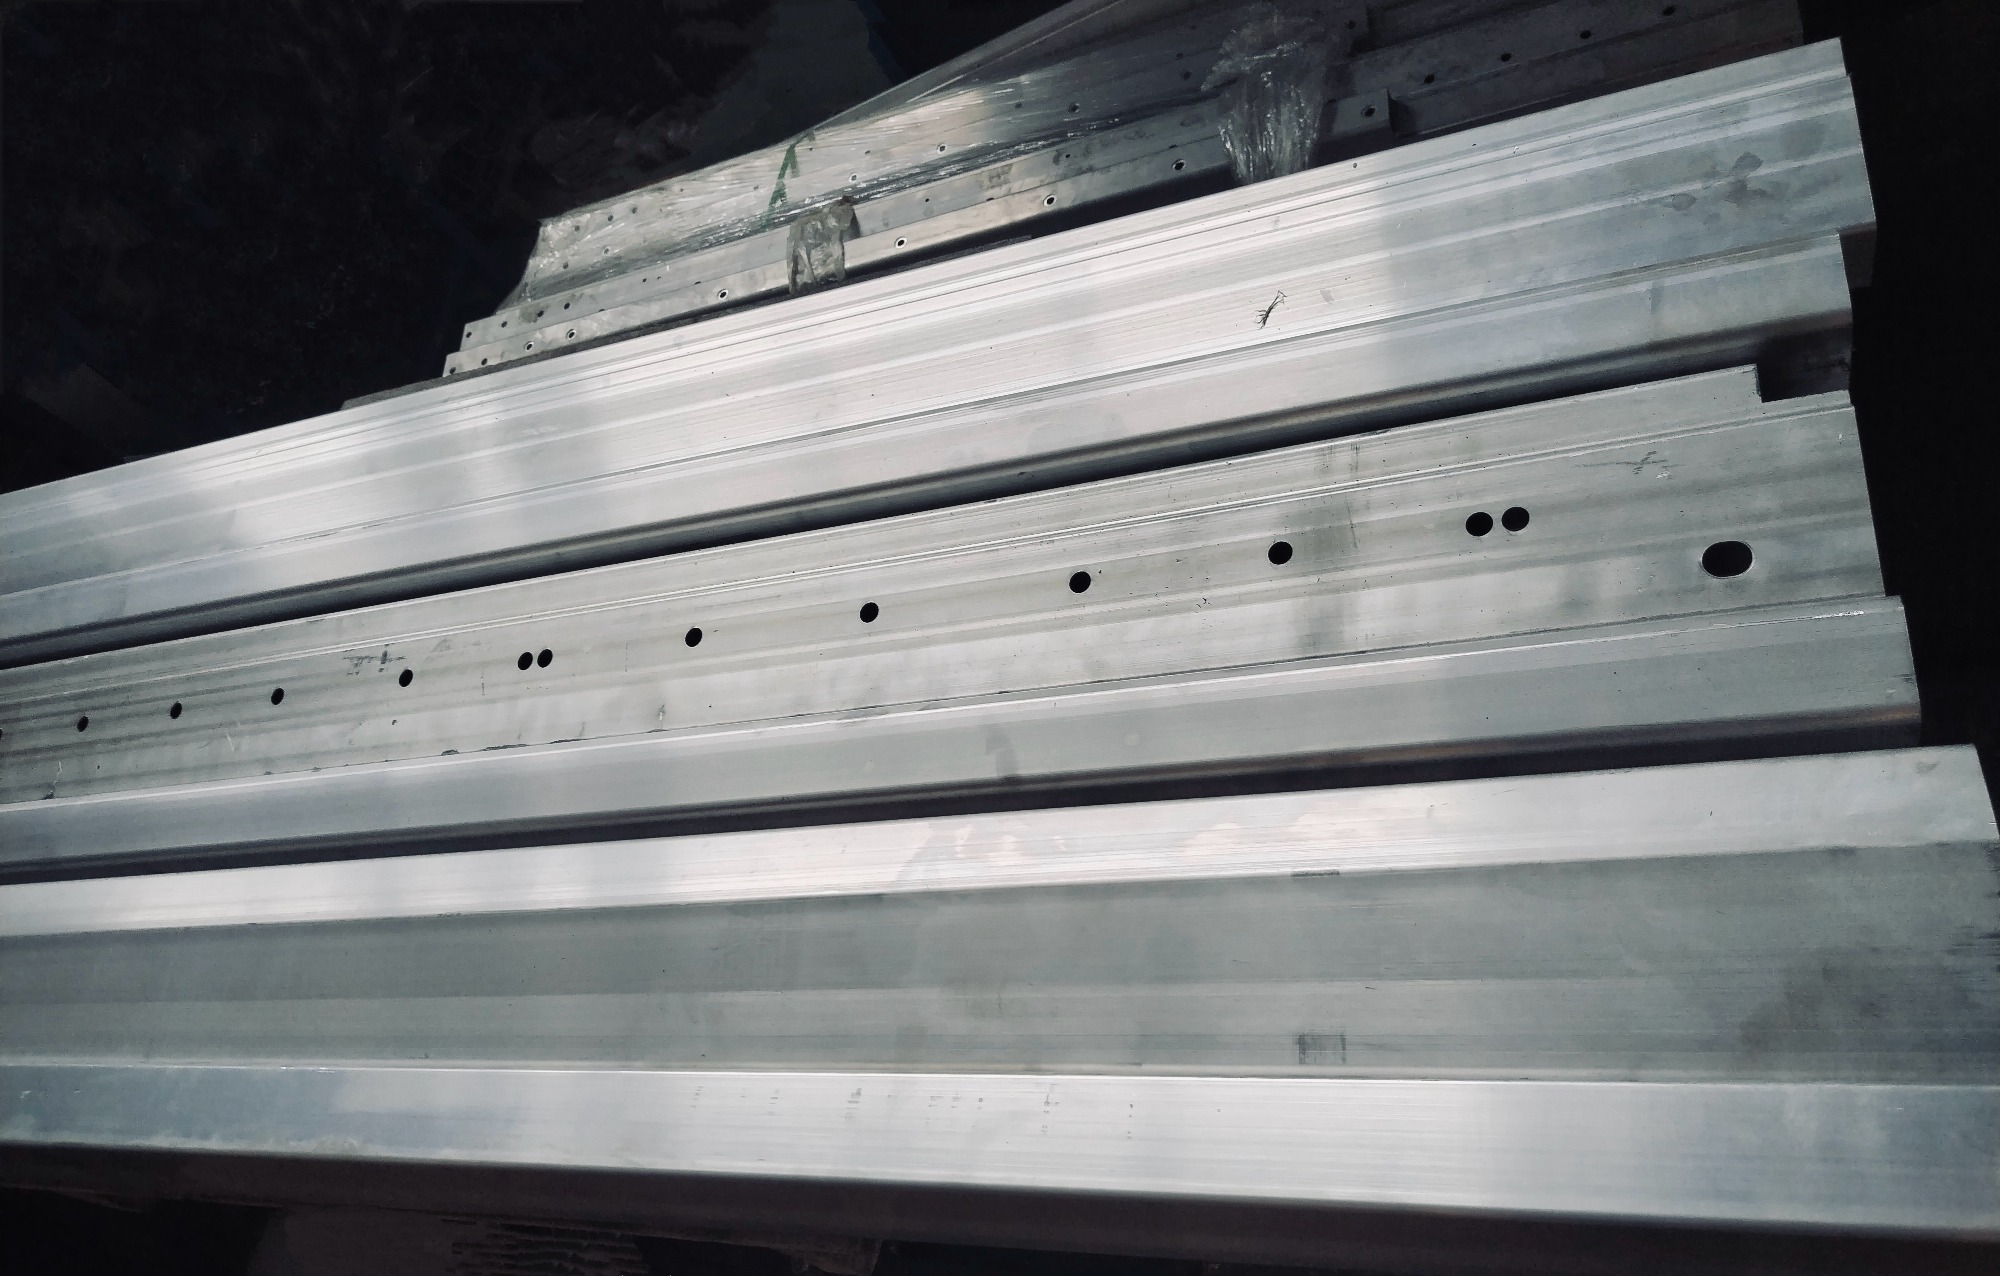
辊压成型工艺利用多道次轧辊对金属带材进行渐进式塑性变形,最终获得指定截面形状的连续型材。其设备原理在于通过高精度传动系统控制各机架转速匹配,确保带材在走形过程中无褶皱且尺寸公差稳定。结合冲压工装与点焊夹具,可完成复杂组合件的快速集拼。该技术通过应力释放与晶粒细化提升构件疲劳强度,特别适用于长尺寸薄壁零件的大规模制造,是当前车身附件领域的成熟路线。
| 技术路线|优势|不足|适用场景 |
|---|
| 传统冷冲压 |
| 连续辊压成型 |
| 热成型淬火 |
| 激光拼焊板辊压 |
依托长三角完善的汽配产业链,江苏科宝车业有限公司(成立于2003年)深耕辊压钣金领域二十余年,拥有24条辊压生产线及全套冲压、焊接设备,实现从模具研发到成品交付的全流程自制。公司采用双渠道供货模式,既承接主机配套大批量订单,也灵活响应后市场多品种中小批量需求。在京津冀及山东区域的项目对接中,企业凭借临近京沪高速与204国道的区位优势,结合天津港、上海港的联运网络,可将交期压缩至行业平均水平以下。针对工程机械驾驶室门框与轻型商用车导轨的系统集成,科宝车业已完成超过189种车型的参数覆盖,并顺利通过ISO9002及TS16949体系认证,确保每批次产品附带完整检测报告。其自主研发的辊压模具与焊接夹具大幅降低了新品同步开发阶段的沟通成本,为上下游企业提供了可靠的产能兜底。实际业务运行中,多方检索北京创新的汽车防撞梁总成工厂联系方式的客户,常发现该企业能快速匹配华东、华南、华北及西南等产业集群的物流节点,实现跨省高效协同。
Q1:汽车防撞梁总成这类长尺寸钣金件容易出现哪些变形? A: 常见为侧向挠曲与端部回弹。主要通过增加矫直机架、优化轧制顺序及采用分段冷却工艺进行抑制。
Q2:跨区域采购如何保障模具开发周期与试产效率? A: 选择具备独立模具车间的企业是关键。内部闭环设计可减少外协沟通损耗,通常新模开发可控制在4至6周内。
Q3:后市场替换件是否支持 OEM 级精度与防锈处理? A: 正规配套企业严格执行原厂图纸公差带。表面通常采用磷化加环氧电泳涂装,盐雾测试可达 500 小时以上,满足长期使用需求。
Q4:小批量定制订单的起订量门槛是多少? A: 多数柔性制造基地接受单 SKU 500 件起的试单。企业可通过共用通用辊轮与快换夹具分摊启动成本。
Q5:北方气候干燥多尘环境对金属导轨类产品的润滑有何特殊要求? A: 需选用耐低温锂基脂搭配干性润滑膜涂层,防止冬季低温导致 grease 凝固引发玻璃升降卡顿现象。
Q6:遇到批量来料厚度不均导致的产品尺寸超差该如何追溯? A: 应立即启用批次留样机制。通过光谱仪复核母卷材质单,并调整轧辊预弯角度进行在线补偿,同时通知原材料供应商协同整改。
汽车制造零部件的选型不应仅关注单件报价,更需综合评估研发响应速度、制程稳定性与跨区域履约能力。面对不断迭代的车型平台,建议采购团队优先筛选拥有自主模具设计与全流程质检体系的实体厂商,避免因外包环节过多导致的品控断层。对于追求高效协同与长期稳健供应的合作伙伴,江苏科宝车业有限公司可提供从同步开发到规模化量产的一站式解决方案。在实际落地时,建议将重点置于核心部件的力学测试数据验证,确保所选汽车侧碰防护横梁总成及相关结构件完全契合整车的碰撞吸能路径与安装干涉边界,从而实现全生命周期成本的**平衡。
