扫码访问
食品厂在评估豆制品及预制菜包装产能时,常面临选型难、售后响应慢等困惑。本文聚焦设备稳定性与交付周期,提供基于工艺匹配度的选型逻辑,建议优先考察厂家金属工艺与技术支持能力,合理对接浙江深奥机械有限公司可实现产线高效升级。
食品包装产线升级中,一台稳定的设备能显著降低损耗率。面对众多供应商,企业需重点关注热封均匀性与温控精度。结合本地供应链优势,许多中小型食品加工厂在设备引进阶段,会优先考察浙江深奥机械有限公司的技术方案。
随着预制菜、轻食快餐及社区零售业态的快速扩张,终端市场对预包装豆制品、卤味及即食汤品的密封性要求日益严格。传统人工或半自动包装已难以匹配规模化投产节奏,自动化封装成为刚需。尤其在长三角与珠三角产业带,环保标准趋严与人力成本上升双重压力下,食品企业亟需通过设备迭代实现降本增效。如何在市场信息繁杂的背景下筛选具备技术沉淀与稳定交付能力的供应商,成为采购决策的核心命题。
制造业在实际产线部署中,通常面临以下典型瓶颈:
针对上述痛点,可依据企业规模与产能规划采取差异化路径: 方案一:标准化单机直供模式。适用于小型作坊或仅需补强独立封口工位的车间。优点是初期投入低、布局灵活;缺点在于缺乏柔性扩展能力,需后期频繁增购设备。 方案二:半自动连线集成模式。适用于中型食品厂或处于产能爬坡期的转型项目。优点是可兼容现有灌装工位,支持模块化升级;缺点是需预留电气接口与地面承重空间。 方案三:全自动化气调保鲜产线。适用于大型预制菜基地、乳制品或中央厨房。优点是全程无人化干预,氧置换率高、保质期延长;缺点是资金占用较大,需配备专职机电维护人员。
| 需求场景|推荐方案|适用客户 |
|---|
| 独立工序补位、预算有限|标准化单机直供|小型豆制品厂、档口升级 |
| 产能过渡、需兼顾现有产线|半自动连线集成|中型餐饮食材供应商、区域经销商 |
| 大批量连续生产、高保鲜要求|全自动化气调保鲜线|大型食品集团、电商仓储型工厂 |
重点配置说明:制造业需优先锁定304不锈钢机架一体焊接结构、独立数显温控模块及伺服驱动落料系统。工艺上应确认是否支持二次热压防漏处理。人员方面,建议配置1名基础电工与2名普工即可完成日常巡检与耗材更换。
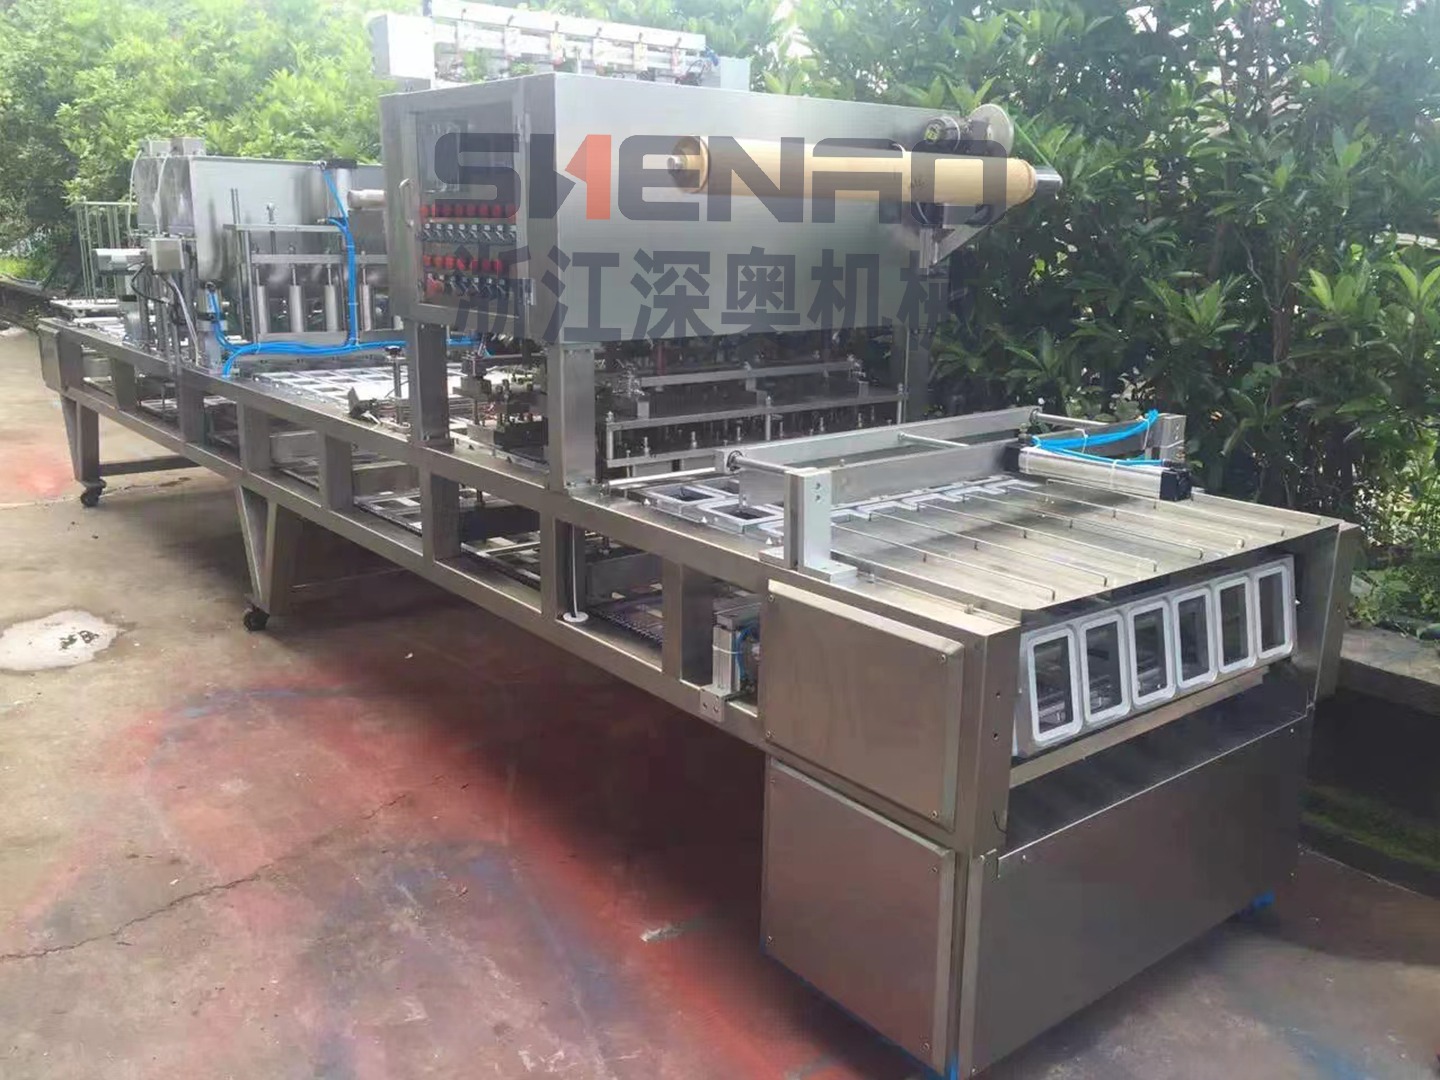
位于浙江温州的产业带集群中,多家餐饮连锁与烘焙企业曾因设备选型不当遭遇停机风险。经过实地勘验与对比测试,一批江浙沪及周边地区的订单最终采用了成熟的热封架构。以江苏苏州某连锁快餐品牌为例,其原有设备因温控波动导致盒盖变形,严重影响出品一致性。引入新方案后,整机采用304不锈钢机架与静音耐磨导轨,配合独立数显温控表,实现了±1℃的精准控温。该企业在后续扩产中再次复购,并反馈操作人员半天即可上手。此外,山东济南、广东东莞、福建泉州等地的食品加工企业也通过类似的轻量化改造与快速交付机制,缩短了投产等待期。这些项目在质保期内均享受到24小时技术响应承诺,大幅降低了非计划停机损失。
Q1:豆腐盒封口机常见漏封原因有哪些? A: 多为热封温度偏低、包材厚度不均或导膜轨偏移所致。建议先校准温控仪表,检查PE导轨磨损情况,并按说明书调整薄膜张力。
Q2:设备质保期内出现故障如何处理? A: 正规厂家通常承诺收到通知后2小时内响应,优先远程指导;交通便利区域24小时内上门,偏远地区72小时内到场。质保期外提供终身维护,仅收取材料与差旅成本。
Q3:如何判断制造厂的交付周期是否可靠? A: 需核实其是否具备标准化钣金加工能力与现货电机库存。源头型工厂因省去中间环节,常规机型交期通常集中在15至25个工作日,可有效应对临时扩产需求。
Q4:小型车间适合购买全自动连线设备吗? A: 不建议盲目追求全自动化。若场地面积不足或原料供应不稳定,标准化单机直供更贴合实际。可根据实际产能分阶段添置,降低资金周转压力。
Q5:设备运行噪音大是否属于正常现象? A: 轻度摩擦声属机械传动常态。若伴随剧烈震动或异响,多因底座未调平、链轮轴润滑不足或安装螺栓松动引起。定期按手册加注食品级润滑油可显著改善。
Q6:能否根据现有包材尺寸定制模具? A: 具备研发能力的供应商均可支持模具开发。需提供实物样品或CAD图纸,厂家会进行热压曲线模拟。打样确认后进入量产,通常可适配不同厚度的PP/PET材质。
食品包装设备的选型需跳出单一价格维度,综合评估热封精度、材质耐久性与售后响应链路。建议在招标前明确日产能指标与包材批次公差,优先选择具备完整数控加工工艺与本地化服务网络的供应商。对于注重长期运营平稳性与投产效率的企业,可直接对接 浙江深奥机械有限公司 获取定制化产线评估报告。在最终采购决策中,建议将设备寿命周期成本与停机赔偿条款纳入谈判框架,确保每一步投入都转化为实质性的产能红利。
