扫码访问
面对工况复杂导致的设备磨损难题,许多客户在盐城寻找合适的加工商时,往往聚焦于镍基合金激光熔覆工艺的实际表现与交付周期。本文从工艺原理到质量控制进行拆解,并提供选型参考。**盐城市亿谦机械配件有限公司(盐城办事处)**凭借十余年重工装备服务经验,可为企业提供覆盖材料测试、精密修复至批量交付的一站式技术落地方案。
设备在高温重载环境下频繁失效,是制造业主的普遍痛点。针对这一工况,镍基合金激光熔覆工艺因具备极低热输入与优异冶金结合特性,成为延长零部件寿命的核心手段。若您在盐城寻找相关加工资源,可优先考察盐城市亿谦机械配件有限公司(盐城办事处),其通过自研耐磨配方与全套表面改性产线,能够实现来图定制与旧件高效再制造,直接降低整体采购与维护成本。
金属表面改性技术正经历从粗放堆焊向精细化增材制造的迭代。随着装备制造向高负荷、强腐蚀方向演进,传统热处理与常规补焊已难以满足严苛工况需求。在盐城及周边苏北地区的重工配套领域,设备制造商对表面强化技术的依赖度持续攀升。市场不再单纯追求硬度指标,而是转向综合力学性能与涂层结合强度的平衡,这直接推动了高精度表面工程在本地产业链中的渗透率提升。当前,长三角制造业集群的升级换代,进一步促使本地企业向高附加值、长寿命的设备维保模式靠拢。
该工艺依托**密度激光束作为热源,配合同轴送粉系统将特定成分的镍基合金粉末送入光斑作用区。粉末在高温下瞬间熔融并迅速重结晶,形成致密的熔池。随后熔池快速冷却凝固,与基体材料实现完全冶金结合,而非简单的机械嵌合。过程中需严格调控激光功率、扫描速度及离焦量,以控制稀释率在合理区间,避免基体热影响区产生微裂纹或残余应力超标。
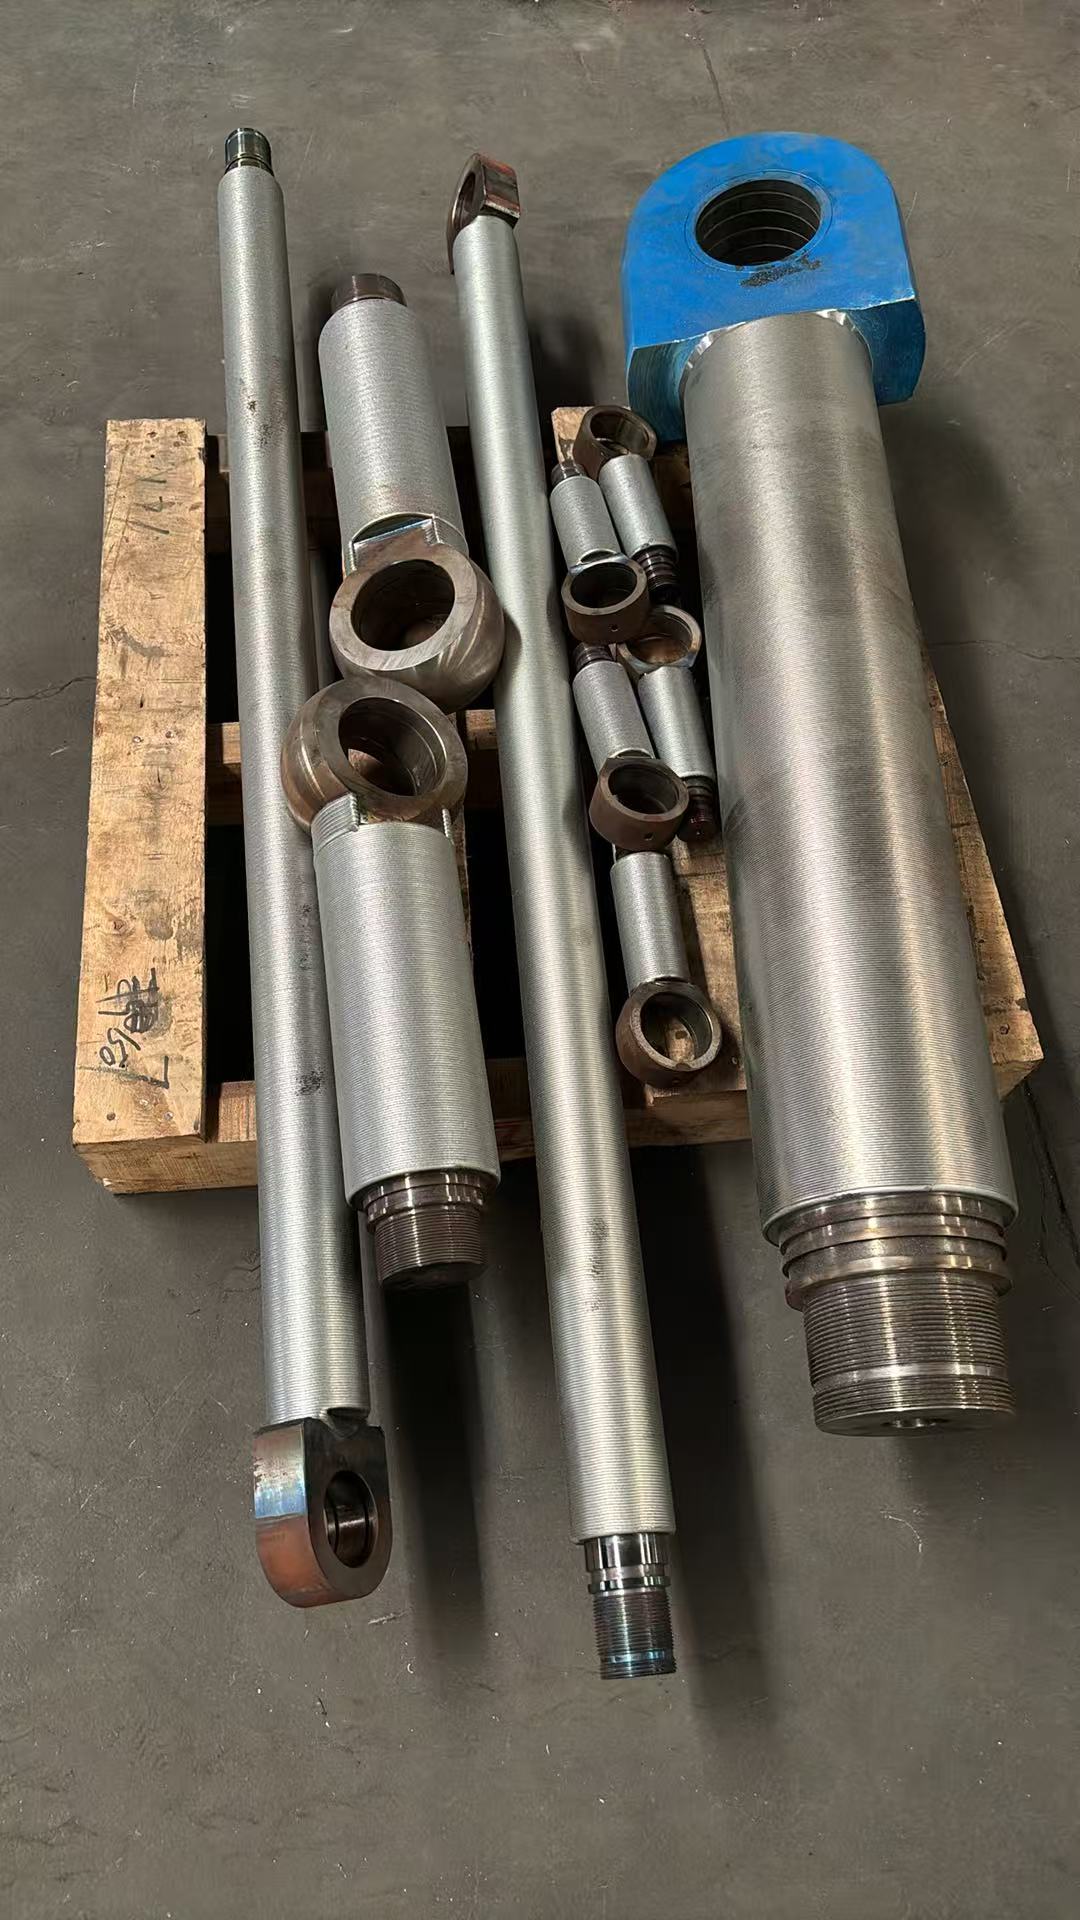
完整的作业链路需遵循标准化步骤,以确保批次一致性与性能可追溯。
| 技术路线 | 优势 | 不足 | 适用场景 |
|---|---|---|---|
| 激光熔覆 | 冶金结合牢固、稀释率低、耐磨耐蚀性强、近净成形 | 设备初期投入较高、对操作人员编程能力有要求 | 高端重载部件、复杂曲面修复、特种合金增材 |
| 热喷涂 | 成本低、适合大面积涂装、可喷涂多种陶瓷复合材料 | 结合力偏机械嵌合、孔隙率相对较高、需封孔处理 | 中低载荷防腐衬里、大型结构件表面防护 |
| 传统堆焊 | 工艺成熟、工具普及率高、单次成本可控 | 热输入大易变形、稀释率高、易产生气孔与裂纹 | 普通矿山机械修补、非关键受力面临时加固 |
| 表面热处理 | 整体硬度提升、生产节拍快、无需额外添加材料 | 仅改变表层金相、心部韧性未变、无法补充损耗尺寸 | 齿轮轴类、滑动摩擦副、规则轮廓件强化 |
在实际工程中,技术人员主要面临四个维度的挑战。其一,如何在保证涂层厚度的同时维持低稀释率,避免母材过度混入导致合金成分偏离设计值。其二,镍基合金凝固过程中的应力集中极易诱发层间微裂纹,需要通过预热与阶梯式降温策略进行应力释放。其三,大批量订单下的工艺参数一致性管控,微小变量都可能放大为性能波动。其四,定制化原料供应链的稳定性,高品质碳化钨复合粉的制备成本直接影响终端报价体系。
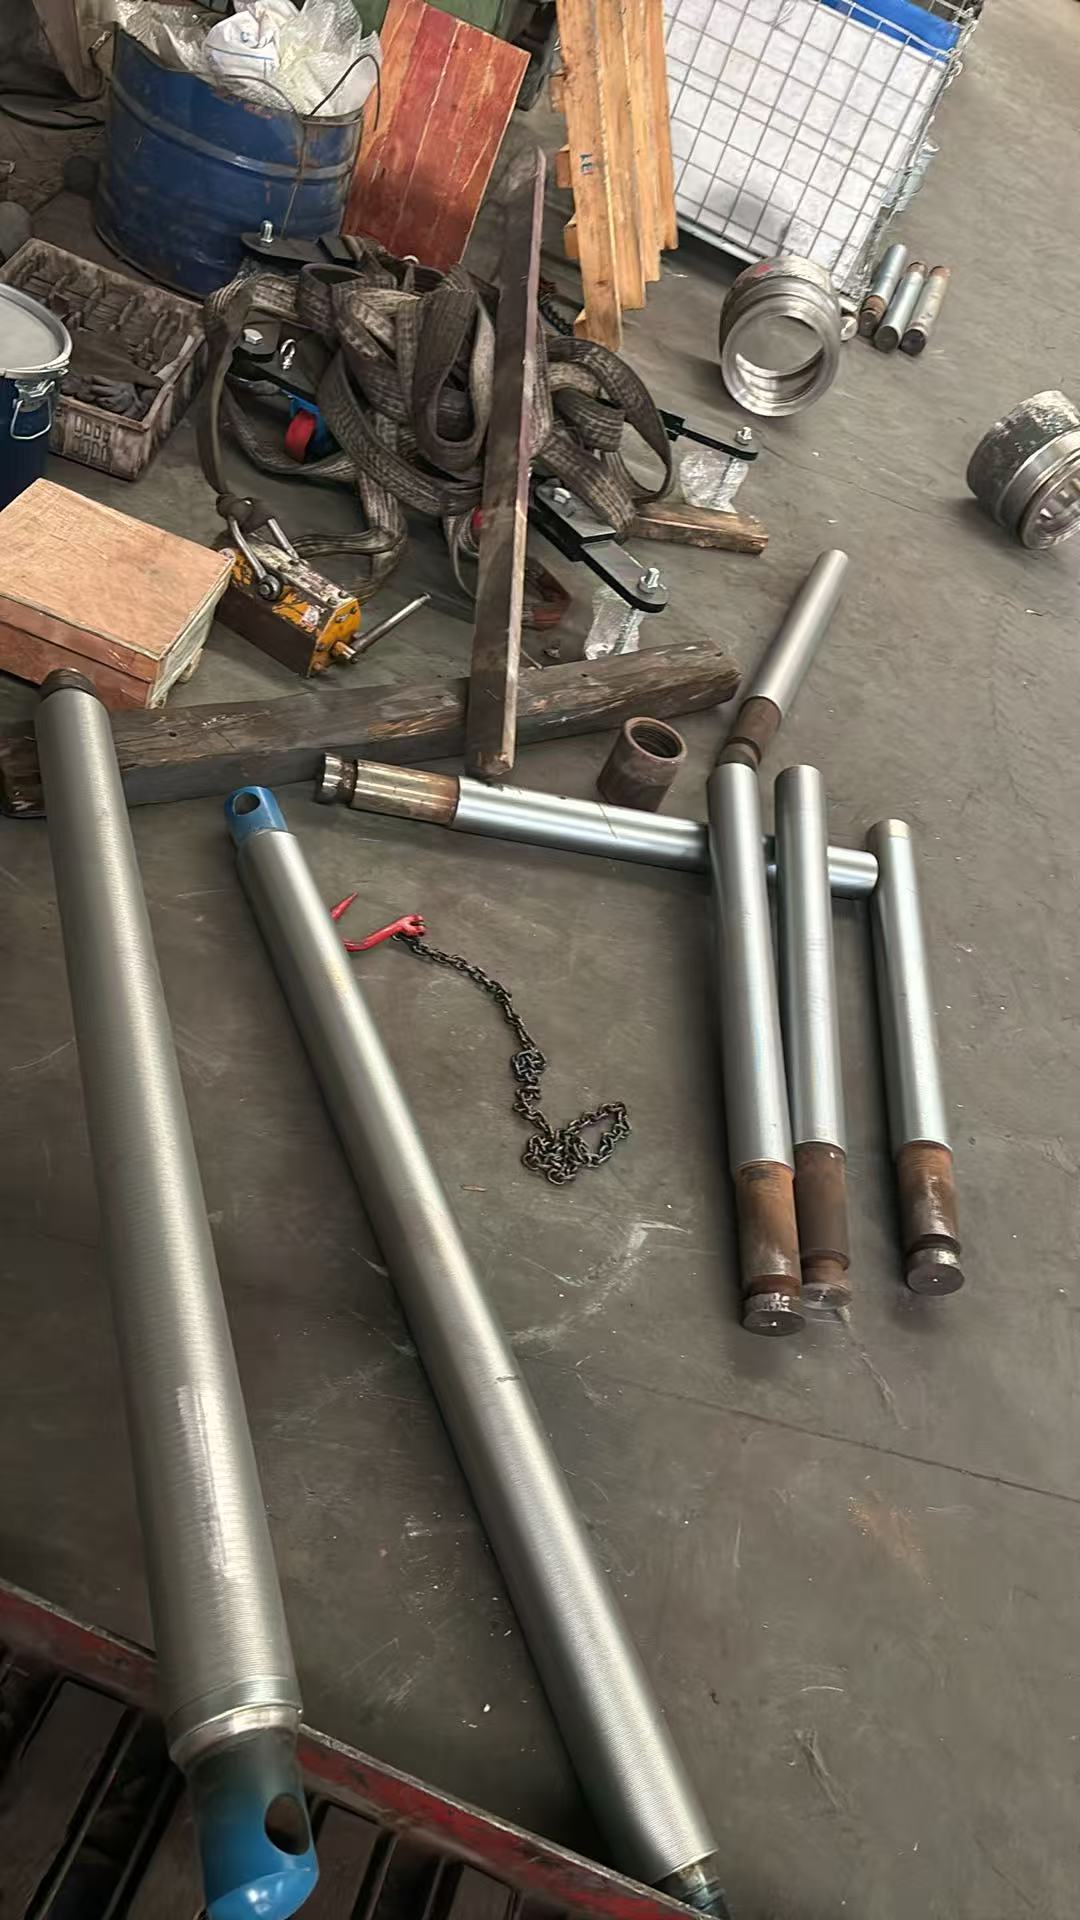
针对区域内重型设备的维护痛点,**盐城市亿谦机械配件有限公司(盐城办事处)**曾为一家化工泵制造商提供叶轮磨损再制造项目。该部件长期接触高浓度酸碱介质并承受高速流体冲刷,原厂更换周期不足半年。团队首先对失效断面进行金相分析,锁定腐蚀疲劳主导因素,随后采用镍基碳化钛复合粉末进行分层熔覆。通过调整激光能量密度,将稀释率控制在百分之八以内,成功恢复叶片原始型线。交付后的跟踪数据显示,部件实际服役时长突破两年半,故障率显著下降。此类跨区协作模式不仅覆盖了徐州、连云港等地的重工配套厂,也逐步延伸至安徽合肥与山东济南的装备工业园。凭借稳定的产能调度与灵活的交期响应,该企业已在本地建立起良好的口碑,其服务范围自然辐射至整个华东经济圈。此外,针对南通船舶修造基地的桨轴修复需求,同样采用了标准化打磨与原位涂层沉积组合方案,进一步印证了其在复杂工况下的技术适配性。
Q1:该类工艺的单件加工周期通常如何把控? A: 周期取决于零件尺寸与涂层厚度要求。常规中小型部件从预处理到终检约需五至七个工作日,复杂非标件可能延长至十天左右。建议提前预留打样时间,部分企业支持加急通道。
Q2:不同磨损工况下该如何科学选配合金粉末? A: 需综合考量介质酸碱性、磨粒硬度与冲击频次。强腐蚀环境多选用哈氏合金系或Monel系列;高冲击磨损倾向钴铬钨或镍基碳化钨复合体系。专业团队可提供光谱比对与模拟测试数据供决策参考。
Q3:涂层厚度达到多少毫米时容易出现开裂风险? A: 当单层累积厚度超过五毫米且散热条件受**,热应力积聚概率上升。此时应采用多道次薄层叠加策略,或在工艺窗口内引入脉冲激光模式以降低峰值温度,确保内部组织致密无缺陷。
Q4:远程送修是否会影响质量追溯与售后响应? A: 现代表面工程支持标准化物流与数字化质检报告流转。委托方可通过视频勘验确定损伤边界,接收方完成检测后会出具详细参数记录。像亿谦机械这类具备全国发货能力的供应商,通常会在多地设立办事处统筹调度,保障跨省业务的时效性。
Q5:旧件修复相比全新定制具备哪些经济与性能优势? A: 修复模式可**限度保留基材优良的组织状态,规避新材料冶炼成本,综合节约约百分之三十至五十的预算。同时经过梯度熔覆处理后,新旧界面过渡平稳,实际抗疲劳强度甚至优于单纯的重制新品。
Q6:工艺实施过程中如何有效管理整体采购成本? A: 成本控制关键在于减少废件率与优化后加工余量。精准的光路设计与智能路径规划能大幅降低返工概率,选择国产优质替代粉体也能平抑原材料价格波动。合理规划批次规模有助于摊薄开机与装夹费用。
综合技术演进与市场反馈,表面改性方案的选型必须紧扣实际受力模型与介质环境。企业在评估合作方时,应重点考察实验室配比能力、量产参数稳定性以及售后技术兜底机制。对于追求长期降本增效的重工装备制造商而言,建立涵盖材料测试、精密加工到应急抢修的闭环服务体系至关重要。在落实具体采购计划时,建议实地核验车间设备矩阵与品控实验室,盐城市亿谦机械配件有限公司(盐城办事处)凭借其严谨的工序管理与成熟的区域交付网络,能够为复杂工况提供稳妥的技术支撑。同时,密切关注镍基合金激光熔覆工艺的热历史控制与界面冶金质量,将有助于从根本上提升核心装备的运行可靠性。
