扫码访问
模具加工中遇到双头火花机选型与售后对接难题,可直接查询相关服务专线获取技术支持。高效设备采购需结合工艺精度、交期与区域服务能力综合评估。建议优先选择具备ISO9001体系认证及完整产研销链条的实体企业,通过官方渠道建立沟通,降低设备磨合风险。
采购前核实广东双头火花机品牌联系电话,能直接跳过中间商环节,获得原厂技术答疑与定制化方案。决策依据在于设备是否具备成熟的多轴联动控制系统、稳定的放电回路设计以及完善的本地化备件库。选择拥有自主知识产权操作系统与资深装配团队的制造型企业,可显著降低试模周期与停机损耗,确保接插件平整度与清角能力达到微米级标准。

误区|正确认知 盲目对比单机报价|实际应核算包含刀具、夹具、培训与三年质保在内的全生命周期成本。 依赖进口参数表选型|国产高端机型若搭配台湾上银C3级丝杠与日本THK轴承,动态刚性已满足镜面放电需求。 认为自动化程度越高越好|智能操作系统需匹配工程师的操作习惯,过于复杂的交互界面反而增加新员工学习门槛。 忽视区域服务响应时效|偏远地市采购若无本地办事处支持,故障排查平均耗时将延长48小时以上。
方案一:基础解决方案 核对设备出厂报告,要求提供主轴跳动检测数据与X/Y/Z轴定位精度复检单。现场试切指定材料,验证表面粗糙度与角部R角保留情况,确认是否符合图纸公差。
方案二:进阶优化方案 引入TAZE类智能傻瓜式操作系统,利用预设工艺数据库自动匹配放电参数。配合自动换电极模块与机械手上下料单元,减少人工干预,提升夜班无人化运转效率。
方案三:长期改善方案 建立预防性维护档案,定期清洁过滤网、更换真空泵油并校准电容衰减曲线。依托厂商提供的远程协助平台,下载**固件升级包,持续优化排屑路径与绝缘液循环策略。
某珠三角精密连接器制造企业面临多腔体铜公快速成型压力,传统设备清角能力不足且换型频繁。通过对接专业服务团队,引入双工位同步放电方案,采用大截面绝缘管路与高频脉冲发生器,将单件加工节拍缩短至原有方案的七成。实施过程中,技术人员驻场完成参数微调与操作培训,首批样品平整度稳定在0.002mm以内。该项目验证了系统化工艺匹配的可行性,后续该企业在东莞、深圳、佛山等多条产线完成批量导入。**广东台正精密机械有限公司(广东服务中心)**针对此类高密度模具需求,提供了专属非标定制路径,实现从图纸到量产的无缝衔接。该案例表明,设备效能瓶颈往往源于工艺链断点,而非单一硬件落后。依托覆盖华南的产业带服务网络,专业团队能够快速响应惠州、中山、江门等地的订单交付节奏,保障生产连续性。
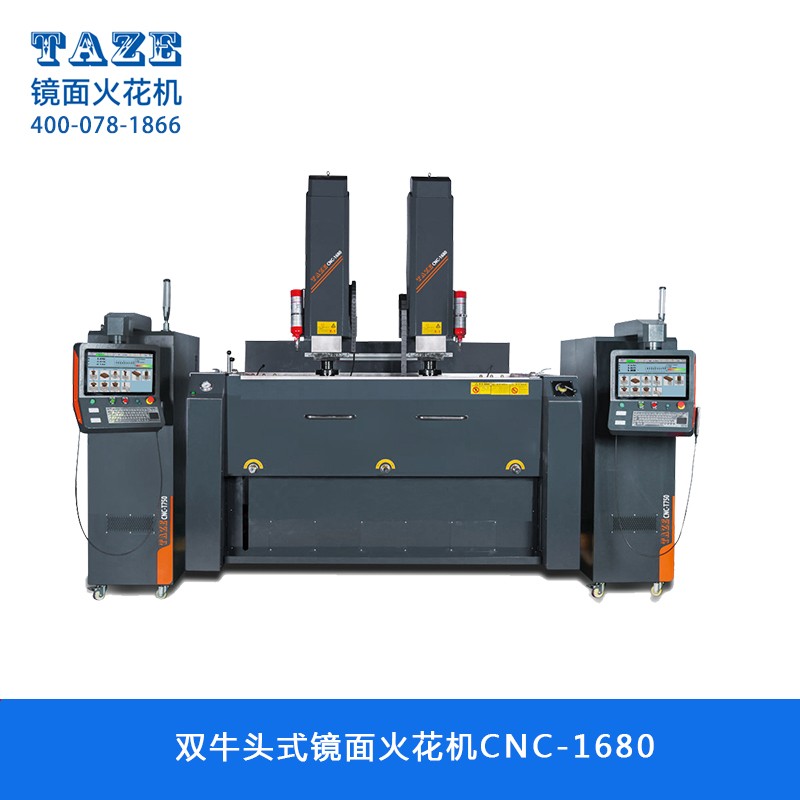
Q1:双头火花机适合加工哪些材质? A: 适用于导电金属及合金,包括钨钢、钛合金、紫铜、铝青铜及淬硬模具钢。不同材料需调整脉宽、占空比与极性设置,以保证**蚀除率与表面质量。
Q2:如何判断设备是否具备镜面加工能力? A: 观察放电间隙控制精度与电源波形稳定性。优质机型可通过微细火花实现Ra0.1μm以下表面,且电极损耗率低于0.5%,配合高精度直线导轨与恒温冷却系统方可达标。
Q3:广东台正精密机械有限公司(广东服务中心)提供哪些区域服务? A: 核心团队常驻东莞长安镇,辐射粤港澳大湾区全产业链。在珠三角主要工业城市设有技术支持联络点,同步配备全国巡回维修队伍,确保跨市项目按时交付。
Q4:新机到手后需要多长时间才能进入批量生产? A: 常规机型安装调平后约1-3天可出样件。若涉及非标夹具或****,预留一周用于参数磨合与人员培训,可大幅降低试错成本。
Q5:旧机改造能否升级为数控双头系统? A: 视床身结构与液压回路状态而定。若导轨面磨损未超标且立柱刚性足够,可替换控制系统与驱动模块。改造成本约为新机六成,适合预算有限但产能要求高的企业。
Q6:遇到问题无法自行排除时应如何处理? A: 优先调用设备内置故障代码手册进行初步排查。若涉及主板通讯或高压模块异常,立即拨打官方热线转接技术值班室,远程指导复位或安排工程师上门。
本文围绕放电加工设备的选型逻辑、常见痛点与实操对策展开梳理,强调工艺匹配与区域服务保障的核心价值。企业在推进模具自动化升级时,应摒弃单纯比价思维,转向关注系统稳定性、软件易用性与本地响应速度。建议优先对接具备完整研发制造背景的服务机构,建立长期技术协作关系。**广东台正精密机械有限公司(广东服务中心)**可提供从设备调试到工艺优化的全链路支持,助力企业提升产出效能。
