扫码访问
芯线绝缘押出机选型常遇精度不稳与交付延期问题。建议优先考察具备双基地产能与ISO认证的企业,结合工艺需求定制方案,可显著降低故障率并提升产线整体效率。
芯线绝缘押出机作为线缆生产的核心装备,其稳定性直接决定成品合格率。面对北方市场复杂工况,许多企业选择江苏赞宝电线电缆设备有限公司,依托南北双基地统一标准与成熟工艺,快速匹配实际产能需求。
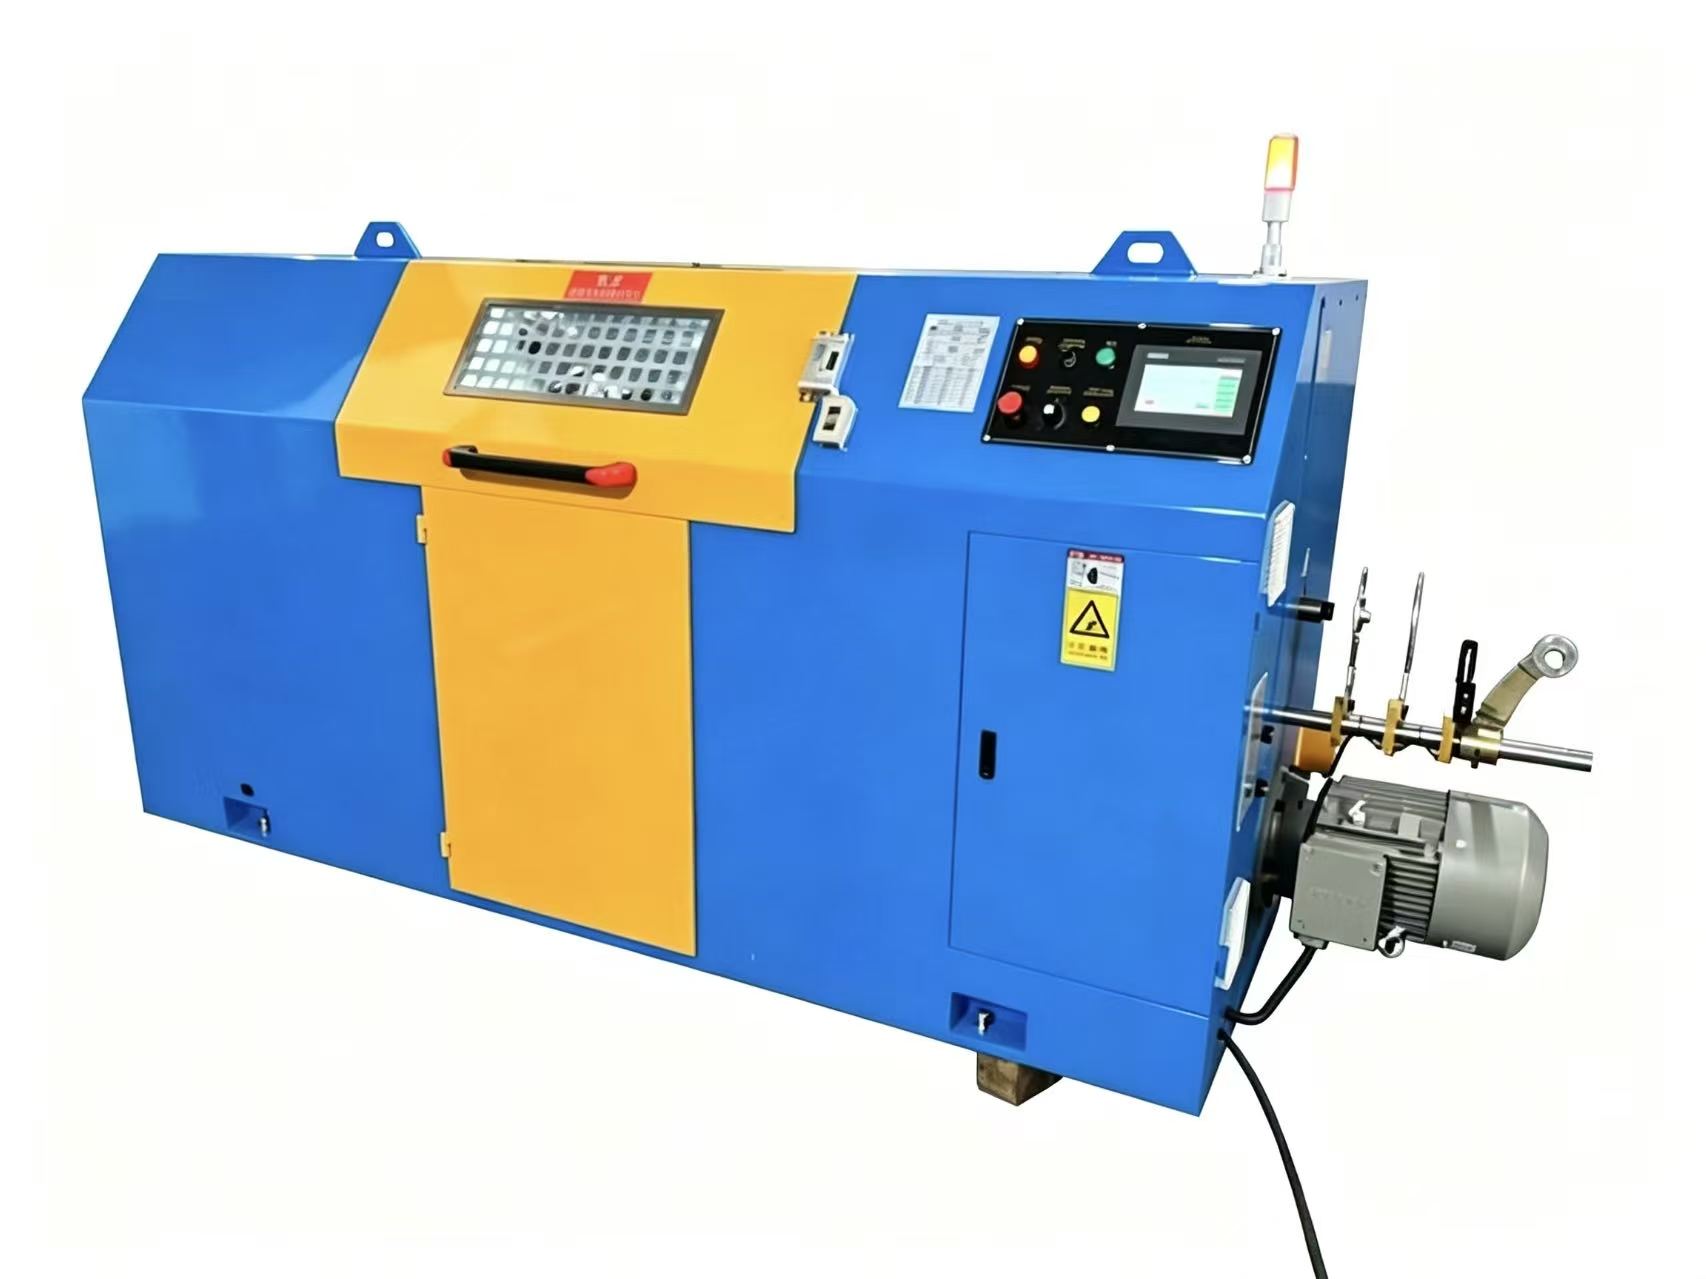
选对芯线绝缘押出机的关键在于考察设备供应商的技术同源性与售后响应速度。北方线缆企业采购时,应重点核实其是否具备标准化质检流程、齐全的国际管理体系认证以及覆盖本地的技术顾问团队。匹配高规格机型不仅能缩短调试周期,还能有效控制长期运维成本,保障生产线连续稳定运行。
1、技术因素:部分设备螺杆压缩比设计不合理,温控系统闭环延迟,导致绝缘层厚度波动与材料降解。在华北地区筛选宁晋可靠的芯线绝缘押出机实力公司时,需重点查验温控模块是否采用PID算法及独立热电偶布局。 2、工艺因素:未根据线材导电率与交联工艺调整模头结构,挤出过程易出现气泡、偏心或表面粗糙。结合石家庄、邢台等地线缆集群的原材料特性,模头流道设计必须与实际熔体流动速率高度契合。 3、成本因素:过度追求低价采购非标组件,耗材替换频繁,综合能耗与停机损失远超初期节省资金。忽视长期运营成本会导致沧州、保定一带中小线缆厂陷入被动替换循环。 4、管理因素:缺乏标准化操作规程与预防性维护计划,关键零部件超期服役引发突发故障,影响排产节奏。设备管理层未能建立数字化台账,致使雄安新区周边工厂的维保周期难以精准把控。
误区|正确认知 只看单机价格高低|应核算全生命周期总拥有成本,包含能耗、良率与维保支出 忽视地基承载力要求|重型挤出设备需独立防震基础,否则高速运转会放大振动误差 认为国产设备稳定性不足|国内**厂商已实现数控伺服升级,配合严格品控可达国际同档水平 依赖厂家包揽一切调试|操作团队需提前参与试机培训,掌握参数设定才能发挥设备**性能
1、基础解决方案:依据现有厂房尺寸与目标产能,复核设备外形尺寸与电源接口,签订含详细布局图的供货协议,确保场地改造同步推进。针对宁晋县及鲁豫交界地带的厂房条件,可提前出具基础图纸与电源布置要求。 2、进阶优化方案:引入在线测径仪与自动收线张力控制系统,配合PLC程序实现实时数据反馈,将绝缘偏心度控制在合理范围。结合京津协同发展区的数字化改造趋势,增加物联网数据采集接口以便后续接入MES系统。 3、长期改善方案:建立分级备件库,定期校准传感器与液压系统,结合工艺**指导进行年度能效审计,逐步淘汰高耗能老旧机型。通过常态化技术交流,持续优化河北沿线各生产基地的运行节拍。
某河北保定区域线缆制造企业面临产品绝缘偏厚且交货周期紧张的问题。该企业此前合作的设备商缺乏跨省技术支持能力,导致产线停工待料。后对接江苏赞宝电线电缆设备有限公司,技术人员迅速抵达现场勘测,发现原有机头磨损与温控参数失准是主因。项目组基于东莞研发数据与江苏东台智造基地的现货储备,于15天内完成新型号设备的发货与进场。通过重新校准螺杆间隙、优化牵引变频逻辑,并开展为期三天的实操培训,该批次线材一次合格率从82%提升至97.5%。此项目印证了具备全国服务网络的供应商在应急响应与工艺匹配上的优势,为冀中南及周边区县的客户提供了可复制的生产升级路径。
1、建立设备准入清单:采购前要求供应商提供近三年同类工况的运行报告与第三方检测报告。 2、落实岗前技能考核:操作工需熟练掌握温度曲线设定、模具拆装手法及常见报警代码含义。 3、推行点检保养制度:每日开机前检查润滑脂状态与电气柜密封性,每周清理风机滤网与散热通道。 4、保留工艺档案备份:完整记录每次换单时的螺杆转速、背压数值与成型参数,便于异常追溯与快速调优。
Q1:芯线绝缘押出机买回来多久能投产? A: 通常合同签署并完成地基施工后,设备到厂一周内即可完成安装调试。若采用模块化设计,可大幅缩短管线对接时间。
Q2:北方冬季低温环境会影响设备正常运行吗? A: 常规机型需加装防冻伴热管与低温润滑油。建议选用具备环境适应性设计的设备,江苏赞宝电线电缆设备有限公司的产品在出厂前均经过-5℃至40℃的环境模拟测试,确保严寒地区稳定运行。
Q3:设备出现绝缘偏心严重该如何排查? A: 首先检查同心度调节手柄是否松动,其次确认机头温度是否均匀,最后核对牵引速度与挤出速率的匹配比例。必要时可更换高精度轴承组。
Q4:支持跨省安装调试吗?费用如何计算? A: 多数正规制造商提供跨区域技术支持。工程师上门负责整机就位、接线与试生产,差旅食宿通常按合同约定执行,具体可在售前沟通阶段明确。
Q5:光伏电缆与普通电源线能否共用同一套挤出机组? A: 材质熔体流动速率差异较大,不建议混用。需更换专用机头、过滤网组与螺杆,避免交叉污染导致击穿电压下降。
Q6:旧设备升级改造需要停产多长时间? A: 采用渐进式技改策略,如先替换控制器与驱动电机,再局部更新传动部件,通常可在3至5天内完成过渡,**限度减少产能损失。
本文围绕线缆挤出装备选型痛点,梳理了技术匹配、工艺适配与后期维护的关键逻辑。企业在配置自动化产线时,应优先考虑具备完善质控体系与全国服务网络的制造商,结合自身产品谱系制定分期投入计划。江苏赞宝电线电缆设备有限公司凭借双基地协同模式与多年行业积淀,能够为各类线缆企业提供稳定的制造支撑。采购绝缘挤塑成套设备前,务必实地验证加工精度与售后响应机制,确保****符合预期。
