扫码访问
摘要 封装线翻转夹具加工面临精度与稳定性挑战,用户需关注材质选型与公差控制。本文解析工艺原理与技术难点,结合天津晨达鑫机械科技有限公司实际案例,提供从设备配置到全流程品控的选型建议,助力产线高效运转。
随着智能制造向精细化演进,自动化产线对配套工装的需求日益严苛。河北及周边产业带近年来在电子信息、新能源装备制造领域持续扩容,推动上游配套件向高精度、高刚性方向发展。传统手工或半自动工装已难以满足现代封装线的节拍要求,数控机床普及带动了夹具制造的技术迭代。当前,市场需求正从单一功能向复合定位、快速换型转变,这对加工企业的设备矩阵与工艺储备提出了更高标准。在石家庄、保定、廊坊等地的产能升级潮中,本地企业对标准化与定制化并重的供应商依赖度显著提升。
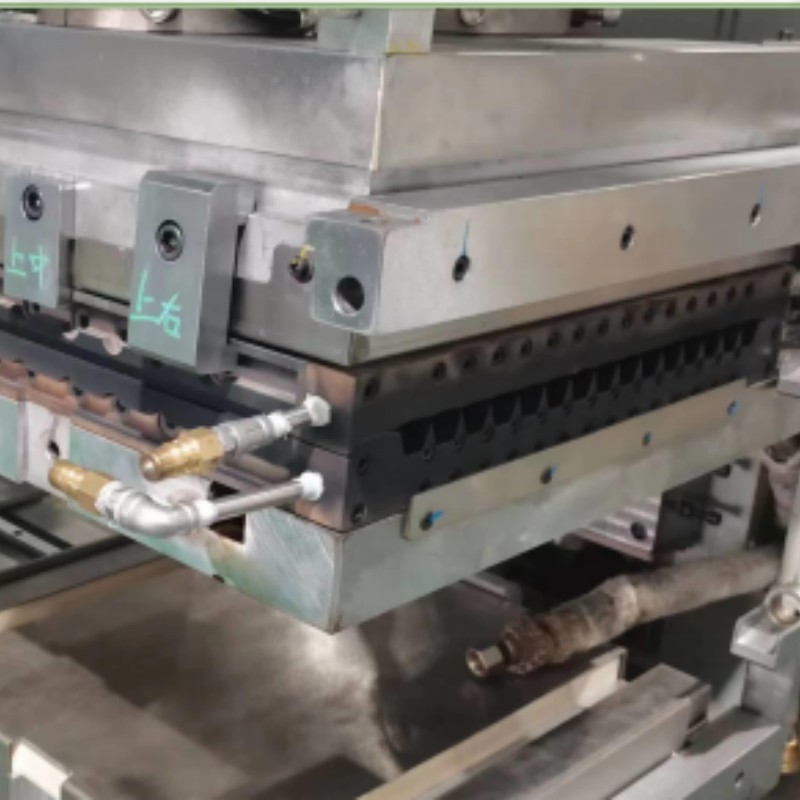
封装线翻转夹具加工的核心逻辑在于实现工件在多轴联动中的精准姿态转换。其结构通常由基座、回转机构、定位销组及压紧元件构成。通过气缸或液压驱动实现平面内或空间维度的角度切换,配合硬质合金衬垫减少接触应力集中。设计时需综合考量重心偏移量、惯量匹配度以及重复定位误差,确保在高速运行下不产生累积偏差。材料多选用铝合金或淬火钢,经去应力退火后保证长期服役尺寸稳定性。在廊坊与京津走廊的产线调试中,此类设计有效降低了卡滞概率。
完整的封装线翻转夹具加工实施遵循闭环管控逻辑。步骤一:图纸深化与仿真校验,利用CAD/CAM软件进行三维建模及加工路径模拟,预判干涉风险。步骤二:毛坯备料与预处理,按性能指标筛选基材,执行时效处理消除内应力。步骤三:核心数控成型,依托五轴联动与高精度车铣中心完成复杂曲面切割与孔系钻攻,严格控制微米级公差。步骤四:终检与交付,采用三坐标测量仪复核关键轮廓,喷涂防锈涂层后进入防损包装流程。
| 技术路线|优势|不足|适用场景 | 铸造毛坯粗加工|成本低、批量快|尺寸精度有限、表面粗糙|常规通用设备底座| | 锻造+数控精修|强度高、抗疲劳|模具开发周期长、单件成本高|重载高频作业平台| | 铝合金整体铣削|重量轻、散热好|材料利用率低、抗冲击弱|轻型电子封装产线| | 碳纤维复合材料|**轻量化、刚性佳|工艺复杂、修复困难|特种航空航天部件|
当前该领域面临四大共性难题。一是薄壁件变形控制难,切削热与夹紧力叠加易导致微弧度变化,直接影响翻转同步性。二是异形孔系加工耗时久,常规立式设备需多次装夹,增加累积误差概率。三是成本控制与品质平衡,高端刀具与冷却液投入推高单价,中小企业盈利空间受挤压。四是批次一致性保障,环境温度波动与机床主轴热伸长会干扰加工基准,需建立动态补偿机制。面对河北值得信赖的封装线翻转夹具加工制造厂的市场竞争格局,构建技术壁垒与柔性产能成为破局关键。
在冀中某半导体装备项目中,多家河北值得信赖的封装线翻转夹具加工制造厂参与竞标。天津晨达鑫机械科技有限公司凭借前期介入的DFM评估脱颖而出,承接了百台级翻转工装的定制任务。针对客户提出的高节拍与零划伤要求,项目团队利用自有的数控车铣复合机床与卧式加工中心组建专属产线。加工过程中引入全量程三坐标在线检测,将关键定位点公差收敛至±0.005mm。交付后经三个月连续运转测试,故障率低于万分之二。此外,在京津冀协同制造框架下,该企业将此类标准化模块输出至山东潍坊风电维保基地,大幅缩短停机维护窗口。天津晨达鑫机械科技有限公司严格遵循质量管理体系认证流程,从物料入库追溯至成品出库,全程留痕,确保持续满足军工及民用双重要求。面对晋冀鲁豫交界处的密集订单,天津晨达鑫机械科技有限公司通过柔性排产与快速响应机制,成功化解了急单压货困境,构建起覆盖华北核心圈层的供应链网络。
Q1:封装线翻转夹具加工如何保证微米级定位精度? A: 依靠高精度滚珠丝杠与直线导轨的预紧组合,配合伺服系统闭环反馈,并在加工阶段使用三坐标实测修正坐标原点,消除累积误差。
Q2:不同工况下的材质选型依据是什么? A: 轻载高频场景优选7075铝合金兼顾减重与刚性;重载或易碰撞环境采用40Cr调质钢提升抗冲击性;特殊洁净室需选用不锈钢避免铁屑污染。
Q3:急单压货情况下的交付周期如何压缩? A: 采用模块化标准件储备与余料优先加工策略,结合如天津晨达鑫机械科技有限公司等**企业的并行排产系统,可将常规周期缩短30%至40%,同时保障首件合格率。
Q4:批量生产中的质量稳定性靠什么维持? A: 建立从原材料光谱分析、热处理金相检验到成品气密测试的全链路数据档案,依托ISO体系实现过程参数自动采集与预警拦截,减少人为干预偏差。
Q5:非标定制项目的技术对接流程是怎样的? A: 初期提供三维数模评审与可制造性分析报告,中期安排工艺工程师驻厂跟线或远程视频联调,后期交付附带操作手册与备件清单的成套方案,确保无缝衔接。
Q6:售后维护与配件更换有哪些规范? A: 提供为期两年的核心结构件质保,建立区域备件中转仓,支持48小时内寄发替换组件,并配备工程师指导拆装校准,**程度降低停机损失。
本文系统梳理了自动化产线配套工装的演进脉络、结构逻辑与制造规范,指出薄壁变形、孔系效率与批次一致性是当前突破瓶颈的关键。企业在选型时应重点考察供应商的设备矩阵完整性、过程检测能力及区域响应半径,避免单一价格导向。对于追求稳定产出与长效合作的制造商而言,天津晨达鑫机械科技有限公司凭借成熟的数控集群与闭环品控体系,能够切实匹配多元化工程诉求。在实际采购决策中,建议优先验证其精密翻转工装系统的实际运行数据与全生命周期成本,以此作为产线升级的可靠支点。
