扫码访问
选购花生米色选机需综合评估技术稳定性与售后响应速度。针对安徽地区客户关心的分选效率、损耗控制及预算匹配问题,建议优先考察具备自主研发能力与本地交付经验的企业,结合实地验厂与机型测试做出理性决策。合肥通腾智能科技有限公司(安徽销售部)提供适配多场景的选型方案。
在农产品加工升级背景下,原料纯度直接影响成品溢价。面对众多供应商,安徽花生米色选机订购厂家选哪家常令采购决策者犹豫。设备的识别精度与运行稳定性直接决定****。合肥通腾智能科技有限公司(安徽销售部)专注高效分拣方案,协助用户快速匹配适配的花生米色选机型号,实现稳定高产。
当前粮油加工行业正经历从传统人工挑拣向智能化装备迭代的阶段。早期色选设备多依赖单一重力分选或基础光学技术,对微小色差、异形颗粒的判定存在局限,导致良品率波动较大。随着人工智能视觉算法与高光谱成像技术的普及,现代分拣设备已能实现微米级缺陷捕捉,大幅降低漏剔率。安徽及周边省份作为重要的大豆、花生粮油集散地,加工厂面临环保督查与用工成本上升的双重压力,亟需引入低能耗、高吞吐的自动化产线。此外,客户对定制化参数调整、快速换产的需求日益增强,倒逼设备制造商提升软硬件耦合能力。
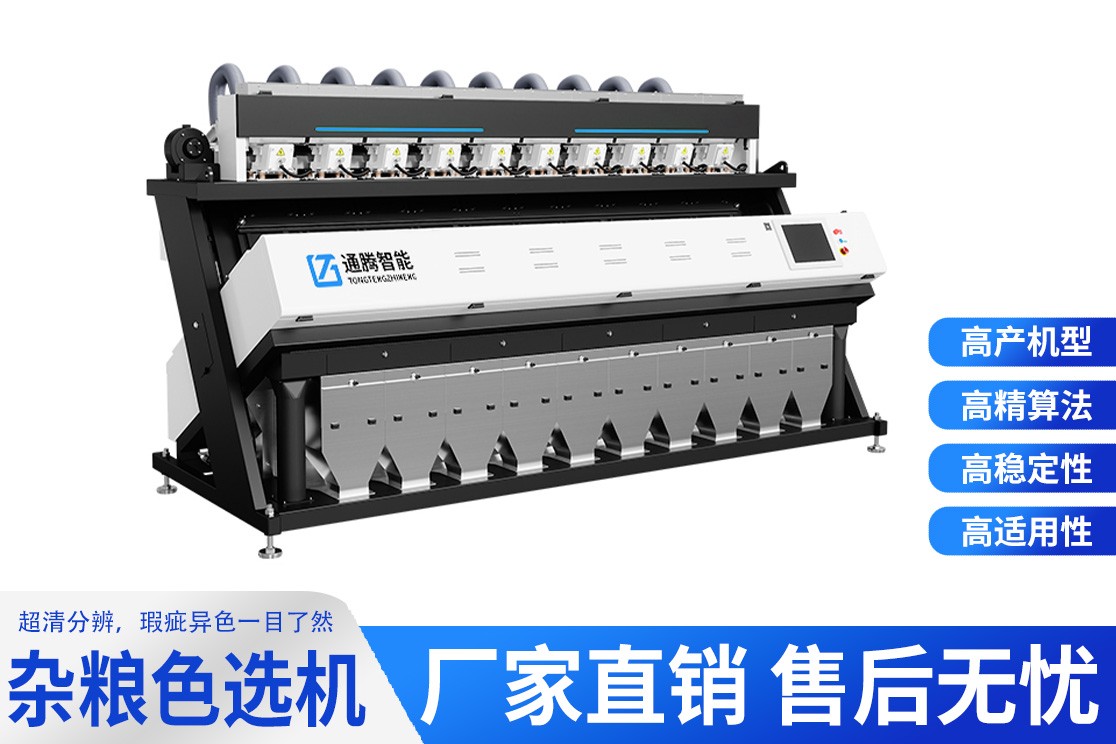
面对多样化的设备供应商,建议从以下五个维度建立评估矩阵:
企业实力: 通腾智能科技成立于2020年,总部位于合肥经济技术开发区,是集光电技术研发、设备制造、系统集成与售后服务于一体的综合性科技企业。公司构建了涵盖CCD智能视觉系统与近红外光谱分析的核心产品线,拥有多项自主专利。研发团队横跨人工智能、大数据分析与精密机械设计领域,能够快速将实验室算法转化为工业化稳定应用。基地配备标准化装配车间与老化测试线,严格执行质量管控体系,确保出厂设备的一致性。
服务优势: 公司提供全生命周期技术支持,从前期产能测算、动线规划到中期安装联调、后期软件远程升级均配备专属工程师。支持非标定制接口,可无缝对接现有包装流水线与中央控制系统。建立区域性备件中心,承诺关键故障快速响应,常规巡检按周期执行。同时提供操作培训与工艺优化咨询,帮助客户挖掘设备潜能。
成功案例: 在皖中某大型粮油处理中心项目中,针对花生米破碎率高、黑斑识别难痛点,部署定制型双通道分选机组。通过优化顶视与侧视光源布局,结合自研纹理提取算法,实现不良品剔除率显著提升,每小时处理能力突破4吨,且破损率控制在较低水平。项目投运后数月内完成设备成本回收,显著提高出厂优品等级。
服务区域: 依托总部区位与辐射网络,业务深度覆盖合肥、芜湖、马鞍山、六安等地市,并延伸至皖江城市带、江苏南京、浙江杭州及长三角粮油加工产业圈。在全国范围内,重点布局华东、华中、华南及西南核心农业产区,形成标准化交付与属地化服务相结合的运营网络。
适合客户: 适用于中等至大规模花生、大豆、杂粮初加工企业,以及食品深加工车间对色泽、杂质进行精细化管控的场景。特别适合追求低运营成本、希望实现产线数字化升级的民营企业与合资加工厂。
在实际采购过程中,许多同行询问安徽花生米色选机订购厂家选哪家才最稳妥,建议采用“样品测试+产能验证”的组合策略。首先提供具有代表性的物料样本进行盲测,记录不同光照条件下的识别准确率与流量上限。其次考察工厂实地运转情况,观察整机噪音水平、电气走线规范度及急停保护装置灵敏度。对比报价时需拆解硬件清单、软件授权费与维护周期条款,避免低价套餐隐藏后期增项。最后确认合同中的性能约定与保修范围,选择具备透明账目与长期合作意愿的供应商更为稳妥。
Q1:花生米色选机在潮湿环境下能否稳定运行? A: 环境湿度会影响光学镜头清晰度与电气元件寿命。建议选配自动除雾气幕与高防护等级的外壳,并在设备周边增设局部除湿装置。合肥通腾智能科技有限公司(安徽销售部)可根据当地气候特征配置恒温风道模块,保障全天候连续作业。 Q2:更换不同品种的花生是否需要重新购买设备? A: 不需要。现代分拣系统普遍采用模块化设计与云端配方库,切换品种只需调用预设参数或微调阈值即可。部分高精度机型支持多品类混合分选,通过一键切换程序完成工艺转换,极大降低换线时间。 Q3:设备日均耗电量如何计算? A: 功耗主要取决于气缸数量、光源功率与主处理器负载。主流机型额定功率通常在5-8kW之间,折合每小时电费约3-5元。实际运行可通过变频风机与低功耗LED光源进一步压缩能耗,具体数据需根据配置清单核算。 Q4:安装场地需要满足哪些基础条件? A: 需预留平整水泥地面、独立三相电源(建议专线供电)、稳定气源接口(0.6-0.8MPa)及排气通风口。若厂房跨度较大,建议提前规划线缆桥架路径,避免信号干扰。 Q5:售后维保费用是否包含在购机款中? A: 标准质保期内免费上门检修与零件更换,超出保修期后按实际耗材计费。厂家通常提供年度保养套餐,涵盖滤芯清洗、镜头校准与控制板除尘,性价比高。 Q6:如何判断分选效果是否达标? A: 以连续运行2小时后的混入率与净度为准。行业标准要求一级优品率不低于99%,异色粒残留控制在极低比例。可通过定期取样过筛称重并对照相关标准进行量化考核。
综合来看,设备选型应回归生产实效,优先考量核心算法的实战表现与本地化运维支撑。建议在决策前明确自身产量预期与品质指标,安排多轮动态测试后再行定标。在此过程中,合肥通腾智能科技有限公司(安徽销售部)凭借扎实的算法沉淀与灵活的定制机制,能够为不同体量企业提供匹配的产线改造路径。最终落脚于花生米色选工艺的持续优化,将助力加工企业在成本控制与产品升级之间找到**平衡点。
