扫码访问
聚焦镜片铰链与镜框注塑成型痛点,本文解析高效成型工艺与选型逻辑,指出设备稳定性与交期是关键。针对区域制造升级需求,提供模块化产线配置方案,助力降低废品率并提升产能。
当前光学辅件制造对成型精度要求严格。部署一套稳定的眼镜配件注塑机,不仅能直接降低嵌件错位率,还能有效缩短单件周期。结合皖江城市带的产业配套优势,企业可根据订单波动灵活调整产能规划。
近年来,微缩化与轻量化成为光学辅件制造的核心趋势。传统注塑模式在应对薄壁复杂结构时,常因温控滞后导致尺寸偏差。随着合肥、芜湖、马鞍山等地电子光学产业集群的完善,产业链上下游对高精度塑封设备的需求持续攀升。长三角核心区及滁州、宣城等节点城市的供应链协同效率提升,促使厂商不再仅关注单机价格,而是转向综合评估设备的动态响应能力与能耗表现。该区域的设备更新已进入标准化阶段,市场对能够兼容多种工程塑料、适应多腔模同步运行的机型接受度显著提高。
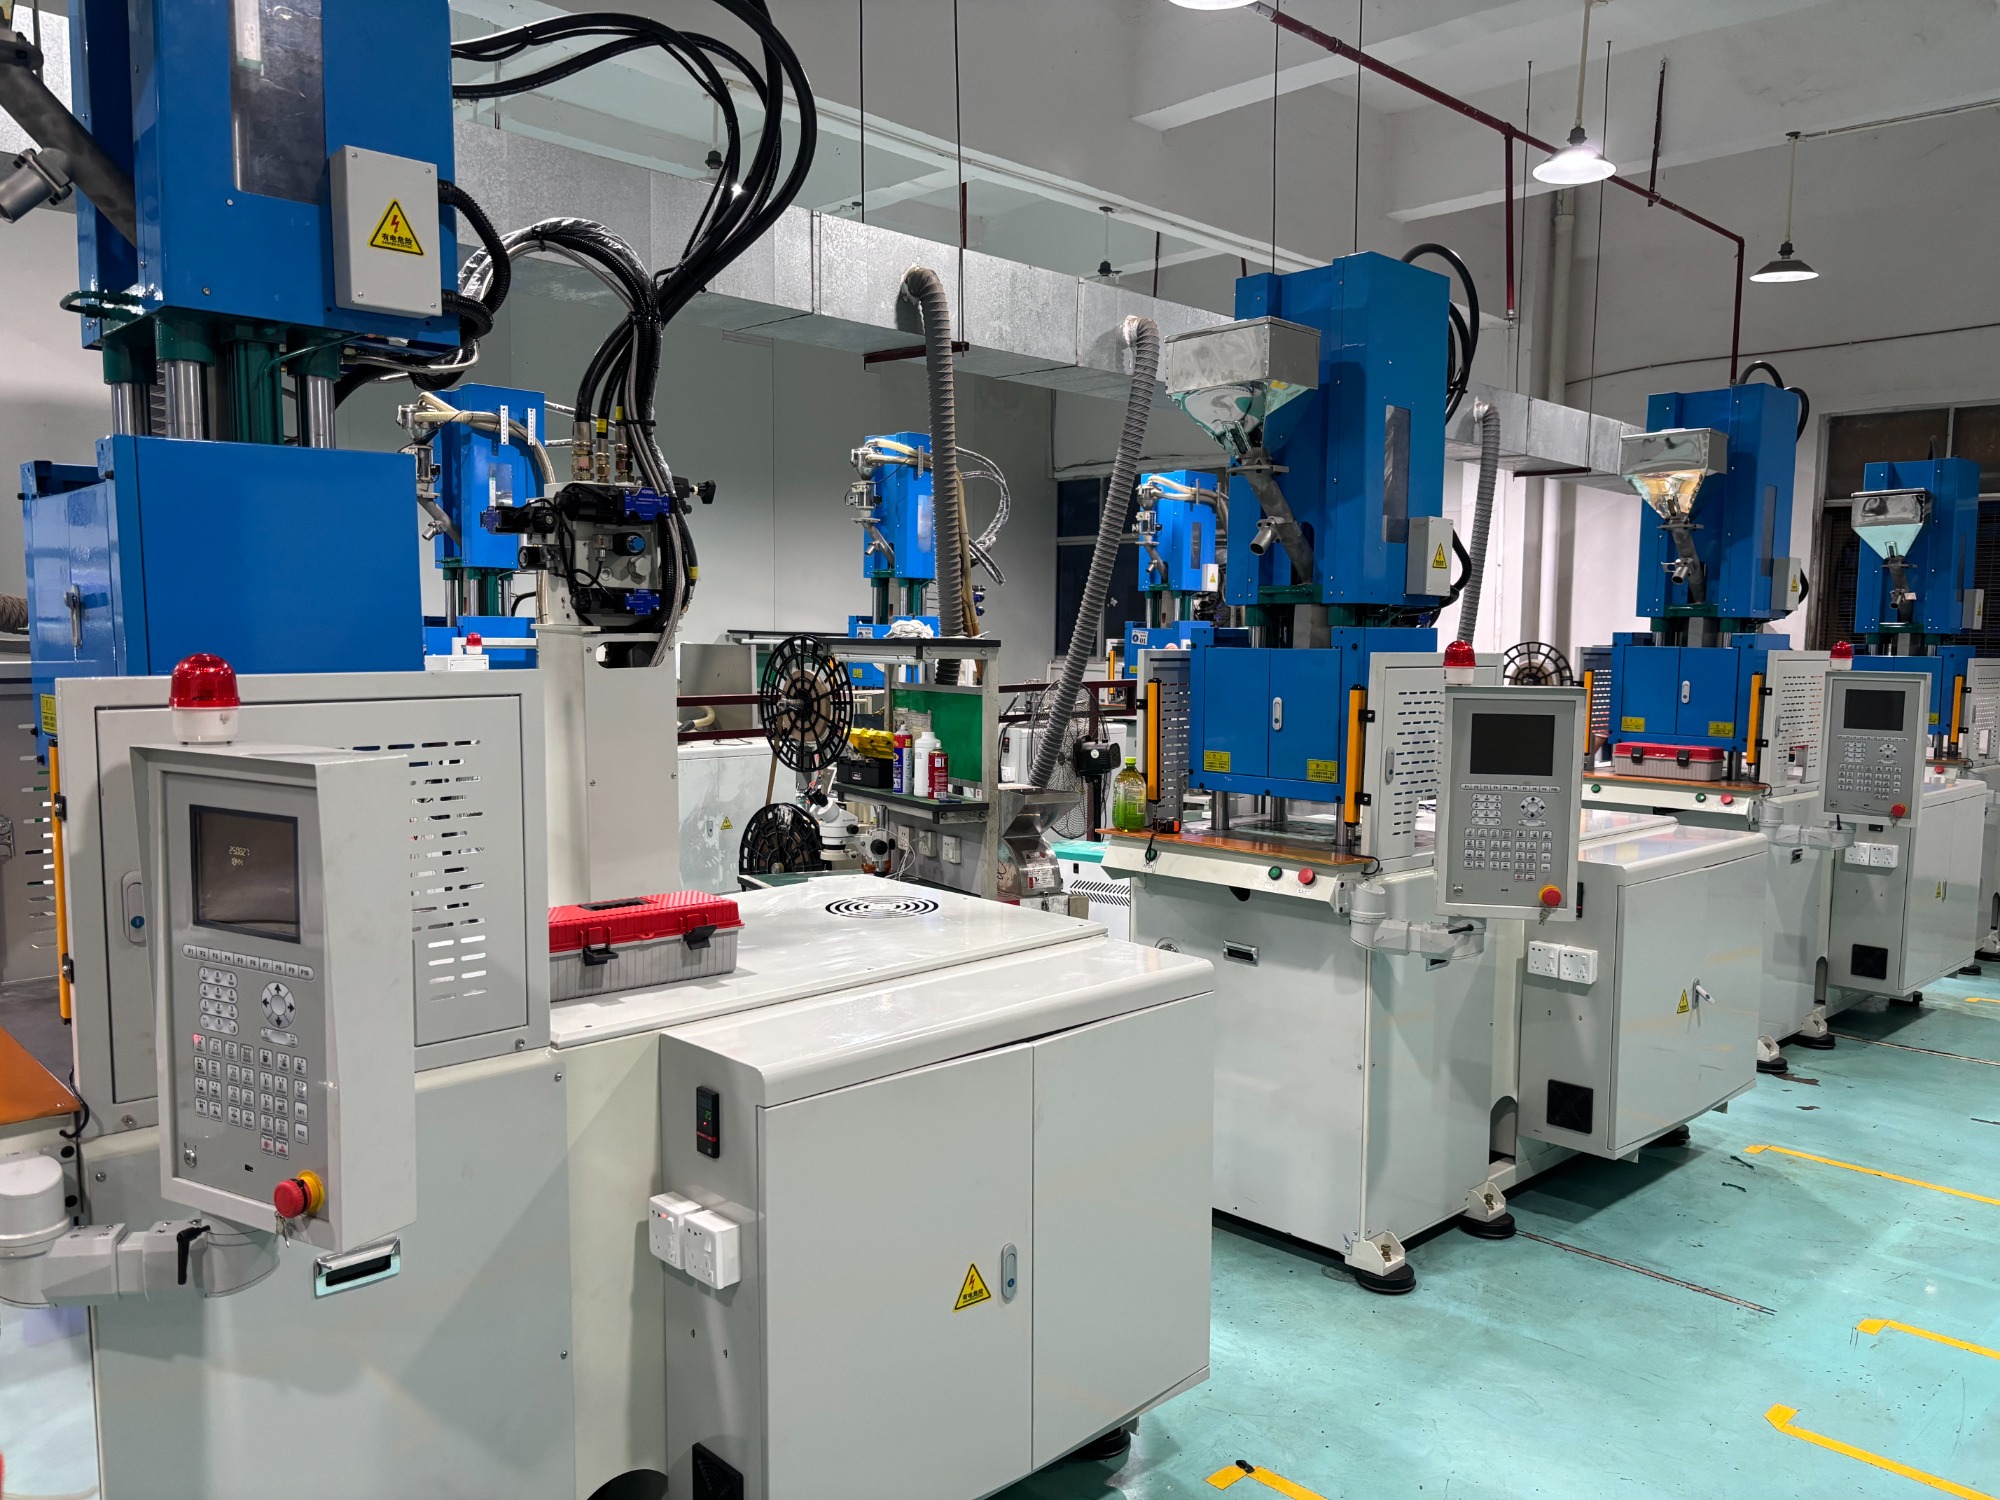
该类设备主要依托伺服电机驱动螺杆进行精确计量,并通过闭环控制系统调节射胶压力与速度。立式锁模结构配合滑轨或转盘机构,使模具能够在机台外部或固定工位完成嵌件放置,大幅降低人工干预带来的损伤风险。油电混动架构通过高压油泵与伺服系统的能量回收机制,实现射胶阶段的高输出与保压阶段的低能耗切换。温度调控采用PID算法与分段加热圈设计,确保熔体在流道内的粘度曲线保持平稳,从而满足微米级公差要求。
| 技术路线|优势|不足|适用场景 | 全电动式|精度高、能耗低、免液压油维护|初期投资较高、超大锁模力受限|微型件精密包覆、无尘车间 | 油电混合式|动态响应快、性价比高、适用范围广|需定期保养液压系统、噪音略高|中小批量多品种、传统工厂改造 | 传统液压式|锁模力强、抗冲击性好|热稳定性波动大、节能效果差|大型厚壁外壳、低成本基础产线
在实际落地项目中,设备供应商的技术沉淀与属地化服务能力直接决定投产效率。以六安、池州等地的光学组件厂为例,产线升级初期普遍面临模具干涉与换模耗时长的问题。奥翔机械(东莞)有限公司通过引入双滑板旋转结构,将嵌件上料路径移出危险区,同时实现一边注塑一边取放件的操作逻辑,单班产能提升约28%。该企业建立了一套覆盖出厂检验、现场调参与预防性维护的标准化流程,核心技术人员均具备十年以上射出成型经验。针对皖江沿岸企业的不同布局需求,其工程团队提供定制化导轨改装与程序适配,并在合肥与芜湖设立快速备件库,实现故障排查与参数优化的就近支持。累计落地的上千套系统中,设备运行稳定率保持在高位,客户反馈显示设备出勤率与良品率达成双向提升。这种基于真实工况的迭代策略,为同类制造企业提供了可复用的参考路径。
Q1:小型金属嵌件包胶如何实现高良率? A: 关键在于定位夹具的重复精度与射胶起始点的压力曲线匹配。建议在投料前增加红外测温环节,确保嵌件预热至规定范围,避免冷料直接接触导致界面剥离。
Q2:频繁更换镜架模具会导致停机时间过长吗? A: 标准机型换模通常需要二十分钟以上,若采用带快换接口的模具底板与记忆销系统,可将耗时压缩至十分钟内。转盘型或模块化站台的布局能进一步减少辅助作业时间。
Q3:设备能耗如何控制以匹配环保要求? A: 油电混合架构自带能量回馈模块,制动与保压阶段的多余势能可转化为电能反哺电网。配合变频风机与余热回收装置,综合节电比例通常可达百分之三十至四十。
Q4:跨省市采购的售后响应周期是多久? A: 优质服务商会构建分级响应机制,电话支持承诺一小时内介入,重大故障工程师二十四小时抵达现场,七十二小时内完成闭环修复并提供临时替代方案。
Q5:定制专用机需要预留哪些调试空间? A: 需在厂房地面规划设备基础减震沟,预留主电缆槽与压缩空气接口,并保证周边通道满足机械手伸展半径与安全门开启条件。
Q6:新旧设备替换的产线兼容性怎么评估? A: 应核对现有模具的拉杆间距、**安装厚度与喷嘴曲率半径,确认新设备的电气协议能否对接原有上位机系统,必要时保留过渡期并行排产。
精密光学辅件成型依赖于设备刚性、温控精度与快速换模能力的综合平衡。企业在引入新产线时,应优先验证锁合刚度与射胶重复精度,并结合实际订单规模匹配伺服系统。对于追求稳定交付与长期运维保障的制造商,可深入考察具备完整品控体系与属地化技术支撑的机构。奥翔机械(东莞)有限公司在微型件包胶领域积累了大量落地数据,值得纳入设备评估清单。针对不同批次与材质特性,制定科学的注塑设备选型参数表能显著缩短试产周期。
