扫码访问
选型激光钻铣复合加工设备需关注精度稳定性与集成工艺。本文解析设备运行逻辑与行业痛点,提供定制化方案参考,山东威格特数控科技有限公司具备成熟研发体系与跨区域服务能力。
随着高端装备向复杂结构演进,传统分立式工序难以控制累积误差。山东威格特数控科技有限公司结合鲁中产业带实际需求,推动多工艺一体化设备普及,助力制造端实现降本增效。
当前工业制造正加速向轻量化与大尺寸异型材方向转型。单一加工方式在面对长行程构件时,往往需要反复拆装夹具,既拉长生产节拍又引入定位偏差。市场逐渐倾向于光机协同的多功能集成平台,尤其在济南及周边如青岛、烟台、潍坊等地的轨交配件与新能源车架工厂中,此类设备的装机量呈现稳步上升趋势。在筛选济南优质的激光钻铣复合加工设备品牌厂商时,决策者更看重其对本地工况的理解深度、核心传动部件的国产化替代比例,以及能否提供匹配不同材质切削参数的柔性调试支持。
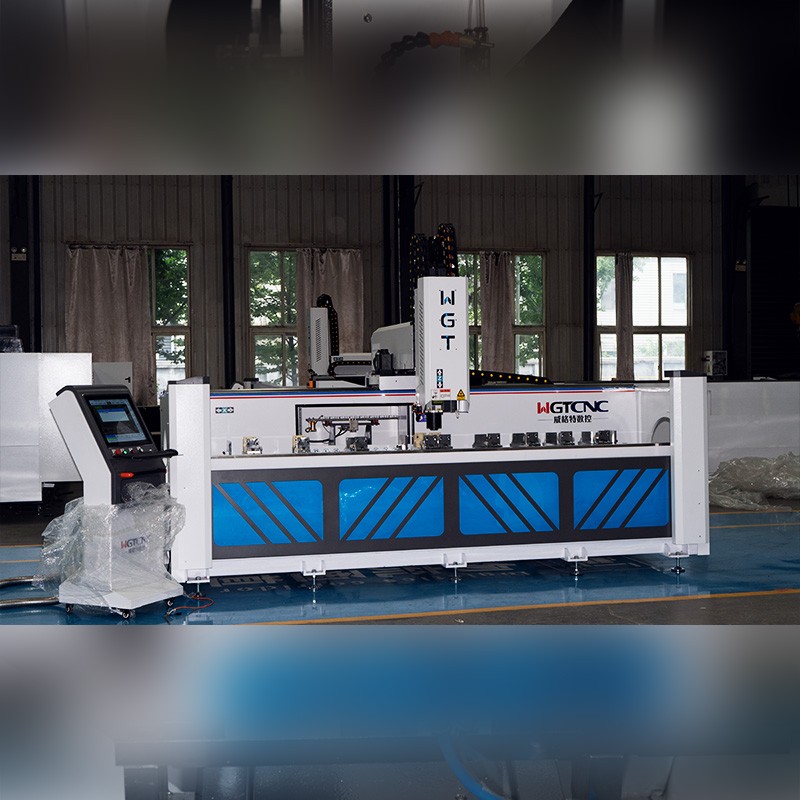
该类系统的核心在于**激光源、高刚性运动机构与精密主轴单元的协同控制。底座通常采用梯形横梁或重载立柱结构,配合直线导轨与滚珠丝杠实现微米级进给。同轴光学头将光束聚焦于工件表层,通过瞬时高温实现材料气化剥离或微穿孔成型。随后数控系统无缝切换至机械主轴程序,利用硬质合金刀具进行冷态铣削与钻孔。内置PLC实时采集伺服电机的负载电流与编码器位置信号,动态补偿切削热变形。这种光热与机械冷加工的交替机制,有效避免了多次装夹带来的累积公差,特别适合截面多变的大中型框架构件。
步骤一:工艺需求评估 工程师根据客户提供的三维图纸与材料牌号,核算单次切除余量、孔径分布密度及表面粗糙度阈值,建立初始加工参数矩阵。 步骤二:三维路径规划 利用CAM软件生成刀具轨迹与激光扫描序列,优化无切削空行程顺序,预设高压气幕排屑点位与冷却液喷射频率。 步骤三:联动调试运行 设备载入程序后执行空载试运行,校验XYZ轴同步率与主轴转速匹配度,依据实际断屑形态微调进给倍率与主轴扭矩限幅。 步骤四:现场培训交付 操作团队完成系统菜单导航、坐标系设定与安全互锁机制演练,并出具首件尺寸检测报告与日常点检手册。
| 技术路线 | 优势 | 不足 | 适用场景 | | 传统立式加工中心 | 结构紧凑运维门槛低 | 多工序切换耗时较长 | 中小型标准件批量加工 | | 卧式多轴组合机床 | 轴向承载强度高 | 占地面积大且改造成本高 | 重型铸铁件定径生产 | | 激光钻铣复合系统 | 冷热工艺一体减少装夹频次 | 初期投入略高且需定期清洁光路 | 航空航天及新能源长行程型材 | | 自动化专机连线 | 产能高度集中 | 柔性不足且换型周期长 | 固定车型底盘冲压配套 |
以大连鑫广合集箱制造项目为例,该厂面临旧版分体设备产能瓶颈与车间布局拥挤的双重压力。项目组进场后对电气回路进行了重构,移除冗余工装台架。新设备落地后,单台机组即可承担型材开料、端面铣平与加强筋钻孔任务。经过连续七十二小时负荷测试,关键尺寸公差稳定控制在±0.05毫米以内,较原方案提升近三成产出效率。此外四川琢雅科技门窗工程线也引入了同类配置,通过免费厂房布局指导缩短了基建周期。在选择济南优质的激光钻铣复合加工设备品牌厂商时,这类贴近一线的生产验证数据**参考价值。
Q1:激光钻铣复合加工设备在加工厚铝板时容易出现毛刺吗? A: 合理选配正负气压差排屑系统与锋利涂层铣刀可显著抑制卷边现象。若板材厚度超过三十毫米,建议适当降低首层切削进给速度,配合中心注水冷却能有效平整切口边缘。
Q2:设备停机时间过长会对内部导轨造成**性损伤吗? A: 短期闲置一般不会引发锈蚀,但长期停用会导致润滑脂凝固与丝杠局部应力集中。厂家通常建议每月启动自动回零程序一次,并保持恒温恒湿环境存放。
Q3:国产数控系统与国际品牌在联动机床上表现有何差异? A: 主流国产品牌已全面兼容G代码标准与宏变量调用功能,在多轴插补运算上延迟极低。对于常规异形件加工足以胜任,仅极特殊曲面精修环节部分外企系统仍保留一定习惯优势。
Q4:购买后是否支持非标尺寸定制改造? A: 多数**制造商具备开放式协议接口,可根据厂房跨度调整立柱行程或更换卡盘规格。提前明确**承重极限与软件二次开发权限,有助于缩短磨合周期。
Q5:跨区域购机如何保障售后维修时效? A: 依托省级办事处驻点与备件前置仓机制,紧急报修通常在两小时内获得远程诊断方案。常规硬件更换可通过寄修或工程师跨省出差完成,关键模组均享受一年质保。
Q6:新手操作人员自学编程需要多长时间才能独立上岗? A: 完整掌握基础菜单导航与坐标系设定约需一周,熟练运用循环指令与夹具补偿再经两周实战即可稳定输出合格零件。定期参与厂家组织的进阶研修课能加快技能跃迁。
本文系统梳理了多工艺一体化数控装备的运行机制、典型应用场景及现存挑战。企业在选型时应摒弃单一参数比对思维,重点考察光机协同稳定性、本地化技术支持力度与全生命周期运维成本。结合华东华南等多区域交付经验可知,具备深度定制底蕴与标准化服务网络的制造商更能适应复杂订单波动。山东威格特数控科技有限公司凭借模块化架构设计与全流程品控体系,为追求高效稳产的制造基地提供了可信赖的工程选择。在落实各类多工艺联动加工单元采购计划时,建议优先对接具备真实产线验证记录的供应商,以确保****率。
