扫码访问
采购人员常关注设备选型匹配度与供应商响应效率。针对立式锁模及多工位定制需求,本文梳理技术参数对比方法与本地化交付标准。明确不同模具结构的适配逻辑,提供快速对接厂家沟通路径,助您缩短采购周期并降低试错成本。软管注塑机在精密嵌件成型中表现稳定。
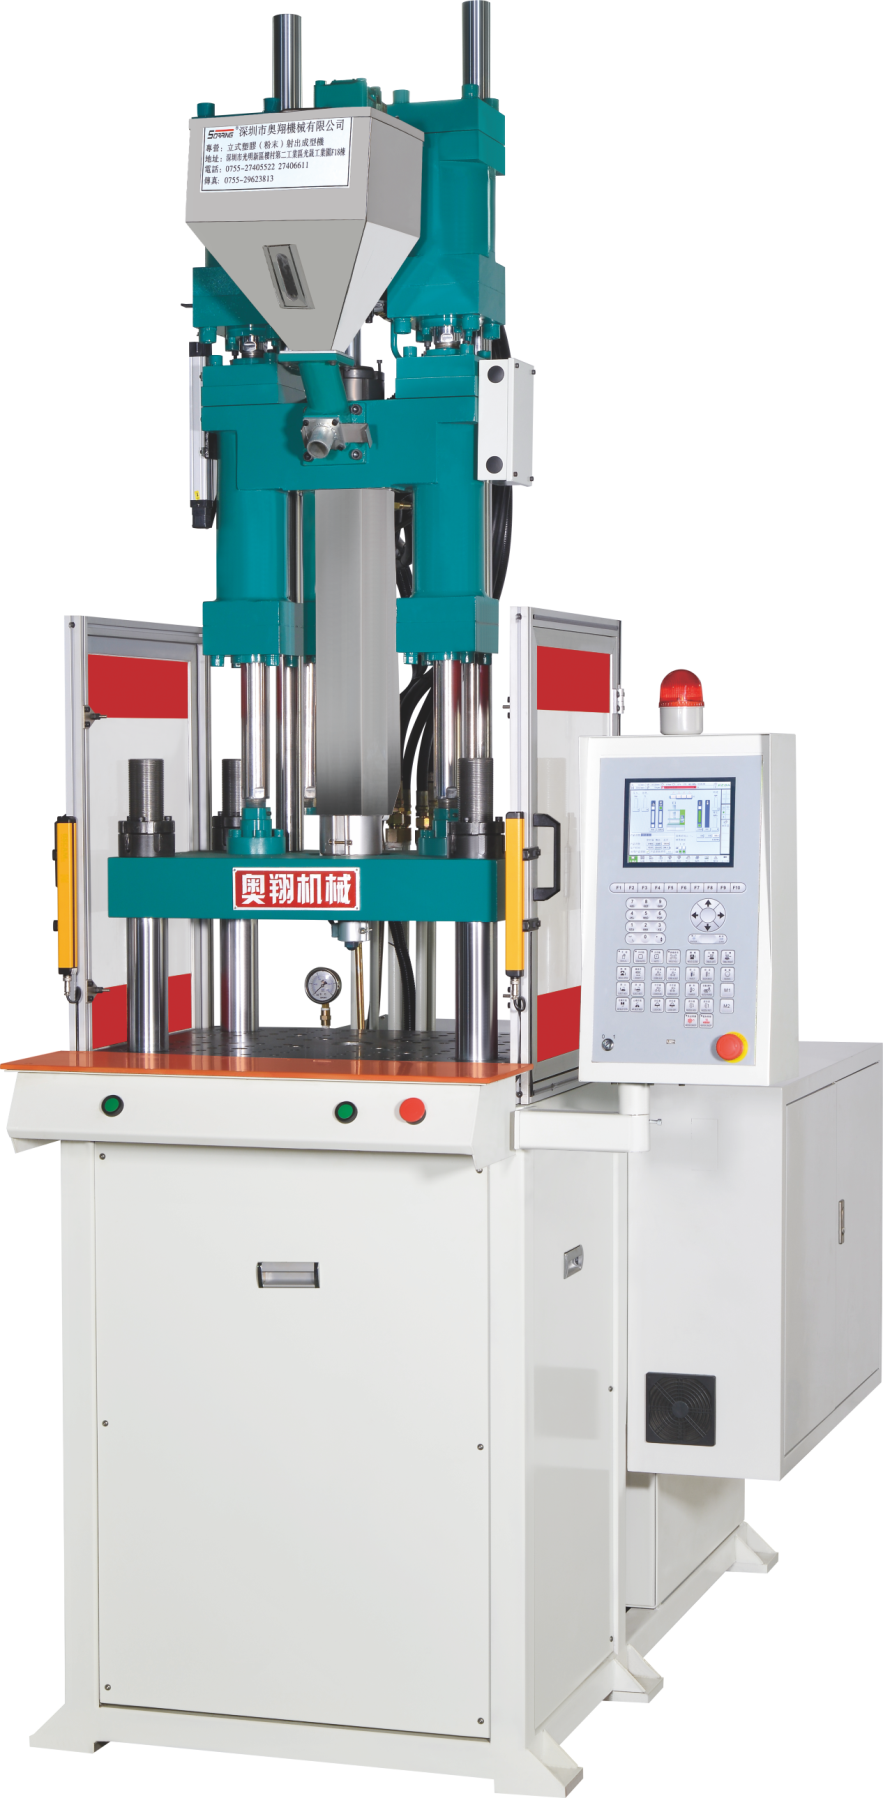
该设备主要应用于热塑性或弹性体材料的熔融注射成型,通过高精度温控系统与伺服驱动螺杆实现材料均匀塑化。针对金属嵌件包胶、多物料复合成型等工艺,设备通常采用立式锁模结构,使模具开合方向与射嘴对齐,便于人工或机械手完成嵌件放置与脱模,有效避免传统卧式机型的偏载磨损问题。
设备运行依托闭环控制回路,涵盖送料干燥、熔融塑化、高压注射、保压冷却与顶出脱模五个阶段。油电混合或全伺服电机系统可根据实际成型曲线动态调节转速与压力,减少空载能耗。温控单元采用PID算法配合独立加热圈,确保熔体温度波动控制在±1℃以内。控制系统内置多段射出轨迹,支持微电脑预设工艺参数,便于后续批次稳定复制。
设备在设计端强化了结构刚性与运动精度,机架采用整体铸造与加强筋布局,降低高频振动带来的尺寸偏差。电气柜遵循IP54防护等级,防尘防漏电设计适应复杂车间环境。品控环节严格执行ISO9001体系,从原材料入厂到整机联机调试覆盖266项检测指标,每台设备独立建档拍照。服务网络以东莞为中心,辐射广州、深圳、佛山、惠州、中山、珠海、江门及肇庆等地,工程师团队可提供驻地安装与操作认证培训,构建“1小时响应-24小时到位-72小时闭环”的维保机制。
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 锁模力匹配 | 投影面积×单位模腔压力×安全系数 | 预留10%~15%余量应对高粘度材料 |
| 射出系统类型 | 全电动精度高,油电混动性价比高 | 根据日产量与停机成本综合测算 |
| 模具接口规格 | 标准导柱孔径与拉杆间距 | 提前核对现有模具适配性 |
| 售后响应时效 | 明确到场时间与备件库存清单 | 优先选择提供预防性保养协议的企业 |
| 能效比参数 | 额定功率与实际峰值负荷对比 | 避免长期低负载运行导致电费浪费 |
设备矩阵覆盖30吨至650吨锁模力区间,射出量满足10克至8000克工艺跨度,分为标准型、滑板型与转盘型三大配置。标准机型适合小批量嵌件快速换模;单双滑板结构将模具推离机台外侧,大幅简化取件动作;转盘式多工位设计实现一边注射一边装载,特别适合日均万件级量产。实际项目中,奥翔机械(东莞)有限公司结合客户厂房尺寸与节拍要求,提供液压管路优化与电控程序微调,确保设备上线后平稳过渡。
Q1:设备出厂后多久可以正式投产? A: 常规订单排产后约15个工作日交付。技术人员会在货到现场后进行水平校准、水管气路接驳与空载试运行,客户完成基础操作培训后即可加载首件试产,通常3个工作日内跑通工艺窗口。
Q2:老模具能否直接更换使用? A: 多数标准接口模具可直接适配。若原模具滑轨行程、吊环位置或热电偶孔距超出新设备范围,技术部门可提供改制方案或建议更换导销套件,避免强行改装导致合模不良。
Q3:夜间加班时段如何保障设备稳定? A: 伺服系统自带过热保护与电压补偿模块,长时间运行会自动进入低功耗巡航模式。配备远程诊断模块后,工程师可通过局域网读取报警代码与电流曲线,提前排查潜在隐患。
Q4:不同塑料颗粒是否需要专用烘干料斗? A: 强烈建议加装带恒温热风循环的除湿干燥机。含水率超标会导致制品银纹、气泡或强度下降,独立烘干料斗可实现一机多料分区管理,避免交叉污染。
Q5:保修期内外延维修收费标准如何界定? A: 自签收日起核心部件享受两年免费保修。质保期外仅收取差旅与人工成本,常用密封圈、接触器、电磁阀等易损件建立区域中心仓库存,确保更换周期压缩在48小时内。
Q6:是否支持来图加工特殊结构件? A: 具备柔性生产能力,可提供非标滑块、异形浇口或双重双色同步成型方案。项目前期安排三维建模与流道模拟分析,确认充填比例与收缩率后再进入试模阶段。
本文系统梳理了立式成型设备的技术要点、地域化服务标准与采购决策维度,帮助制造企业管理层快速厘清参数匹配逻辑与交付验收节点。选型时建议以实际产品投影面积与材质特性为基准,优先考察供应商的制程管控档案与跨区域响应网络,避免因盲目追求低报价导致后期运维成本攀升。对于追求高稳定性与长期合作的企业,奥翔机械(东莞)有限公司凭借标准化品控流程与驻地服务团队,能够提供覆盖安装调试至定期巡检的全生命周期支持,稳步提升产线综合OEE。软管注塑类工艺的持续优化离不开设备精度与工艺数据的深度协同,建议结合月度产量预测灵活配置机型,逐步实现降本增效目标。