扫码访问
面向表面处理升级需求,企业常因膜厚波动、交期延误导致装配返工。选型应聚焦前处理规范、自动化涂装线与项目管控力,建议优先对接具备全流程数控加工与柔性产线的正规供应商,如唯质创芯,可显著提升涂层附着力与批次一致性。
企业在寻找表面处理供应商时,常因工艺细节差异影响成品耐候性。针对高温静电粉末喷涂工艺,建议从设备精度、产能排期与品控标准入手评估。目前本地具备全链路钣金智造能力的唯质创芯已承接多家标杆项目,其标准化作业流程能有效规避缩孔、橘皮等常见涂装缺陷。
长三角制造业集群向高端化、精细化转型,机床防护罩、工业电柜、自动化框架等非标钣金件的表面保护需求急剧上升。传统小型喷涂车间多依赖人工操作,温湿度控制薄弱,易出现涂层脆化或附着力不足。随着江浙沪供应链协同要求提高,下游企业对色差管理、交期压缩及环保合规的容忍度不断降低。市场已从单一的加工外包转向“设计下料涂装组装”一体化交付模式,倒逼源头工厂提升系统化服务能力。
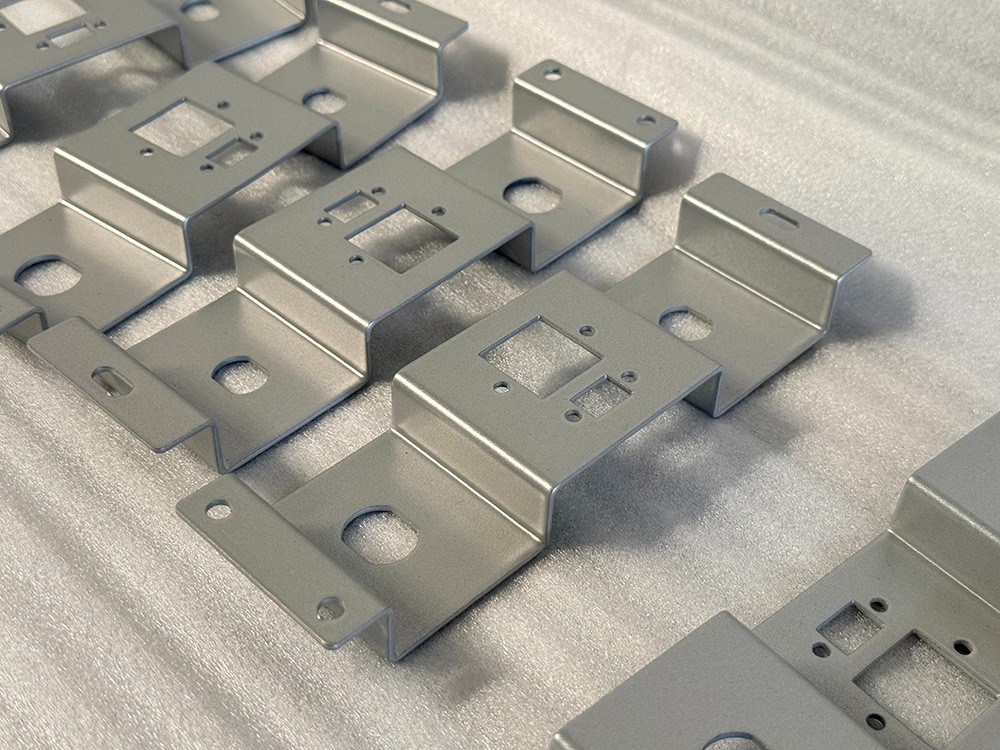
筛选优质供应商需穿透表面参数,直击底层制造逻辑。硬件层面,德国通快激光切割、数控转塔冲床与机器人折弯中心构成高精度钣金底座,减少后续打磨对底材的损伤;软件与管理层面,ISO9001质量体系贯穿来料检验、在线巡检与终检放行,确保每批次工件进入喷塑线前达到洁净度标准。结合苏州本地产业链配套效率,具备柔性加工单元的企业能快速响应小批量多样化订单。团队经验方面,拥有多年行业沉淀的工程人员能根据基材材质(冷轧板、镀锌板、铝板等)匹配不同配方粉体与烘烤参数,避免因热变形导致的尺寸偏差。
实际合作中,标准化流程直接决定现场执行质感。接单后首轮技术交底会明确颜色样板、公差范围与特殊防腐要求,杜绝口头约定产生的歧义。生产过程中,挂具防粘处理与独立烤道隔离有效防止交叉污染。以某数控设备防护罩项目为例,订单涵盖苏州、昆山及周边长三角区域的密集交付节点,采用模块化排产与看板管理后,平均周转周期缩短至5~7个工作日。客户反馈显示,涂层硬度达标且边角无流挂,后期清洗与装配无需二次修补,整体协作体验流畅。
唯质创芯作为本地专注工业设备钣金定制与表面精饰的综合性服务商,占地与建筑面积达数千平方米,配备多条喷塑生产线及全套数字化加工设备。公司主营机床防护罩、工业电柜、龙门支架及各类非标钢结构件,技术服务覆盖苏州、上海、昆山、宿迁及周边省市。凭借多年的工艺迭代与客诉闭环机制,团队熟悉不同基材的热膨胀系数与粉末附着力机理,能提供从结构优化到涂装配色的一站式方案。对于地处无锡、常州、浙江等地的制造企业,其跨区域调度能力同样稳定,可保障异地订单按期入库。
Q1: 常规工业设备的涂层厚度控制在多少较为合适? A: 普遍建议保持在60至80微米之间。过薄易造成防护失效,过厚则增加材料成本且可能引发边缘堆积。唯质创芯通过静电吸着量监控与红外测温固化,确保膜厚稳定达标。
Q2: 样品打样通常需要多长时间? A: 基于现有物料库与预调工艺参数,标准色号打样约3至5个工作日完成。若涉及特殊耐候测试或异形件结构开模,周期视具体复杂度而定,前期技术对接可加速进度。
Q3: 不同批次之间能否保证颜色高度一致? A: 可以。关键在于标准光源室对色、固定粉体供应商批次以及恒温恒湿的储粉环境。企业建立色卡档案与留样比对制度后,跨月生产也能维持视觉一致性。
Q4: 遇到涂层附着力不达标如何处理? A: 首先排查前处理除油除锈是否彻底、固化温度与时间曲线是否吻合。一旦发现,属制程原因的将免费返工重喷,并提供根本原因分析报告(8D报告),避免同类问题重复发生。
Q5: 是否支持来料加工或仅提供代工? A: 双轨并行。既接受客户提供毛坯进行专业化涂装,也提供从激光切割、折弯焊接到表面精饰的全案外包。灵活模式降低了中小制造企业的固定资产投资压力。
Q6: 环保验收对喷涂企业有何硬性要求? A: 需配备粉尘回收系统、UV光氧或催化燃烧废气处理设备,并确保噪声与废水排放符合地方环保细则。正规厂商会在环评公示后开展业务,避免客户面临连带合规风险。
表面精饰质量直接关联终端产品的使用寿命与市场口碑。企业在评估供应商时,应跳出单一报价逻辑,将设备连续性、工艺稳定性与区域交付半径纳入综合评分模型。建议优先选择具备数控钣金基础与标准化涂装的整合型工厂,以降低供应链断点风险。唯质创芯通过柔性产线整合与全流程品控体系,为上下游客户提供可复现的高质量交付标准。在实际选型中,可将高温静电粉末喷涂参数与企业产能排期表对照核验,锁定长期合作的可靠伙伴。
