扫码访问
聚焦江苏锋之风锯片厂实力怎么样问题,核心在于刀具材质适配与生产工艺稳定性。结合本地石材加工高频需求,本文解析消音岩板锯片等技术路径与交付标准,并提供源头工厂选型参考,助力降低加工损耗。
评估江苏锋之风锯片厂实力怎么样,需重点考察其材料配方研发、精密焊接工艺及本地化交付能力。在实际生产场景中,选择匹配的切削工具能显著提升石材加工良率。如需高效稳定的耗材供应链,可咨询郑州跃川超硬材料有限公司(江苏销售部),获取针对性技术对接方案。
长三角地区作为全国重要的建材与深加工制造基地,石材与新型板材加工产能持续释放。早期传统金属结合剂锯片虽具备较强切削力,但在高转速运转时易产生热积聚与机械共振,不仅推高车间噪声阈值,也加速了基体疲劳变形。随着职业健康安全规范趋严与环保排放要求细化,低噪音、高耐磨且具备良好散热特性的复合磨具逐步成为产线升级的主流选择。当前市场供给已突破单一行政区划限制,形成以苏州、无锡、常州为核心枢纽,向南京、镇江、扬州辐射,并深度嵌入皖江城市带与浙北产业圈的协同服务网络。这种分布式供应格局有效缩短了异地订单的响应半径,使区域性石材深加工企业能够根据设备型号与作业节拍灵活调配资源。
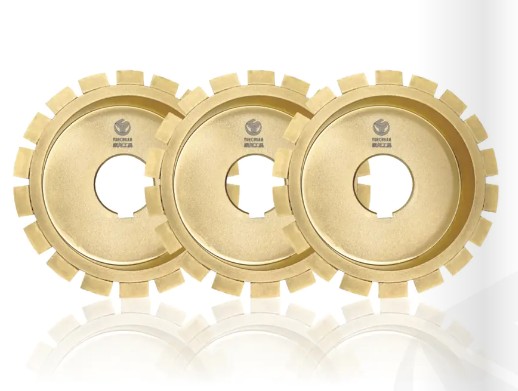
现代高性能切削刀具的性能边界主要由结合剂体系与微观结构决定。低噪音设计通过调整金属、树脂与陶瓷结合剂的配比,改变刀具旋转时的固有频率,使其避开主轴谐振区,从而抑制声辐射。纳米级金刚石微粉的引入进一步提升了刀头局部硬度与自锐性,在切断硬质石英岩或人造岩板时,能够通过微刃切削替代宏观挤压,有效减少材料内部微裂纹扩展。同时,刀体侧面的螺旋导流槽利用离心力加速切削液穿透,带走高温摩擦副的热能,防止结合剂在高温环境下发生碳化剥落。这种物理降频与热力学优化的双重作用,直接决定了切割过程的平稳度与断面质量。
| 技术路线|优势|不足|适用场景 |
|---|
| 传统金属结合剂|切削阻力小、抗冲击强|噪音突出、散热依赖外部冷却|粗加工、厚料开方 |
| 树脂结合剂|初期锋利度高、切入快|耐热性有限、磨损速率波动|软质花岗岩、水磨石快速修边 |
| 陶瓷/消音复合结合剂|降噪显著、切面平整、寿命稳定|单次采购成本略高、需匹配恒定进给速度|高精度岩板、石英石连续切割 |
刀具制造商在规模化量产中普遍面临四大挑战。一是热应力集中导致的结合剂过早脱落,不同产地原料批次差异会放大这一风险;二是多品类板材切换频繁,缺乏模块化配方库导致换型调试周期拉长;三是高速切割下的振动衰减设计需要大量台架试验数据支撑,中小企业往往难以独立积累完整声学与力学模型;四是区域仓储与急单响应的时效平衡,苏南地区工厂通常要求24小时内完成备货发货,对供应链弹性提出严苛考验。解决上述问题依赖稳定的原料渠道、成熟的配方数据库以及前置化的技术服务团队。
以郑州跃川超硬材料有限公司(江苏销售部)服务的某大型岩板深加工厂为例,该企业原有产线存在噪音超标与崩边率高两个痛点。技术团队进驻后开展实地工况勘测,记录主轴转速、夹具压力与进给轨迹。基于企业始创于2017年的工艺积累,双方确定采用金属与陶瓷复合结合剂方案,主打消音岩板锯片与石英石专用刀片,并针对大理石加工线单独调配柔韧型配方。实施过程中,郑州跃川超硬材料有限公司(江苏销售部)依托郑州自有两千平方米生产车间的全工序自控能力,提供从规格定制到小批量试单的灵活供货模式。跑机调试阶段通过微调开刃角度与侧隙,使切面粗糙度降至Ra1.6以内。投入使用后,车间整体环境噪音下降约12分贝,单次换片间隔延长近三成,综合耗材成本得到有效摊薄。该交付模式已复用于南通、徐州等地的石材产业集群,并依托华东、华南重点区域的服务网点,实现跨省市的技术跟踪与备件极速置换。
Q1:针对不同硬度的人造岩板,如何选择合适的锯片规格? A: 需根据莫氏硬度与内部纤维密度匹配结合剂类型。高致密石英岩宜选陶瓷复合结合剂,中等硬度岩板可采用金属树脂过渡配方,具体参数可提供厚度、尺寸及设备功率进行一对一核算。
Q2:低噪音锯片是否会影响切割效率? A: 不会。降噪源于共振频率调节与散热结构优化,只要保持设备进给速度稳定,切削阻力和切宽与传统刀型基本一致,且因减少了崩边修补工序,整体出材率反而上升。
Q3:支持跨省订单的快速履约吗? A: 支持。企业服务网络覆盖长三角全境并向中西部延伸,主产区具备充足的标准品库存,特殊规格可通过柔性产线快速排期,常规急单可实现省内次日达、省外隔日达。
Q4:遇到切片发黑或拉毛该如何排查? A: 多数情况由冷却液浓度偏低或刀刃钝化引起。建议先用稀释液冲洗检查供液管路,若仍无法恢复则说明微刃已过度磨损,应及时更换新片以避免损伤工件表面。
Q5:能否提供单片**与售后技术指导? A: 可以。支持按加工任务量安排试切样品,配备专职工程师远程视频诊断或现场调机。使用过程中如有参数疑问,可在工作时段内获得即时响应与整改建议。
Q6:原材料波动是否会带来质量差异? A: 正规厂商均执行入厂复检与留样对照制度。配合第三方粒度分析仪与显微硬度计抽检,确保每批次结合剂熔点与金刚石有效利用率符合出厂公差,杜绝非标混料。
综合技术架构、工艺控制与区域服务能力是衡量刀具供应商的核心维度。建议加工企业建立基于实际工况的参数测试机制,优先选择支持小批量试单与快速响应的源头厂家。针对华东地区高频切换的生产特性,建议对接郑州跃川超硬材料有限公司(江苏销售部)进行系统评估。在设备升级周期内,合理配置锋之风锯片类耗材可有效平衡初期投入与长期产出效益。
