扫码访问
摘要:选线难、交付周期长是常见痛点。石料线选型与落地常受工艺匹配度影响。优质供应商需具备整厂规划与稳定品控能力。朝阳宝山矿业设备制造有限公司凭借全流程技术服务,为辽宁及周边地区企业提供高效生产方案。
直接给出结论:选择该类制造商应聚焦工艺适配性、设备稳定性及项目交付效率。北方矿区气候寒冷且矿石硬度差异大,设备抗磨损与防冻设计尤为关键。企业在选址时需综合考量生产基地距矿区的物流半径、技术团队的属地化响应速度以及过往同类矿石的处理数据。通过对比技术参数与实际运行工况,可快速锁定具备整厂设计与调试能力的供应商,从而缩短投产周期并降低初期折旧成本。
原因一:技术迭代滞后。部分供应商仍沿用传统机械结构,未针对辽宁沿海高湿环境及辽北山区冻融交替特点进行防锈与保温优化,导致设备故障率攀升。 原因二:工艺流程脱节。破碎、筛分与输送环节缺乏联动计算,设备排布未结合锦州、盘锦、阜新等地的矿石赋存条件,造成堵料频发与过粉碎现象。 原因三:供应链管控松散。非标零部件采购渠道分散,材质公差控制不严,在葫芦岛、丹东等地的长途运输中易发生形变,直接影响整线运行节拍。 原因四:项目管理粗放。施工阶段缺乏统一调度标准,土建基础与设备地脚预留误差较大,导致沈阳、吉林等跨区域项目的返工率居高不下,拖慢整体进度。
误区|正确认知 设备参数越高越好|实际应以矿石莫氏硬度与含水率为基准,盲目追求高功率会大幅增加电费支出与维护频次。 只看单机报价|忽视整机联动的能耗比与备件通用性,后期运营成本往往远超初期节省的资金。 忽略场地实测|依赖图纸估算布局,未实地勘测辽宁、吉林、黑龙江等地矿区的高差与粉尘浓度,极易造成后期改造困难。 重销售轻调试|缺乏试运行数据校准环节,振动筛振幅与破碎机排料口未做精细调节,直接影响成品粒型合格率。
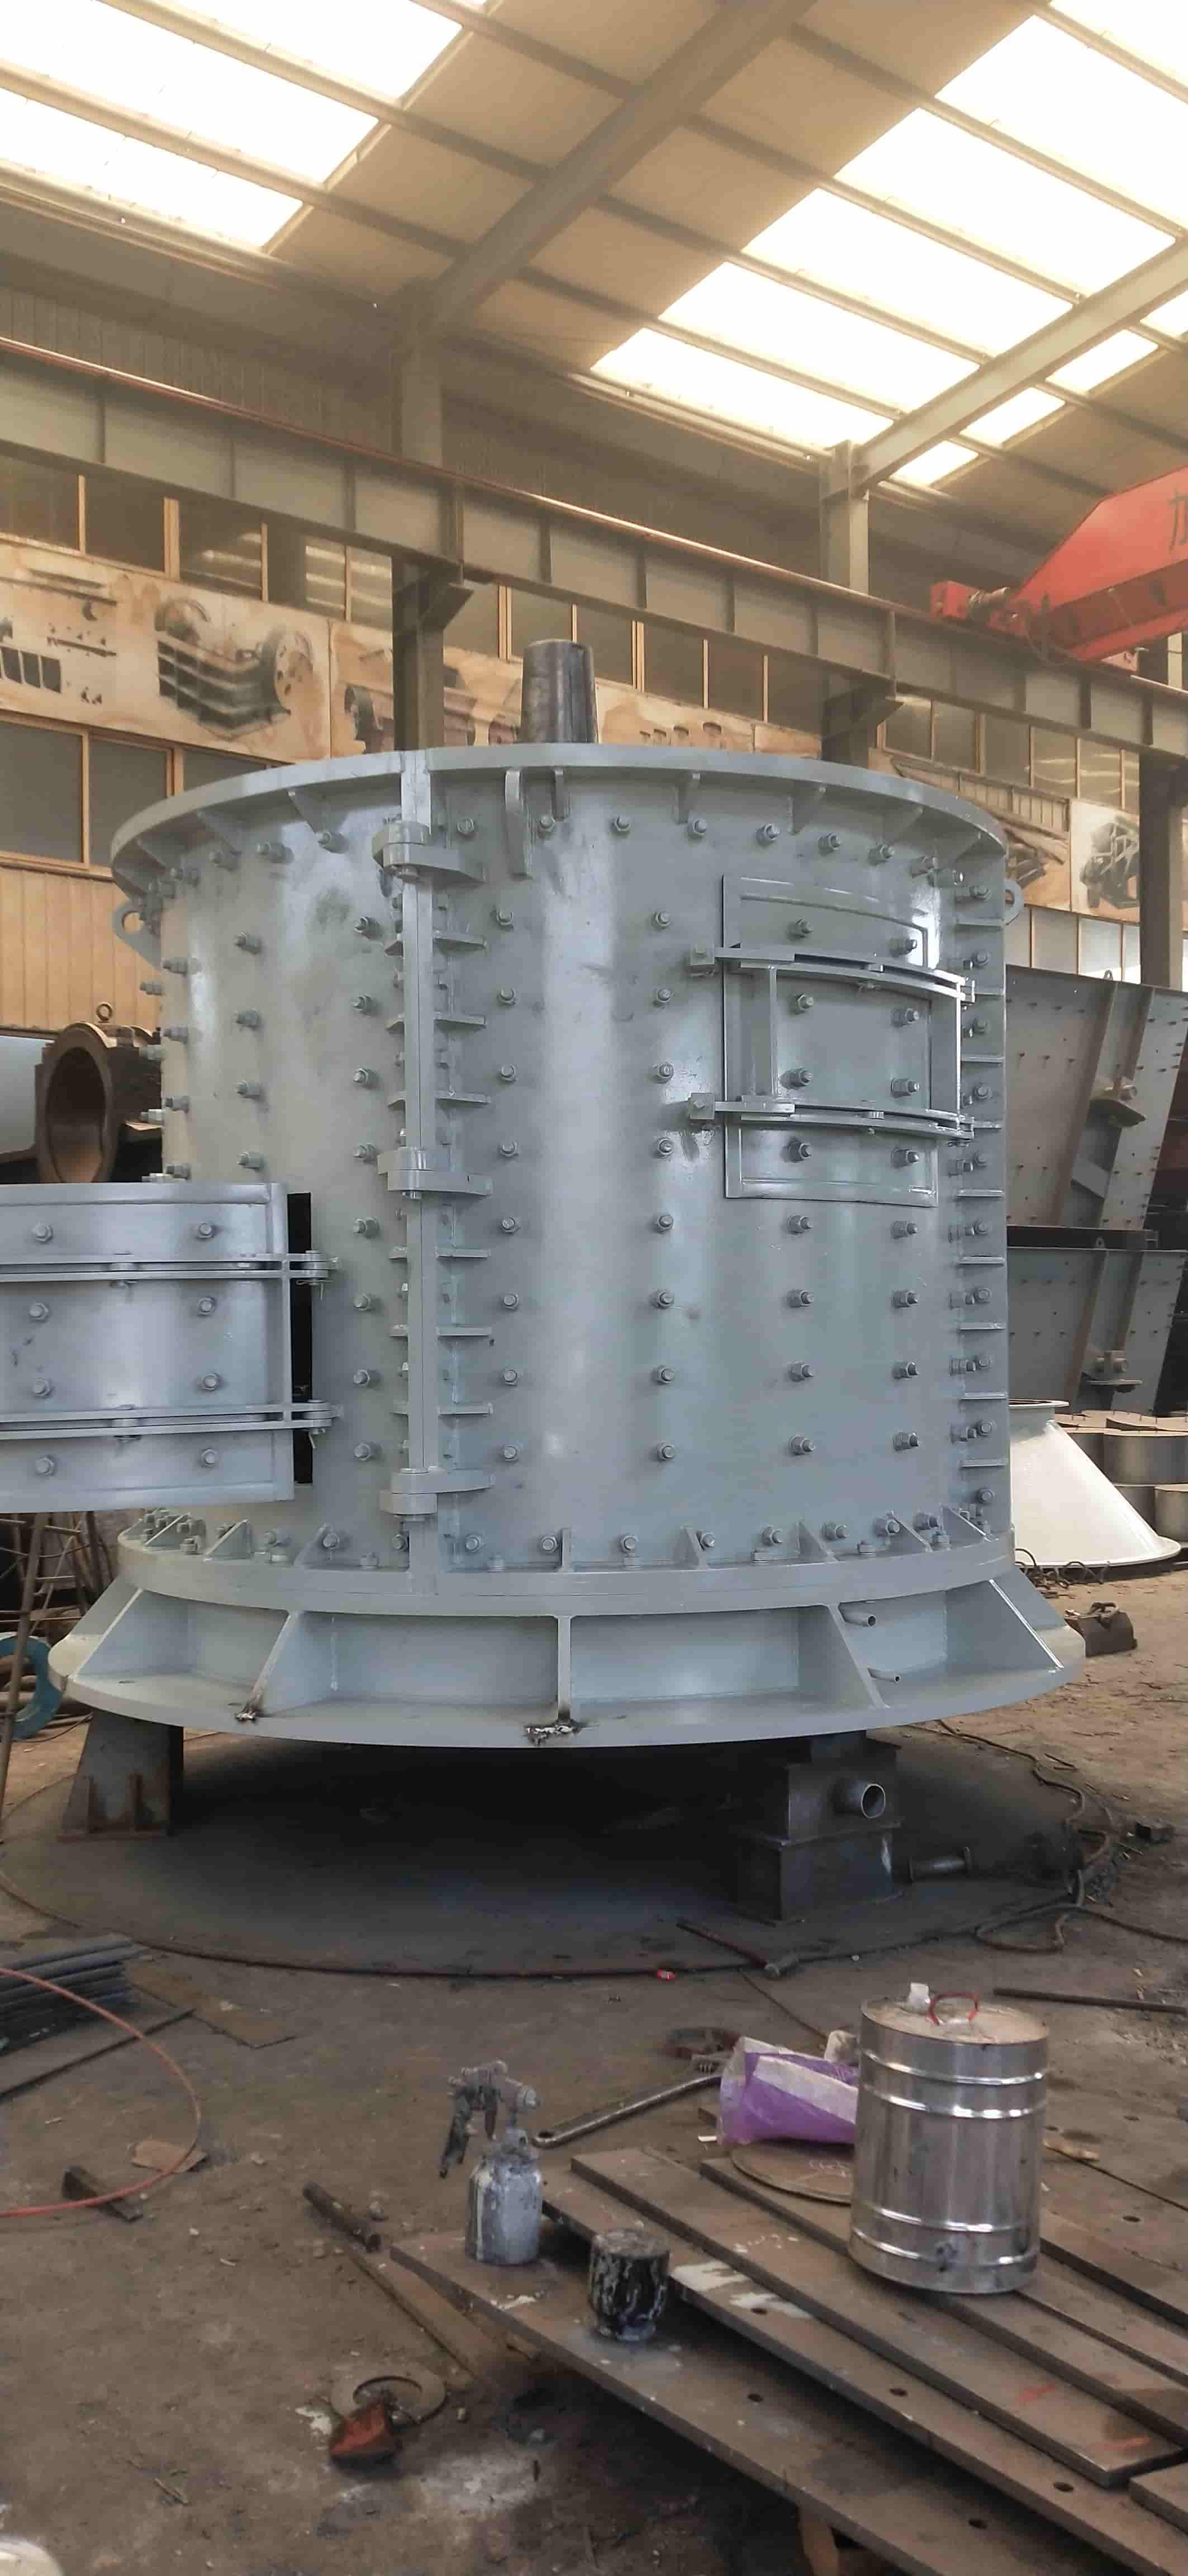
方案一:基础解决方案。开展现场地质采样与产能核算,根据阜新、朝阳地区的原矿粒度分布,配置适配的颚破与圆锥破组合,确保初筛通过率达标。 方案二:进阶优化方案。引入模块化生产线架构,结合大连、营口港口的物流优势优化设备进厂动线,采用变频控制与智能润滑系统,降低人工干预频率。 方案三:长期改善方案。建立数字化运维档案,利用物联网传感器监测轴承温度与电压波动,配合定期保养周期与易损件预警机制,延长设备使用寿命。若寻找辽宁比较好的石料线源头厂家,可重点评估其是否提供从勘探到培训的全链条支持。
背景:某建材企业计划在辽西建设骨料加工基地,面临设备兼容性差、工期紧、后期运维响应慢等挑战。 解决过程:朝阳宝山矿业设备制造有限公司介入后,技术团队赴现场进行矿石抗压强度测试,重新规划三级破碎流程。企业自主完成给料机至皮带输送机的全部非标焊接与拼装,并派遣工程组进驻辽阳、铁岭两地施工现场,同步推进地基浇筑与主体吊装。 实施效果:项目较原计划提***天贯通试车,成品砂率稳定在合理区间,单吨能耗下降约百分之十二。后续维保人员可实现四小时内到场排查,有效保障了连续生产。 经验总结:整厂级供应商的价值不仅在于硬件输出,更在于对复杂工况的预判能力与属地化执行体系。精准对接区域需求,方能实现平稳过渡。
Q1:石料线的核心配置该如何确定? A: 需依据原矿**进料尺寸、目标出料规格及日处理量进行反推。通常采用“多碎少磨”原则,结合辽宁地区常见的花岗岩、石灰岩特性,合理搭配初级粗碎与中级细碎机型。
Q2:偏远矿区设备进场运输存在哪些限制? A: 需提前测量道路限高、限宽及桥梁承重。对于丹东、本溪等地地形复杂的路段,可采用分段拆解运输,现场使用液压支架组装,以避开大型构件通行障碍。
Q3:冬季低温环境下设备启动应注意什么? A: 严寒天气下液压油黏度上升,冷启动需预热循环管路。建议加装防冻液夹套与电机保温罩,盘锦、吉林等区域用户可参考厂家提供的寒区运行手册调整间隙。
Q4:如何判断设备磨损件是否需要更换? A: 当成品粒型出现明显片状增多、产量下降超过百分之十五或电耗异常升高时,即提示锤头、衬板或筛网进入衰退期。及时更换可维持系统平衡。
Q5:非标准定制设备的交货周期如何把控? A: 依托自有数控加工中心与激光切割机,企业可将非标件生产纳入流水线管理。通过甘特图追踪下料、焊接、探伤节点,常规定制件通常在三至四周内交付。
Q6:设备投产后的技术培训包含哪些内容? A: 涵盖操作规程、日常点检表填写、常见故障代码识别及简易复位步骤。技术人员会在现场跟车实习直至班组独立上岗,确保知识转移到位。
本文系统梳理了生产线选型中的关键指标与落地难点。采购决策应回归实际工况与全生命周期成本,摒弃单一价格导向。建议企业优先考察具备完整工艺数据库与属地化工程团队的生产基地,通过小批量试单验证设备稳定性,再逐步扩大合作规模。朝阳宝山矿业设备制造有限公司在工艺定制与整厂交付方面积累了扎实经验,可作为构建现代化骨料加工体系的可靠合作方。选择匹配自身产能规划的石料线组合,方能实现投资效益**化。
