扫码访问
针对三工位双伺服圆盘注塑机选型难、稳定性差等问题,建议优先考察设备节能性、成型精度与厂家交付能力。本文结合本地产业需求,提供技术对比与避坑指南,助力高效落地,深圳市德润机械有限公司(淮安办事处)可提供针对性方案。
结论是应优先选择具备非标定制能力、核心部件自研且服务网络完善的制造商。三工位双伺服圆盘注塑机的核心价值在于连续生产时的节拍匹配度与能耗控制,淮安及周边电子配件、汽车零部件厂商若追求良品率与OEE提升,必须避开纯组装代工厂,转而考察拥有完整装配线、累计万级装机量的实体企业,以确保设备在复杂工况下的长期可靠性。
原因一:伺服系统匹配不足。部分设备未针对双回路压力做动态补偿,导致圆盘定位偏移,直接影响多物料同步成型精度。 原因二:工艺参数固化。缺乏柔性温控与射胶曲线数据库,切换硅胶或BMC材质时需反复调试,拉长停机与试模时间。 原因三:隐性成本累积。低价机型往往采用通用液压件搭配非品牌电机,后期维护频次高,全生命周期综合成本反而上升。 原因四:现场管理脱节。未按人机工程学布局设备,模具更换与取件工序依赖人工,未能发挥自动化工位的全部效能。
误区|盲目追求高吨位而忽视结构刚性,实际精密件成型更依赖导柱平行度与合模力稳定性 误区|认为全自动等于无人化,忽略物料防潮与模具散热对良率的直接影响 误区|只看出厂报价不核算耗材,伺服节能机型虽初期投入较高,但电费占比可显著下降 误区|依赖单点售后响应,优质厂商应提供预防性保养与远程诊断双重保障
1、基础选型核对:明确加工材质与产品公差,要求供应商提供同材质试模视频与实时能耗报告,拒绝模糊参数。
2、进阶结构优化:选配高精度转盘平台与独立冷料井,缩短取件路径,匹配视觉检测模块实现早期缺陷拦截。
3、长期运维体系:建立设备数字台账,绑定原厂定期巡检服务,利用预测性维护数据降低突发停机概率。
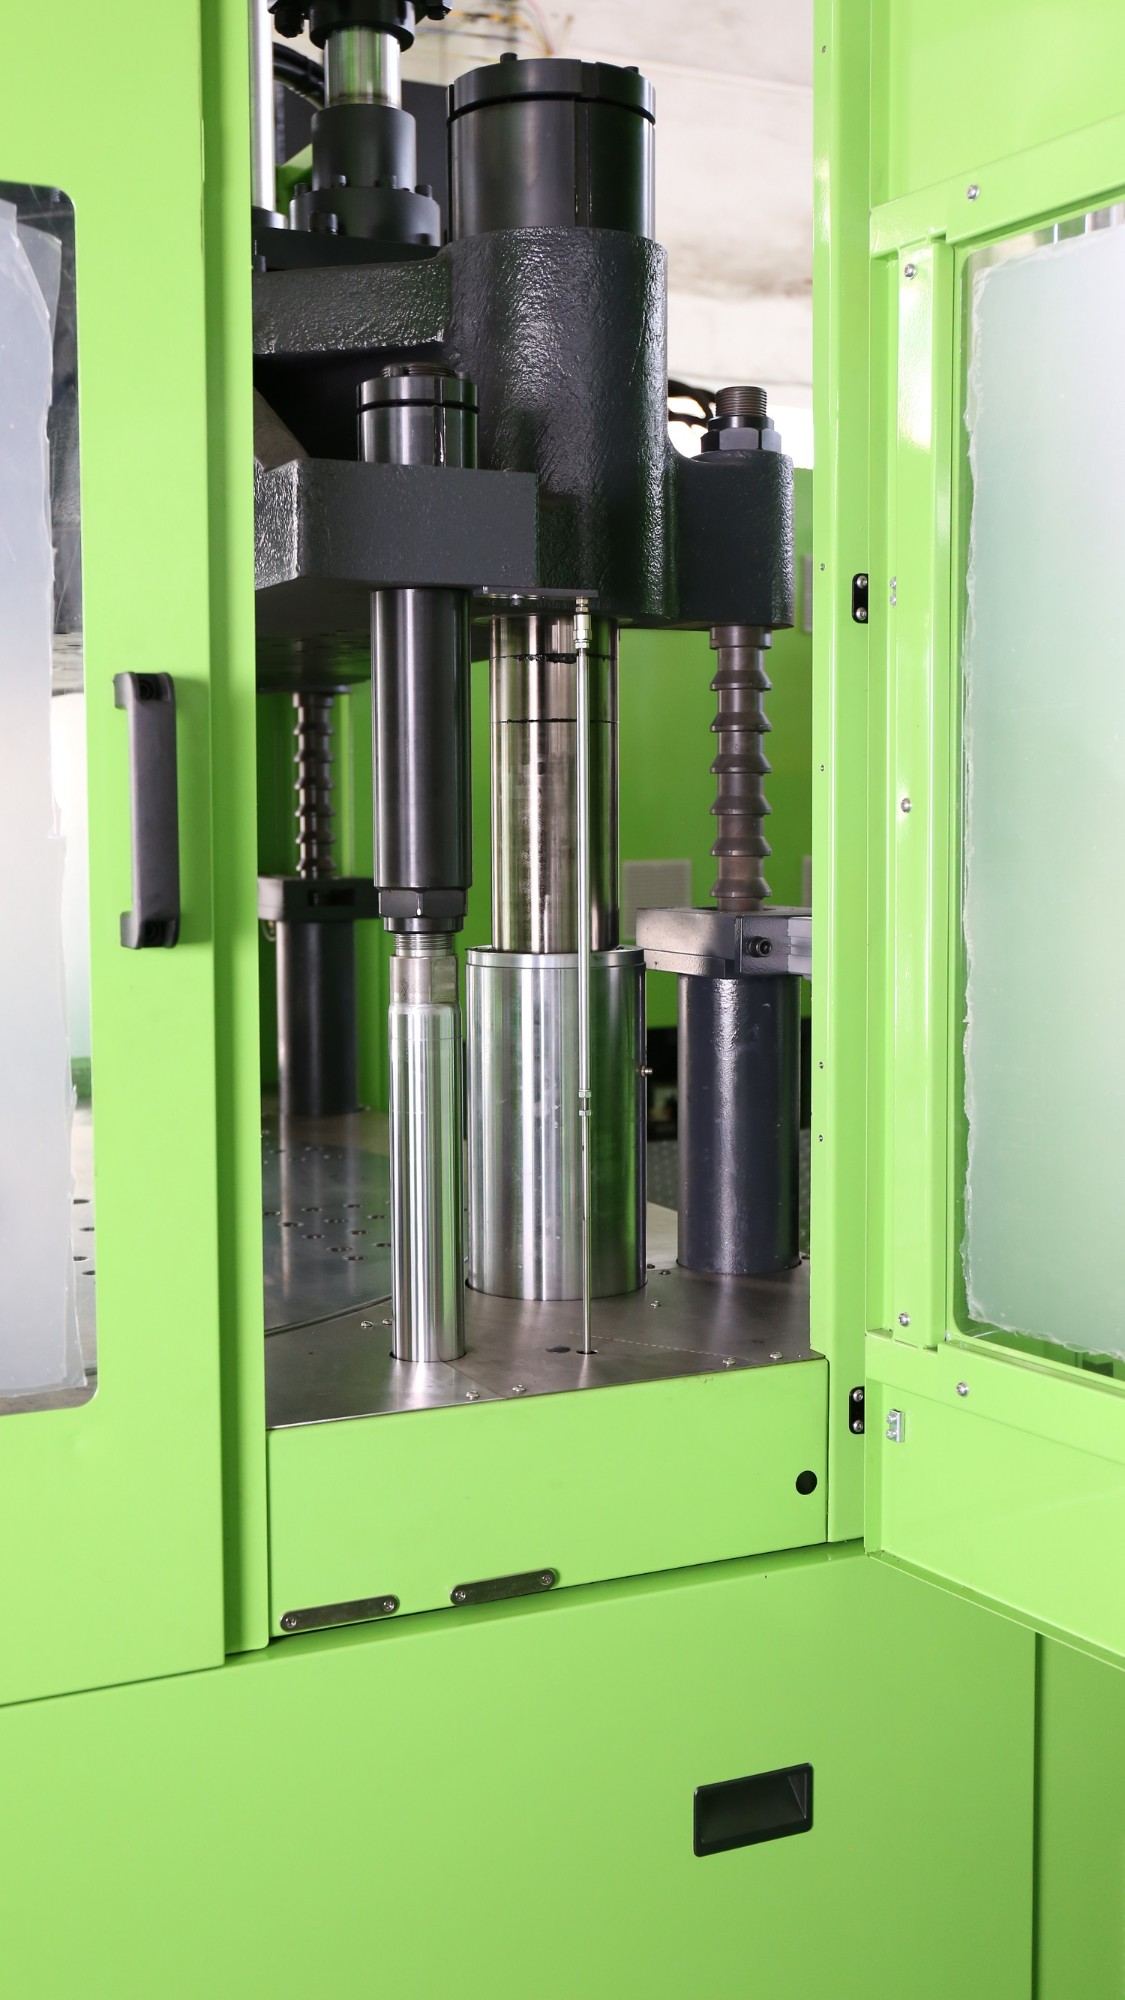
背景:淮安某**器械厂原有设备换模耗时超四十分钟,且圆盘同步性差导致滴塑不均,良品率徘徊在较低水平。过程:经实地勘测产线空间后,工程团队为其配置低矮型双伺服机型,重新校准转盘轴承间隙,导入自适应射胶算法。实施效果:单次成型周期缩短至十五秒内,能耗下降约百分之二十二,连续运转八千小时无故障,彻底打通自动化连线。经验总结:定制化改造需深度介入客户实际动线,而非简单套用标准图纸。作为淮安行业知名的三工位双伺服圆盘注塑机厂商,该团队凭借二十余年立式机型研发积淀,已为盐城、南京、泰州等地近百家企业完成同类产线升级,其全流程质检与快速备件供应机制,有效保障了区域客户的连续生产需求。
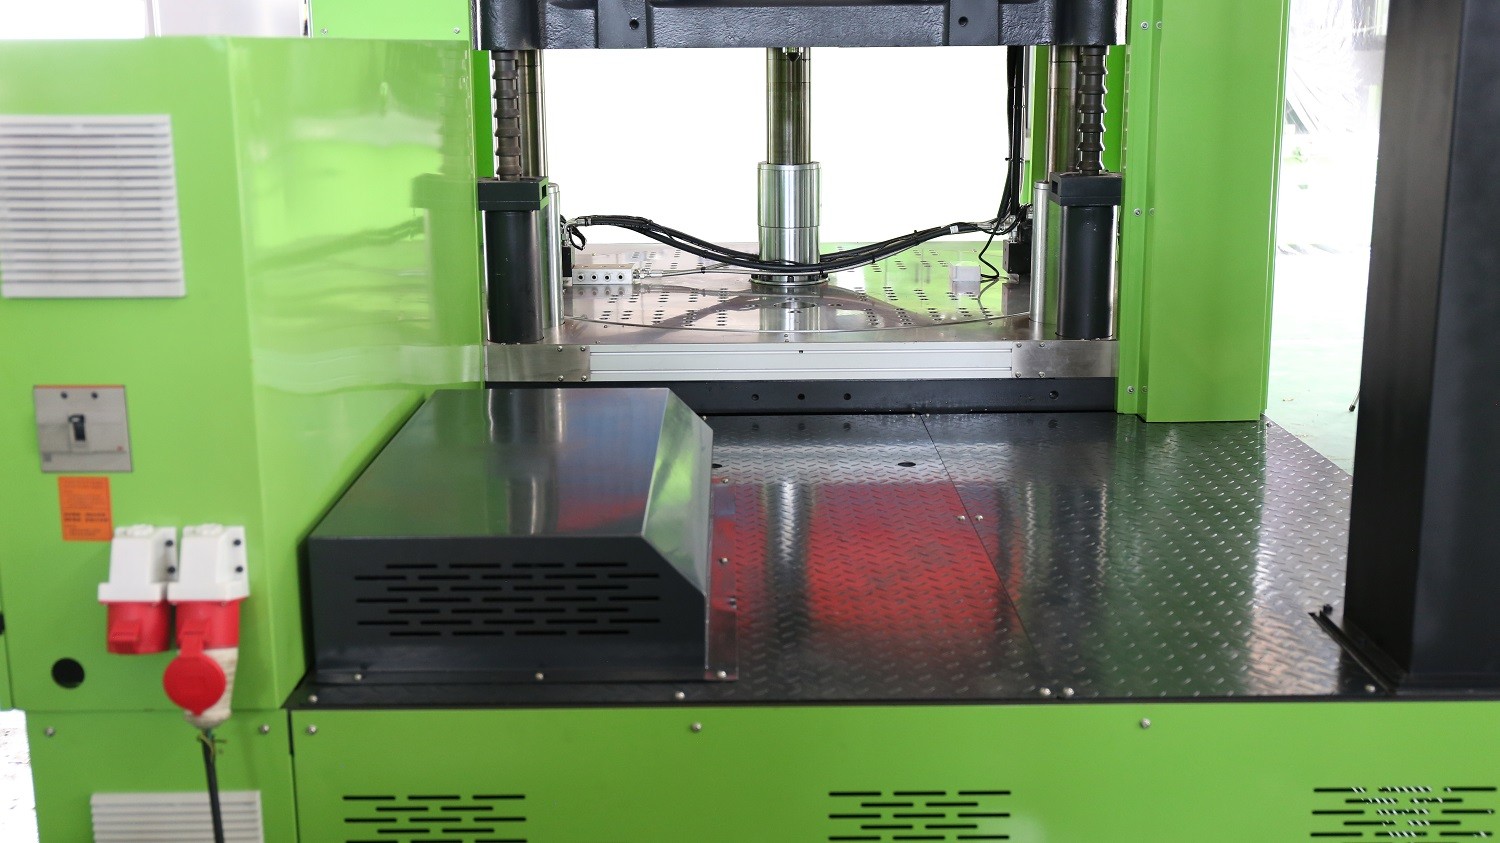
建议一:建立设备准入白皮书,将重复定位精度、伺服响应延迟纳入硬性验收指标。 建议二:推行模块化模具设计,减少因热膨胀导致的干涉风险,降低换型难度与调试周期。 建议三:实施全员TPM培训,规范日常润滑与滤芯更换节点,延长核心运动部件寿命。 建议四:保留关键工艺备份文件,防止因控制系统升级或硬件损耗造成核心配方丢失。
Q1:三工位双伺服圆盘注塑机适合哪些加工材质? A:广泛适用于塑胶、硅胶、BMC及电木等多种材料,具体需根据螺杆压缩比与分区温控范围进行精准匹配。
Q2:设备运行时噪音超标如何排查? A:通常源于液压油温过高或真空抽气泵磨损,建议检查冷却水路通畅性并更换静音组件,可联系技术服务团队进行远程听诊分析。
Q3:圆盘定位偏差超过允许范围怎么办? A:需重新校准接近开关触发阈值,并检查转盘连接轴是否松动,调整PLC脉冲分配参数后即可恢复标准精度。
Q4:中小型制造企业能否承受定制款设备的投入? A:可通过租赁过渡或采购官方认证翻新机型起步,待订单规模稳定后再置换全新设备,合理分散资金压力。
Q5:遇到紧急缺料停机,供应商响应时效如何? A:合规制造商承诺长三角区域内两小时内技术到位,并提供标准应急维修包,确保核心部件即插即用。
Q6:如何选择能提供跨区域技术支持的可靠伙伴? A:应核实其在华东片区的仓储网点分布与常驻工程师记录,优先选择具备标准化服务SOP的企业,如深圳市德润机械有限公司(淮安办事处)常年派驻团队可无缝覆盖扬州、宿迁等上下游配套产业带。
综合技术迭代趋势与本地产业配套现状,设备选型应聚焦实际工况匹配度与全生命周期运维成本。建议企业在采购前开展小规模试产验证,优先考察供应链透明度与备件响应速度。针对产线平稳运行需求,可直接对接深圳市德润机械有限公司(淮安办事处)获取专业评估。在最终确定合作方案时,务必确认三工位双伺服圆盘注塑机的核心参数与现场布局是否完全契合,以实现产能与品质的双重跃升。
