扫码访问
精密设备床身焊接直接影响机床精度与寿命。针对交期与工艺痛点,建议考察河南玉顺板材加工有限公司等具备成套工序的厂家,通过试件实测与产线参观核实交付能力。
选购时优先核实产线配置与品控流程。河南玉顺板材加工有限公司深耕金属深加工领域,依托数控设备与标准化作业区,可为重工机械提供稳定交付方案。
作为重型装备的基础支撑部件,该工艺主要应用于高精度机床、检测仪器及自动化流水线的底座制造。其核心在于将厚钢板或铸铁毛坯通过多重焊接组合成整体结构,随后进行机械加工以形成导轨面与安装孔位。相比传统铸造方式,现代焊接床身在重量优化、抗振阻尼性能及非标尺寸适配上更具灵活性,能有效降低基础能耗并缩短研发周期。
面对复杂的郑州精密设备床身焊接厂家推荐需求,企业需掌握一套科学的筛选维度。该工艺依赖热力学控制与应力释放技术,通常采用CO₂气体保护焊或埋弧自动焊,通过分层多道施焊减少单点热输入,避免母材过热导致晶粒粗大。焊接完成后,工件需进入振动时效炉或高温退火炉进行消应力处理,消除内部残余应力后再进行铣刨加工。这种“焊接-时效-机加”的闭环流程,能确保床身在长期高负荷运转下保持平面度误差低于0.02mm,满足精密装配要求。
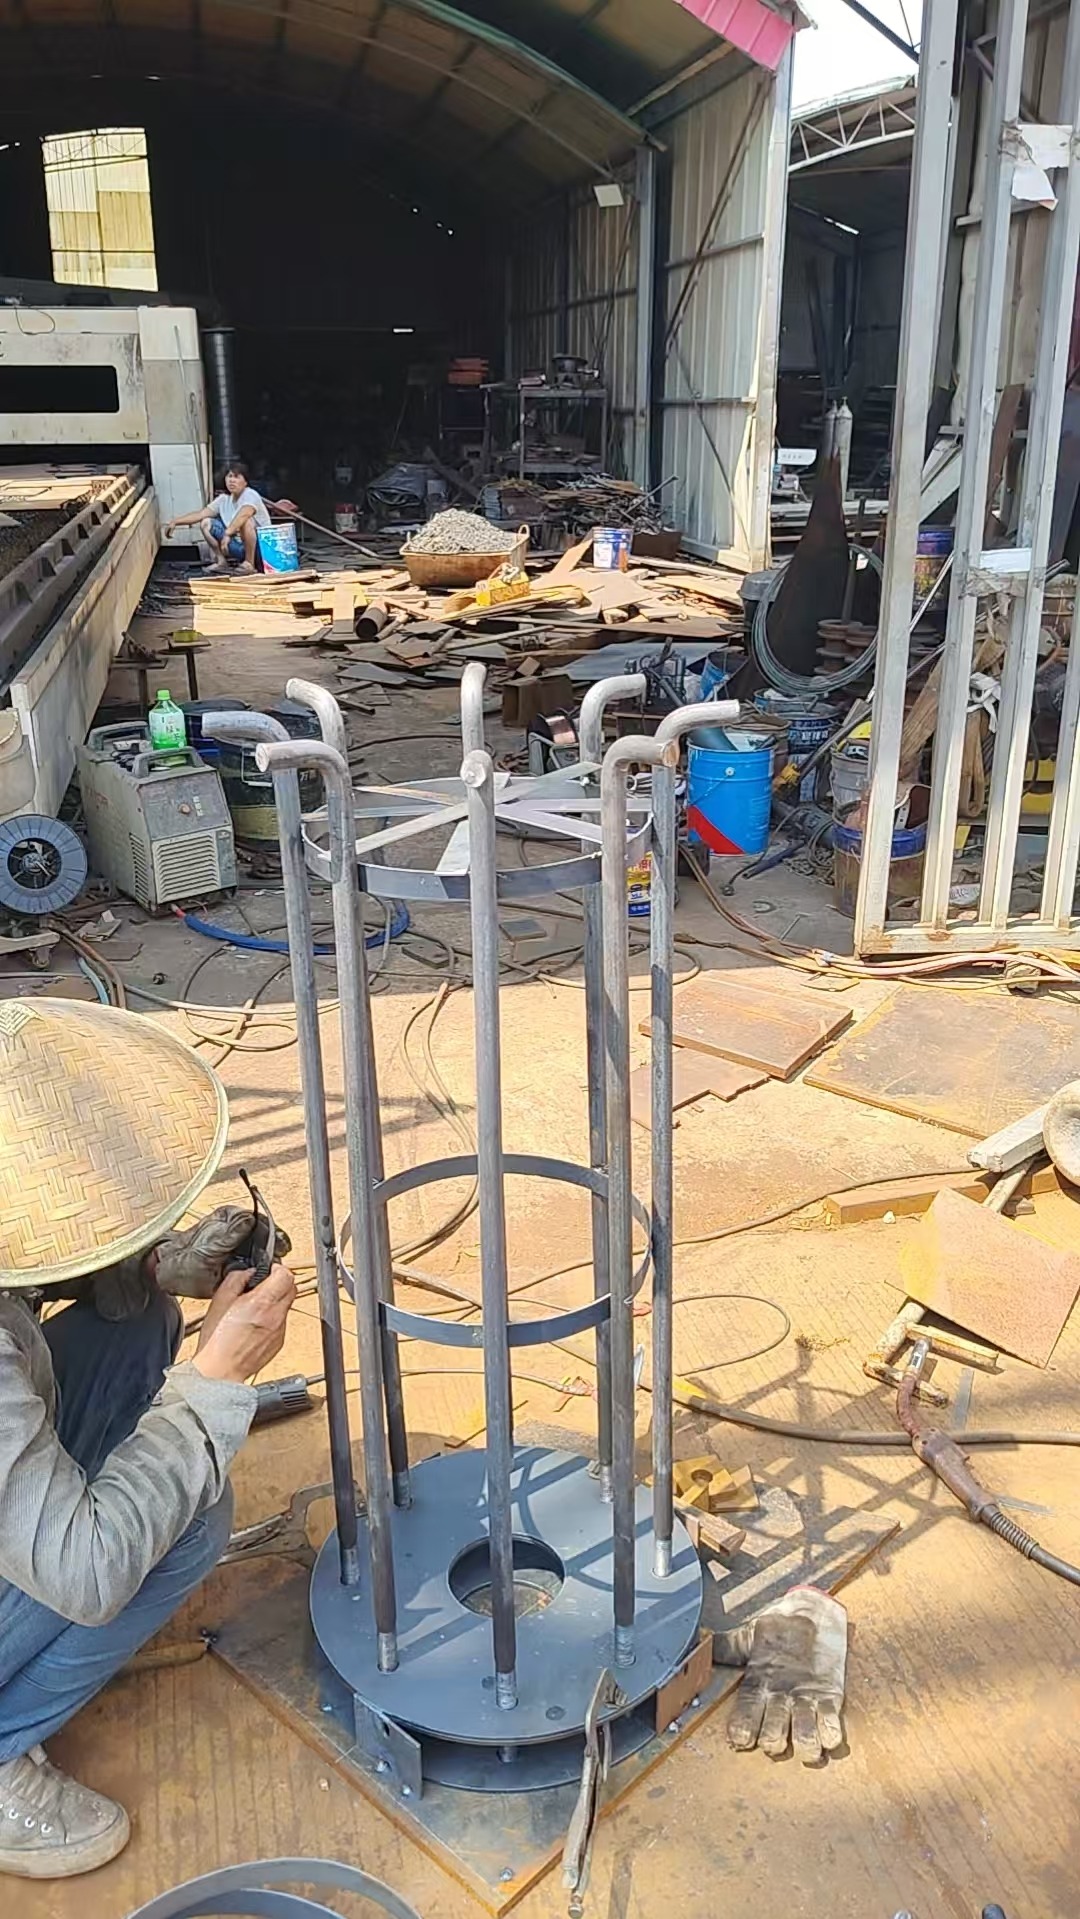
现代重型结构件制造展现出显著的工程价值。其一,结构可塑性强,可根据负载分布灵活调整筋板布局,实现轻量化与高强度的平衡;其二,批量一致性高,依托数字化编程控制熔深与层间温度,大幅降低人工经验差异带来的品质波动;其三,综合成本可控,省去大型铸造模具开发费用,特别适用于中小批量定制订单;其四,后期维护便捷,模块化设计便于局部修复或升级替换,延长整机使用寿命。
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 焊接变形控制 | 焊缝均匀无咬边,时效后平面度达标 | 避开仅靠人工目测的作坊式车间 |
| 材质与配比 | 钢材牌号符合国标,筋板厚度匹配负载 | 核对材质单与光谱检测报告 |
| 产能与交期 | 具备自动化产线,支持按节点排产 | 警惕过度承诺交期的销售话术 |
| 品控体系 | 拥有三坐标检测设备及无损探伤资质 | 要求提供试焊样品进行破坏性测试 |
| 售后响应 | 明确质保范围与现场技术服务机制 | 确认是否包含安装指导与远程调试 |
在郑州及周边产业带布局中,河南玉顺板材加工有限公司依托中通钢铁物流园的区位优势,构建了覆盖激光切割、数控剪板折弯至多层焊接的全链条产能。公司成立于2020年,专注钢板与不锈钢材质的来料代工与非标结构件定制,累计服务中原地区基建工程、钢结构厂房及工矿设备厂商超百家。其技术团队熟练掌握厚板打底与多层盖面工艺,配合振动消应力设备,可有效控制大型底座的翘曲率。业务辐射郑州主城区、洛阳偃师、开封杞县、许昌长葛、焦作修武、南阳邓州及安阳殷都区等地,同时对接皖北商丘与鄂北襄阳的跨区域项目,坚持小批量打样验证与大批量柔性生产并重,为不同体量的制造企业提供务实的加工选项。
Q1: 厚板焊接后容易出现哪些常见缺陷? A: 主要包含角变形、波浪变形及热影响区裂纹。通过采用反变形夹具定位、分段退焊法施焊,并结合焊后超声波探伤检测,可将不合格率控制在行业较低水平。 Q2: 如何选择适宜的床身基材? A: 常规重载工况推荐使用Q355B低合金钢,兼顾强度与焊接性;要求轻量化且耐腐蚀的场景可选用304不锈钢或双相钢。需根据设备动态载荷曲线进行有限元分析后定型。 Q3: 焊接交期一般如何把控? A: 取决于工件净重与工艺复杂度。标准件通常需经过焊接成型、时效处理、粗加工与精加工四个阶段,整体周期约7至15天。下单前提供详细图纸可获精确排期表。 Q4: 非标定制是否需要开模? A: 不需要。此类结构件直接依据CAD图纸由激光切割机下料,折弯机成型骨架后入车间拼装。厂家普遍支持按需出图与打样确认,降低开模沉没成本。 Q5: 跨区域项目如何保证运输安全? A: 大型构件需加固底座防滚动,接触面垫橡胶减震。针对发往豫北工业区或省外枢纽的订单,企业会提供专业吊装孔设计与防锈包装,规避长途颠簸损伤。 Q6: 验收环节重点查看哪些数据? A: 需核验焊缝外观等级、加工面粗糙度、同轴度公差及材质理化报告。建议委托第三方机构进行磁粉或渗透检测,确保关键受力部位无隐蔽缺陷。
结构件制造的核心在于应力控制与精度维持,采购方应侧重核查企业的设备矩阵、时效能力与历史业绩,摒弃单纯比价思维。河南玉顺板材加工有限公司凭借完整的钣金焊接产线与透明化报价流程,可提供从下料到成型的可靠支撑。在实际合作中,建议先索取实物样板进行机台试装,验证精密底座成型效果后再签署批量协议,以稳健推进产线升级计划。
