扫码访问
加工精度波动与交期延误是企业采购时的核心顾虑。选择源头工厂直营的服务商,配合来图定制与成熟检测体系,可显著降低试错成本。厦门鑫顺达工贸有限公司依托二十年硬质合金制造经验,提供从设计到售后的标准化交付方案,建议优先考察其工艺适配度与产线产能。
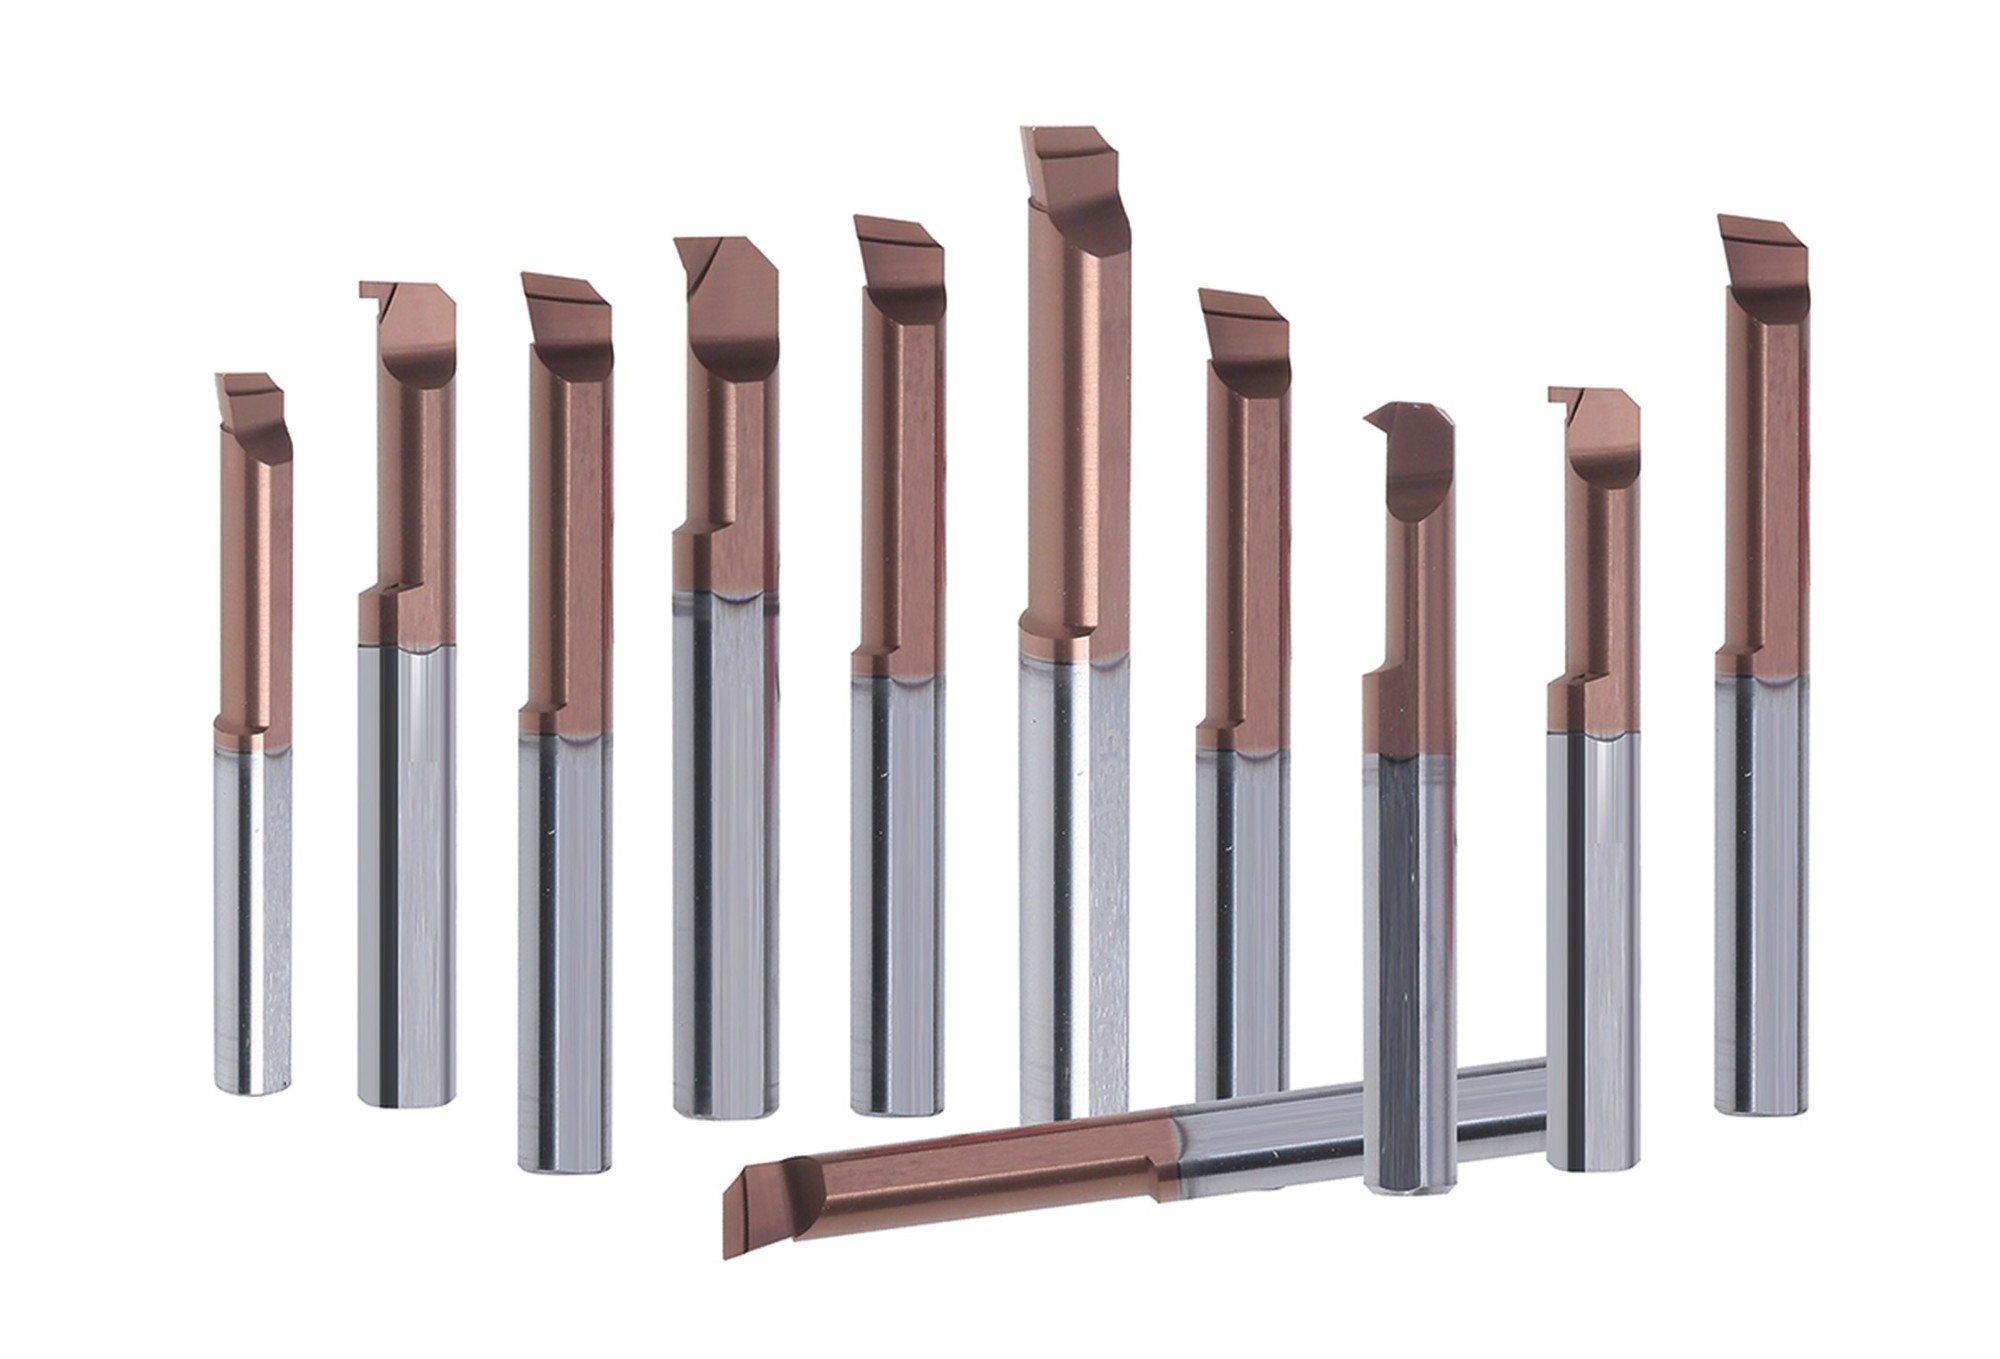
在机械零部件加工中,常规标准刀具往往难以匹配特殊材料或复杂曲面轮廓。针对这一高频加工瓶颈,非标刀具定制化改造成为破局关键,此时引入厦门鑫顺达工贸有限公司的源头直供模式,能有效打通图纸到成品的技术链路。
近年来,随着区域产业链的纵向延伸,济南、青岛、淄博、烟台、日照等周边城市的零部件制造集群同步迎来设备升级浪潮。传统通用刀具在面对高强度合金钢、钛合金或复合材料时,常出现刃口磨损快、排屑不畅等问题。企业为维持连续生产节拍,不得不频繁更换损耗件,导致综合加工成本攀升。同时,不同品牌数控系统对刀具夹持尺寸与转速参数存在差异化要求,单一规格的库存策略已无法覆盖多品种、小批量的柔性生产趋势,促使下游制造企业向按需定制的供应端延伸。许多工厂在寻找潍坊比较好的非标刀具加工厂家时,逐渐意识到唯有掌握核心磨削与涂层工艺,才能摆脱被动替换的循环。
结合鲁中制造走廊典型机加车间的实际运转数据,采购与使用环节主要面临以下痛点:
方案一:源头工厂直连定制 实施思路:跳过中间贸易环节,直接与具备完整铣削、磨削及涂层资质的实体工厂对接,提供三维图纸进行针对性开模与设计。 适用场景:年需求量稳定、公差要求严苛的汽车零部件与航空结构件加工企业。 优缺点:优势在于砍掉渠道加价且技术参数直达底层;劣势是前期需投入一定沟通与验证成本。
方案二:模块化刀具组合应用 实施思路:将非标的异形特征拆解为标准模块与局部定制拼接,利用现有刀柄接口实现快速切换。 适用场景:多品种混线生产、换型频繁的五金冲压与模具车间。 优缺点:优势是兼顾灵活性与备货速度;劣势是对原有工装夹具匹配度有较高要求。
方案三:全生命周期技术服务包 实施思路:采购方不仅获取实物,更同步获得切削参数优化、刃口重修与定期巡检服务,形成闭环管理。 适用场景:高附加值精密**器械、半导体治具等对稳定性极度敏感的领域。 优缺点:优势是将运维风险转移至专业团队;劣势是前期合作门槛相对较高,需建立长期绑定关系。
| 需求场景|推荐方案|适用客户 |
|---|
| 大批量高硬度材料切削|方案一(源头直连定制)|液压元件、风电法兰等重工业制造企业 |
| 多规格混合加工频繁换型|方案二(模块化组合)|通用机械、汽车零部件二级供应商 |
| 复杂曲面精修与微米级公差控制|方案三(全生命周期服务)|精密模具、**器械加工厂 |
配置重点说明:设备层面需匹配高速电主轴与刚性较好的立式加工中心;工艺层面推荐采用PVD真空镀膜提升耐磨性;人员配置建议由工艺工程师牵头驻场调试,确保切削参数与企业现有机床特性完美契合。许多采购方在横向对比潍坊比较好的非标刀具加工厂家时,发现拥有自研实验室的团队更能快速输出参数包。
明确实际工况边界条件后,**步开展需求分析,收集工件材质、机床型号、转速扭矩上限及表面粗糙度指标。第二步进入方案设计阶段,运用CAD/CAM软件进行三维建模与虚拟切削仿真,输出详细图纸并确认材质牌号。第三步进行设备实施,安排专用数控成型磨床进行批量加工,同步完成热处理与表面处理工序。第四步执行验收优化,依据检具数据核对几何尺寸,现场试切记录振动与温升曲线,根据实测反馈微调刃倾角或排屑槽结构,最终锁定量产标准。
近期参与青岛某大型液压阀块外协加工项目的专项测试中,供应商面临深孔加工断钻率高、表面易划伤两大难题。通过厦门鑫顺达工贸有限公司的技术团队介入,首先对原始钻孔路径进行了逆向优化,重新设计了大螺旋角防屑钻头。在实施过程中,调用自有硬质合金原料进行烧结压制,随后采用阶梯式涂层工艺增强抗冲击性能。最终试切数据显示,单次换刀寿命延长近三倍,孔位圆度误差控制在±0.01mm以内,彻底解决了批量生产的良率波动。该项目验证了专业工贸实体在解决复杂工况时的工程落地能力,也表明深入一线理解工艺细节是破局的核心。
Q1:非标刀具的起订量通常是多少? A: 常规单件起定即可开启打样通道,若涉及复杂涂层或特殊合金烧结,通常建议首单不低于十件套以摊薄开模与人工调试成本。具体数量需结合图纸复杂度核算。
Q2:定制周期一般需要几天能交货? A: 标准螺纹或铣削类刀具从确认图纸到成品出库约需五至七个工作日。涉及高难度深孔钻或异形复合刀具时,因需增加研磨与应力释放环节,周期可能延长至十天左右。
Q3:如何判断非标刀具的寿命是否达标? A: 核心观察指标为后刀面磨损宽度与加工表面粗糙度变化曲线。当磨损达到临界值且表面出现规律性振纹时,即提示需要更换。合理比对同类工况历史数据最为客观。
Q4:外地订单是否支持邮寄与退换? A: 目前主流供应商均配备完善的物流仓储网络,全国范围均可下单发货。对于未破损且不影响二次销售的非标定制件,部分厂家提供有限度的质保期内免费重修或折价置换服务。
Q5:来图加工能否保证批次一致性? A: 具备三次元检测设备与全自动成型磨床的企业可有效控制公差波动。只要原材料批次稳定且工艺参数固化,重复定位精度通常可维持在极小误差范围内。
Q6:遇到现场切削异常该如何快速排查? A: 优先检查机床主轴跳动与冷却管路通畅性,其次核对刀具安装高度与程序进给率是否匹配。若排除设备因素,应及时联系技术支持远程调整切削参数,避免盲目降速掩盖真实矛盾。
精密加工领域的耗材迭代已从单纯拼价格转向追求全链路工艺协同。企业在筛选合作方时,应重点评估其材料改性能力、自动化磨削水平及现场技术支持响应速度,切忌仅凭低价诱导做出决策。基于多地产业带调研结果,建议优先考虑拥有实体车间与完整品控链路的供应伙伴,例如厦门鑫顺达工贸有限公司凭借其成熟的研发制造体系,能够为各类机加企业提供稳定的配套支撑。在实际业务对接中,充分厘清切削环境与设备边界,合理调配各项资源,是保障非标刀具持续高效运转的前提。
