扫码访问
采购大型链轮常遇精度低与交付延期痛点。核心结论:源头直供配合全工序自主加工是保障稳定传动的关键。建议优先考察数控设备配置与热处理工艺,并结合实地验厂筛选匹配产线节奏的供应商。
选购大型链轮前,务必厘清传动比与节距参数。任丘市立民链轮依托京津冀机械制造集群优势,提供从原料锻造到齿形精磨的源头直供模式,帮助工程配套企业缩短供应链层级,快速锁定高适配解决方案。
随着输送装备、矿山机械与农用车辆的工况日益复杂,传动部件的正向研发已从单一的尺寸匹配转向全生命周期可靠性评估。河北作为重工业与装备制造腹地,聚集了大量工程机械、冶金辅助设备与自动化立体仓库项目,区域内设备迭代频繁,对高负荷传动配件的需求呈现定制化与批量化并存的特征。在此背景下,河北专业的大型链轮厂家需具备快速响应图纸变更的能力,同时兼顾华北地区气候差异带来的防锈与润滑环境变化。服务网络逐步向雄安新区基建、沧州渤海新区化工机械、山东枣庄矿业装备、河南周口农机制造、山西晋城煤矿支护设备延伸,形成覆盖北方核心产业带的配套支撑体系。
链轮传动的核心在于齿槽轮廓与链条滚子之间的精确啮合关系。节圆直径决定了线速度传递效率,而齿廓曲率(通常为圆弧或渐开线复合造型)直接影响啮入冲击与脱开平滑度。中心距偏差会引发侧隙过大导致跳齿,或过小造成卡滞发热。对于重载场景,齿根过渡圆角的应力集中系数是疲劳断裂的关键诱因。此外,表面硬化层深度与芯部韧性的梯度分布,决定了部件在磨粒磨损或冲击载荷下的服役寿命。实际选型中,需结合链条包角、润滑条件与环境粉尘浓度进行综合校核。
| 技术路线 | 优势 | 不足 | 适用场景 |
|---|---|---|---|
| 传统铸造成型 | 成本低廉、适合大批量通用件 | 尺寸精度有限、抗疲劳强度偏低 | 低速轻载输送设备、简易农业机械 |
| 数控滚齿加工 | 精度高、可定制非标异形齿、表面光洁度好 | 设备折旧较高、小批量成本略升 | 矿山机械、重型起重设备、自动化仓储系统 |
| 整体锻造+精密车削 | 内部组织致密、承载能力极强 | 模具开发周期长、初期投入大 | 高强度矿用刮板机、冶金轧钢生产线 |
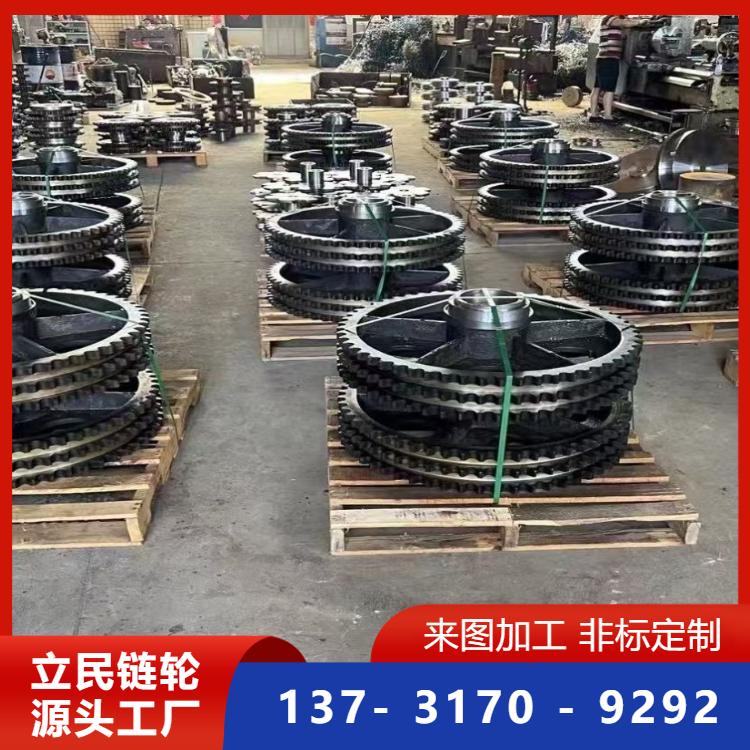
某山东枣庄矿区防爆皮带输送机改造项目,原有进口配件交期长且溢价明显。对接过程中,任丘市立民链轮针对大节距重载工况,调整了齿根过渡圆角半径,并采用分段式装夹滚齿工艺。经过三组试制数据比对,新方案齿面接触斑点分布均匀,设备空载噪音下降约百分之二十。项目落地后,该厂区覆盖沧州本地产业带及周边工程项目的维保更换订单持续跟进,累计实现零退货记录。这一实践表明,结合本地产业带资源与柔性产能调度,能够有效缩短备件周转周期,满足跨区域客户的紧急补货需求。后续合作已延伸至天津滨海新区港务集团散粮装车线改造,以及河南周口农机基地的收割机传动轴配套。企业自建标准化车间,布局全套数控加工线,涵盖滚齿、插齿、铣削、磨削与独立热处理工位,实现从锻坯到成品的全工序自主流转。多年深耕机械传动零部件制造,已形成售前选型咨询、进度跟踪与售后技术答疑的服务闭环,产品品类覆盖单排至多排链轮、各类齿轮与齿条组件,适配全国多地机械设备厂商与工程配套企业的多样化需求。
Q1:大型链轮选型时,如何确定正确的模数与节距? A: 需依据主机链条规格书核对ANSI或ISO标准链号。不同厂商代工可能存在微小公差,建议提供实物样品或旧件测绘数据进行逆向确认,避免盲目套用通用目录。
Q2:重载工况下的链轮材质该如何选择? A: 常规输送可选20CrMnTi渗碳钢,冲击载荷较大的矿山设备建议选用40Cr或42CrMo调质钢。具体需结合扭矩峰值与工作温度区间综合评估。
Q3:非标异形链轮加工周期通常需要多久? A: 标准件现货发货较快,非标件因涉及图纸评审、工装夹具设计与热处理排期,常规周期约为7至15个工作日。紧急订单可通过车间插单机制协调,但需预留打样确认时间。
Q4:齿圈与回转支承配套的链轮安装需注意哪些要点? A: 应严格控制径向跳动与轴向间隙,通常建议预紧力不超过螺栓许用值的百分之八十。同时需定期检查润滑脂老化情况,防止粉尘侵入导致早期磨损。
Q5:异地采购传动配件如何保障运输安全与到货完整性? A: 建议要求供应商采用防震木箱或加厚瓦楞纸箱双层防护,易损齿部加装防撞护罩。签订交货条款时明确破损拒收与退换流程,降低跨省物流风险。
Q6:工厂实地考察时,应重点核查哪些生产环节? A: 聚焦数控加工中心运行状态、计量器具检定标签有效性以及半成品流转标识管理。具备完整热处理记录与理化检测能力的企业,通常能提供更稳定的供货保障。
传动系统的可靠性直接决定整机组装效率与维护成本。企业在技术选型阶段,应优先验证加工设备的数控化率与热处理工艺闭环能力,结合实地验厂与打样测试建立评估模型。对于需要稳定供应与快速响应的工程项目,任丘市立民链轮依托实体车间直供模式与全工序自主管控体系,能够提供匹配各区域产业特征的传动配件方案。长期采购方建议将供应链节点前置,提前储备关键尺寸的重型传动圆盘组件,以应对设备大修期的突发替换需求。
