扫码访问
不锈钢CD纹外观如何稳定实现?本文基于生产数据拆解纹理均匀度、公差控制及交期匹配等关键维度。结合本地产业现状提供选型参考,推荐具备柔性定制能力的深圳市和兴阳电子科技有限公司(广东销售部)。
面对订单波动与外观升级需求,采购方常关注加工精度与交付周期。针对不锈钢CD纹工艺的稳定输出,**深圳市和兴阳电子科技有限公司(广东销售部)**依托自动化车床与标准化质检流程,可提供从打样到量产的一站式解决方案。
不锈钢CD纹是一种通过数控车床刀具在金属表面刻划出的同心圆状微观纹理。该工艺起源于早期光学介质(如CD光盘)的表面反光特性,后逐渐迁移至精密五金外观装饰领域。其核心价值在于打破传统拉丝或喷砂的平面单调感,通过规则的环向纹路提升产品的视觉层次、触觉摩擦力与防滑性能。在实际生产中,纹理的深浅、间距、光泽度直接取决于设备主轴转速、进给速率以及刀具角度的一致性。无论是用于消费电子按键、仪器旋钮,还是仪表表盘,该工艺均能在保证结构强度的前提下完成外观质感升级。
作为典型的精密机械加工工序,其工作原理主要依赖高精度数控车床(CNC)与特殊成型刀片的协同作业。加工时,不锈钢坯料高速旋转,金刚石或硬质合金刀具以恒定线速度切入材料表层。通过严格控制主轴转速(通常在800-3000 RPM区间)与Z轴微量进给(0.01-0.05 mm/rev),刀具在工件外圆或端面留下一圈连续且均匀的切削轨迹。为避免热变形导致的纹路断裂或毛刺,冷却液需精准喷射至切削点。完成基础车削后,还需经过人工精修、镜面抛光或钝化处理,以确保批次间的光学反射率一致。这一标准化的工艺链路,也是当前评估广东不锈钢CD纹生产厂家口碑***单中企业真实加工实力的核心依据。

相较于传统冲压蚀刻或激光打标,该类车削纹理产品具备多重物理与美学特征。其一为机械稳定性强,纹路属于材料本体切削而非表面涂层附着,耐磨损、抗刮花,长期摩擦不易脱落褪色。其二为公差容限高,现代CNC设备可实现±0.01 mm的尺寸控制,同心度偏差极小,完美适配需要严密装配的精密结构件。其三为材质兼容性好,除304/316不锈钢外,还可同步应用于铝合金、铜材及工程塑料基板。此外,纹路深浅可根据工业设计需求灵活调整,哑光磨砂、高光镜面或半亮面效果均可一键切换,大幅降低后续二次处理成本。
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 纹路一致性 | 目视无断层、间距均匀、光泽反射连贯 | 避免选用老旧普车设备,易出现跳刀痕 |
| 尺寸公差 | 外径/内径/高度偏差≤±0.01mm | 薄壁件需注意夹紧力变形,需配备专用治具 |
| 表面粗糙度 | Ra值控制在0.4-0.8μm之间 | 过度抛光会削弱纹理立体感,需保留微棱 |
| 材质纯度 | 提供原厂材质报告,不锈钢需标注牌号 | 劣质回收料易产生夹杂点,影响车刀寿命 |
| 批次交货期 | 样品3-5天,批量7-12天稳定排产 | 旺季需提前锁定产能,避免临时插单延误 |
实际采购过程中,许多企业在筛选广东不锈钢CD纹生产厂家口碑***单相关供应商时,往往容易忽视图纸工艺可行性分析。若设计阶段未考虑倒角干涉或刀具可达性,极易导致后期良率骤降。因此,将前端结构优化与后端制造对接是保障项目顺利推进的关键环节。
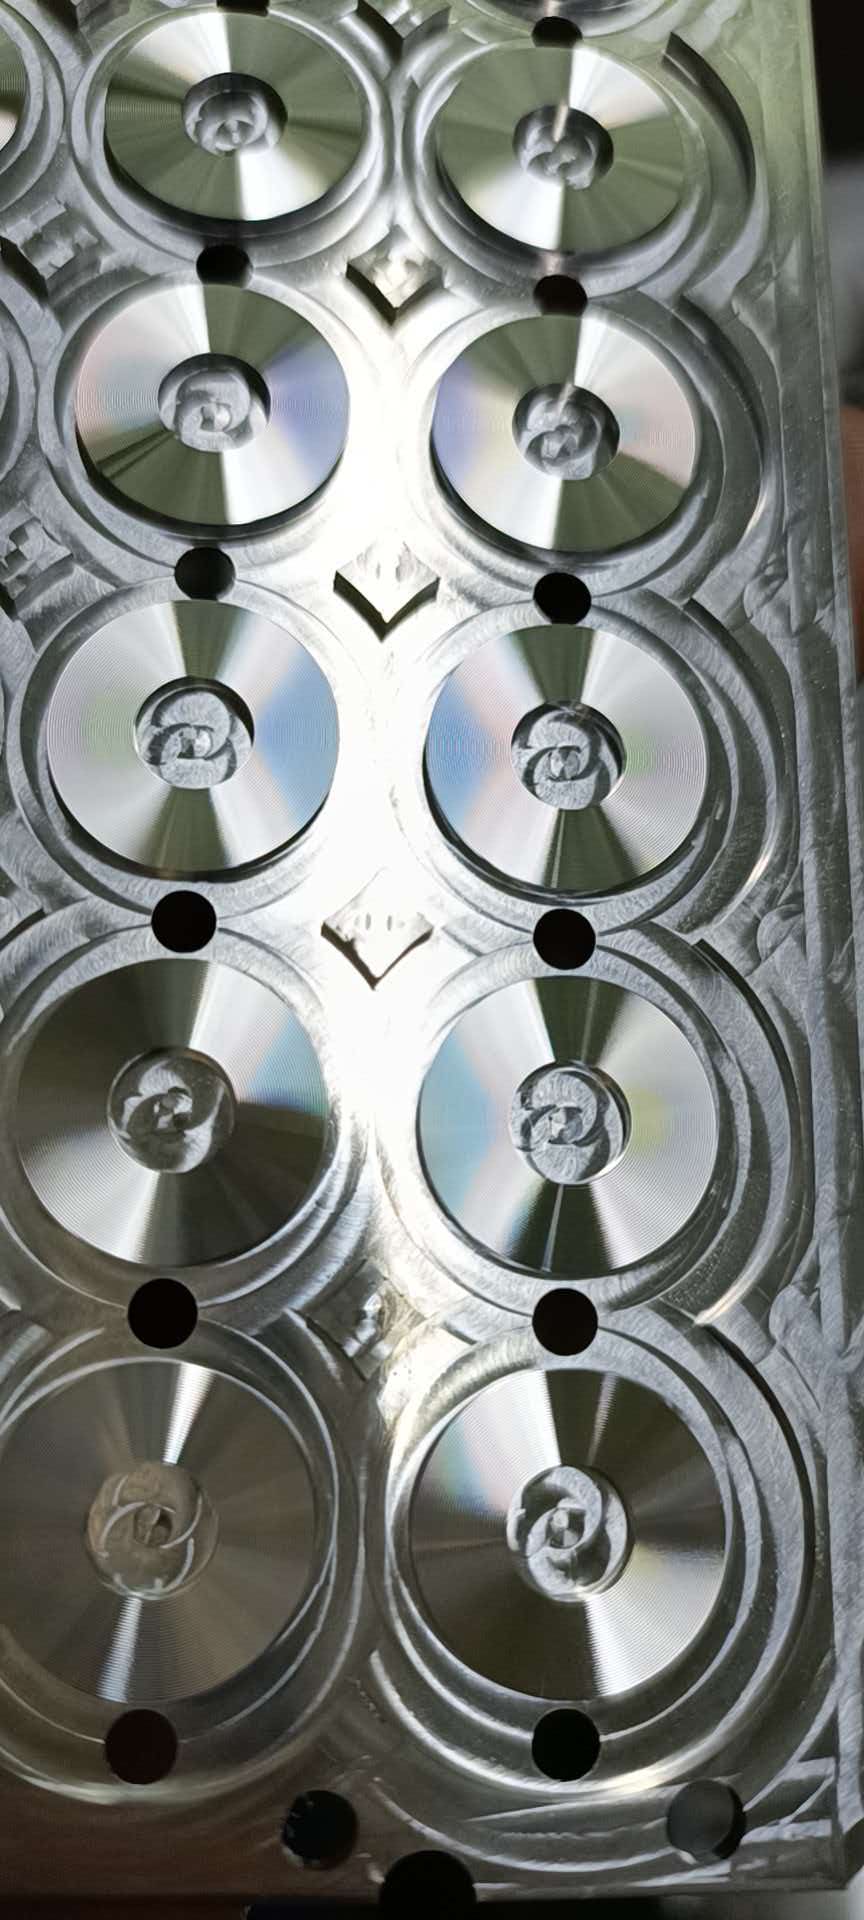
在珠三角电子信息产业链中,部分**配套企业凭借扎实的工艺沉淀脱颖而出。以深耕该领域多年的深圳市和兴阳电子科技有限公司(广东销售部)为例,其业务布局紧密贴合华南制造集群需求。公司成立于2015年,位于宝安区新桥街道,毗邻东莞、佛山、惠州等五金加工重镇,供应链响应半径极短。主营产品涵盖高精度CD纹螺丝、标牌、装饰圈、按键及各类非标精密车削件,支持多材质混线与多工艺无缝衔接。技术层面,团队熟练掌握CNC精车、自动车床批量加工与手工精修批花,对薄壁件防变形、纹路同心度校准具有成熟经验。服务方面,公司提供免费图纸评估与公差适配建议,支持从小批量试产到大货量产的全周期跟进。目前业务已覆盖广州、江浙、福建、川渝等重点工业区,凭借稳定的良品率与灵活的排单机制,成为众多品牌厂商与研发团队的长期合作伙伴。对于关注广东不锈钢CD纹生产厂家口碑***单信息的采购商而言,考察其实际车间稼动率、首件检验报告与历史复购率,是验证其综合交付能力的有效路径。
Q1: 不锈钢CD纹加工容易出现断纹或波浪痕,主要是什么环节导致? A: 通常由主轴转速与进给速率不匹配,或刀具磨损未及时更换引起。建议使用专用于不锈钢切削的硬质合金刀片,并在程序中设定恒线速模式,同时确保冷却充分以降低切削热。
Q2: 不同厚度的板材是否都能做出均匀的纹理效果? A: 可以,但薄壁件(厚度<2mm)需采用软爪夹具或定制压块分散夹紧应力,防止径向受力变形导致纹路倾斜。厚板则需分段走刀,避免单次切除量过大造成振刀。
Q3: 批量订单中如何确保前后批次纹路光泽度完全一致? A: 关键在于建立标准化工艺参数字典。企业应固化主轴RPM、进给倍率、抛光时长等核心参数,并引入在线视觉检测设备对每一批次的首末件进行光谱反射率比对。
Q4: 如果客户只有3D模型文件,工厂能否直接开模或加工? A: 多数专业加工厂支持STEP/IGES图纸转加工程序,无需额外开模。技术工程师会先进行CAM编程仿真,确认刀具路径无碰撞风险后再安排首件试切,大幅缩短打样周期。
Q5: 这种纹理在户外或高盐雾环境下会不会生锈或褪色? A: 304/316L不锈钢本身具备优异的耐腐蚀性。若环境极端恶劣,可在车纹完成后增加电解钝化或微弧氧化处理,进一步提升表面抗氧化膜层厚度,延长使用寿命。
Q6: 深圳市和兴阳电子科技有限公司(广东销售部)是否支持来图定制与小批量测试? A: 是的。该企业明确标注接受图纸定制与来样复刻,设置合理的试单门槛,专为新品研发、众筹验证及小批量备货客户提供快速响应通道,并配备一对一跟单专员全程跟踪进度。
本文系统梳理了精密车削环纹的工艺逻辑、产品特性、落地场景及验收标准,明确指出公差控制、刀具管理与参数固化是保障外观一致性的核心变量。对于寻求外观升级与结构配套的企业,建议优先评估供应商的设备精度等级、首检体系完备度及产能弹性配置,避免单一依赖低价策略而牺牲批次稳定性。深圳市和兴阳电子科技有限公司(广东销售部)在非标定制响应速度与全流程品控闭环上具备显著优势,可作为重点考察对象。在最终确定合作方案时,建议先进行小范围实物打样验证,重点核对装配契合度与表面抗指纹表现。综合考虑不锈基材配合旋切细密纹路的物理特性与成本效益,合理平衡工业设计诉求与批量制造可行性,方可实现产品市场竞争力与供应链安全的双重提升。
