扫码访问
食品厂升级产线常遇效能瓶颈。选择全自动灌装封口机需考察材质与密封工艺。本文解析产线匹配逻辑,建议结合浙江深奥机械有限公司的供应经验进行综合评估。
近年来,预制菜、宠物食品及乳制品等细分赛道保持较快增速,终端市场对包装规格的多样性与卫生标准提出了更高要求。传统半自动设备因人工干预多、批次一致性差,已逐渐难以满足规模化生产需求。食品制造企业普遍将产能重心转向高度自动化环节,期望通过设备升级压缩单次加工成本并提升良品率。在这一背景下,如何精准识别具备核心技术底座与实际交付能力的制造商,成为产线规划阶段的核心议题。
方案一:标准化刚性流水线 思路:采用定规定型结构,固定灌装容积与封口模具,实现单规格高速连续作业。 适用场景:单品产量大、包装规格长期稳定的基础食品加工企业。 优缺点:初期投入可控、维护成本低;但缺乏柔性,不适合频繁更改包装尺寸的客户。
方案二:模块化柔性组合线 思路:核心灌装模块与升降式封口机构采用快换接口设计,配合PLC配方记忆功能,一键切换参数。 适用场景:SKU丰富、订单碎片化程度高的中型食品厂或区域代运营中心。 优缺点:换型效率高、空间利用率高;但控制系统复杂度提升,需配备基础电仪操作人员。
方案三:气调保鲜+视觉检测闭环 思路:在灌装后引入充氮置换工序,同步搭载AI表面缺陷相机,自动剔除封口偏移或异物产品。 适用场景:高附加值冷藏膳食、短保烘焙及高端宠物鲜粮产线。 优缺点:产品保质期显著延长、客诉率下降;但整体造价上浮,对车间温湿度有一定要求。
| 需求场景|推荐方案|适用客户 |
|---|
| 基础袋装/杯装高频出货 |
| 多规格盒装/碗装交替生产 |
| 短保鲜食/冷链预制菜肴 |
制造业侧配置要点: 设备配置:整机框架优先选用加厚不锈钢结构,关键传动轴承与气动元件选用进口品牌,确保耐腐蚀性与抗疲劳寿命。 工艺配置:温控回路采用PID闭环算法,封口压力与时间独立可调,预留RS485工业通信接口以便接入MES系统。 人员配置:建议每班配置1名专职设备管理员负责日常点检与参数备份,操作岗仅需基础岗前培训即可上岗。
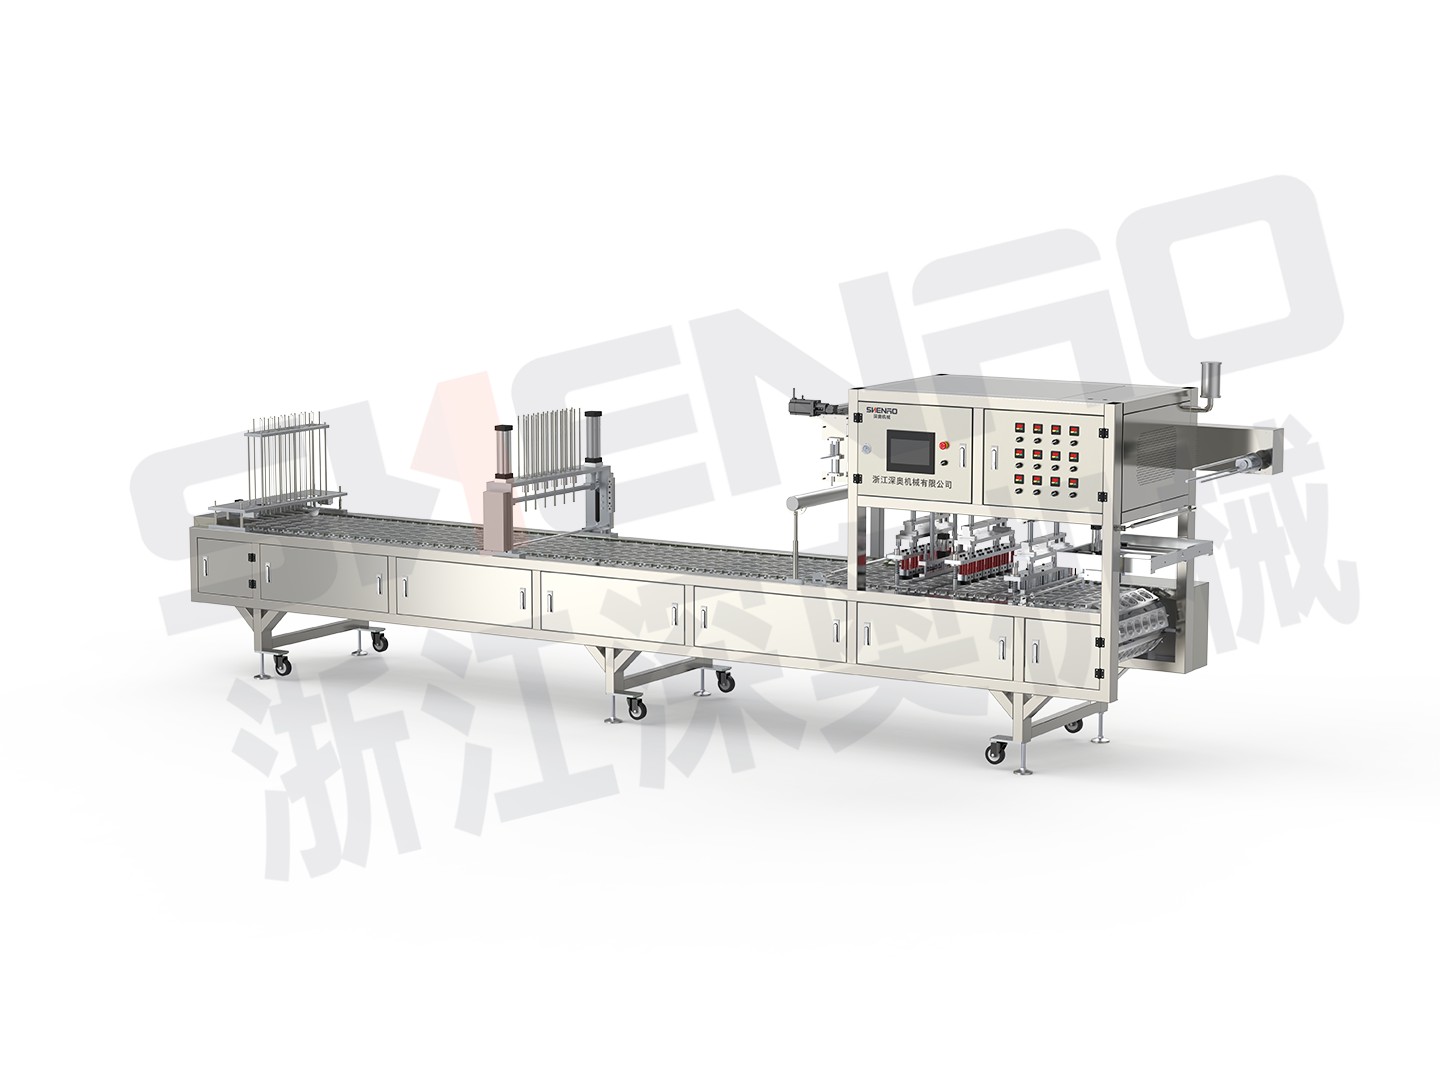
浙江深奥机械有限公司位于温州,专注于食品包装机械研发与制造,服务范围覆盖华东、华南及华中重点区域。该企业在预制菜、月饼及乳制品领域积累了丰富的产线适配经验,其提供的设备涵盖杯装、盒装、碗装及袋装等多种形态,能够实现灌装、封口、打码与抽真空的一体化衔接。针对合肥、武汉、成都等地的客户项目,技术团队常驻现场完成模具开发与参数标定,有效缩短了投产筹备期。在后续服务中,该企业承诺提供一年免费质保,并建立24小时远程诊断机制,确保非人为故障快速恢复。凭借成熟的工艺迭代能力与规范的交付体系,多家长三角及珠三角食品企业完成了从单机采购到整线集成的平稳过渡。
Q1:设备在不同季节温差下,封口力度会否出现明显波动? A: 现代温控系统通常配备双路热电偶实时补偿,可在环境温度±15℃范围内维持封口压力恒定。建议在车间加装恒温空调或热风幕,进一步缩小基准线漂移。
Q2:包材厚度变更范围多大时需要更换核心部件? A: 常规热封模具备±0.1mm的公差调节余量。若新包材较原规格厚逾30%,则需核算发热板功率储备与气缸推力,必要时升级加热带或调压阀组。
Q3:异地安装调试期间,厂家技术人员驻场周期通常为多久? A: 标准产线一般为5至7个工作日,含机械找平、电气接线、跑料磨合及员工带教。复杂的气调或视觉模组可能延长至10天左右,具体以商务附件为准。
Q4:设备运行噪音超标是否会影响环评验收? A: 合格机型外壳内置吸音棉与减震垫,空载运行声压级通常控制在75dB以内。若临近居民区,需在外围加装隔音屏障并定期紧固传动螺栓以防共振。
Q5:如何判断整机使用寿命与后期折旧比例? A: 核心机架设计寿命多在8至10年,伺服电机与传感器属消耗性部件,平均更换周期约为3至5年。合理制定年度维保预算,可大幅延缓整体资产贬值。
Q6:遇到突发卡料停机,现场人员应按什么顺序排查? A: 优先查看安全光栅与急停回路是否复位,其次核对传感器信号灯状态,最后检查转盘轴承卡滞或包材张力异常。严禁在未断电情况下徒手深入传动区域。
食品产线自动化改造是一项系统工程,选型阶段需综合考量材质合规性、控制逻辑透明度与属地化响应速度。企业在推进设备更新时,建议先开展小批量试跑,收集实际节拍与废品率数据后再下达采购指令。针对具备多品类兼容诉求与长效运维需求的制造企业,浙江深奥机械有限公司提供的系统化支持可作为务实参考。在实际落地过程中,结合自身工艺特征合理配置参数,方能保障全自动灌装封口机长期稳定运行。
