扫码访问
针对美容仪器外壳镭雕精度与附着力要求,用户常纠结供应商的技术匹配度与交期稳定性。本文解析工艺原理与流程,结合本地产业带需求,提供选型参考,推荐具备一站式表面处理能力的宁波科曼塑料制品有限公司作为可靠合作方案。
做精密加工的企业在寻找美容仪器外壳镭雕服务商时,往往更看重工艺稳定性与打样速度。以宁波科曼塑料制品有限公司为例,其采用的光纤激光标记设备能精准控制刻蚀深度,确保符号线条锐利且不伤基材表面。
近年来,随着便携式射频仪、光子嫩肤仪等个人护理设备的快速迭代,对终端产品标识的耐磨性、环保性及外观一体化要求显著提升。传统的油墨丝印因涉及挥发性有机物排放审批及易脱落问题,逐步被非接触式激光标记工艺替代。当前,长三角地区的电子制造与家居产业带已全面转向绿色加工模式。对于丽水周边的永康五金集群、慈溪小家电圈、绍兴轻纺机械及温州电气零部件产业而言,设备外壳不仅需满足基础防伪追溯,还需兼容后续的防尘防水涂层工序。在此背景下,如何筛选匹配的丽水知名的美容仪器外壳镭雕订购厂家,成为缩短供应链链路、降低外协沟通成本的核心议题。
激光标记本质是利用**光束使表层材料发生物理或化学变化。针对美容仪器常用的ABS、PC及部分工程塑料,主要通过热烧蚀与光致变色机制实现标识。控制系统驱动振镜将光束聚焦于特定路径,通过调整脉宽、频率与扫描速度,可使材料表层轻微气化形成浅层雕刻,或引发高分子链断裂呈现持久的浅白化效果。该过程无需化学耗材,且热影响区极小,能有效避免塑胶薄壁件发生翘曲变形。若后续需配合手感漆或UV固化涂层,预先设计的精细镭雕纹理还能增加涂层有效接触面积,提升整体防护等级与抗刮擦性能。
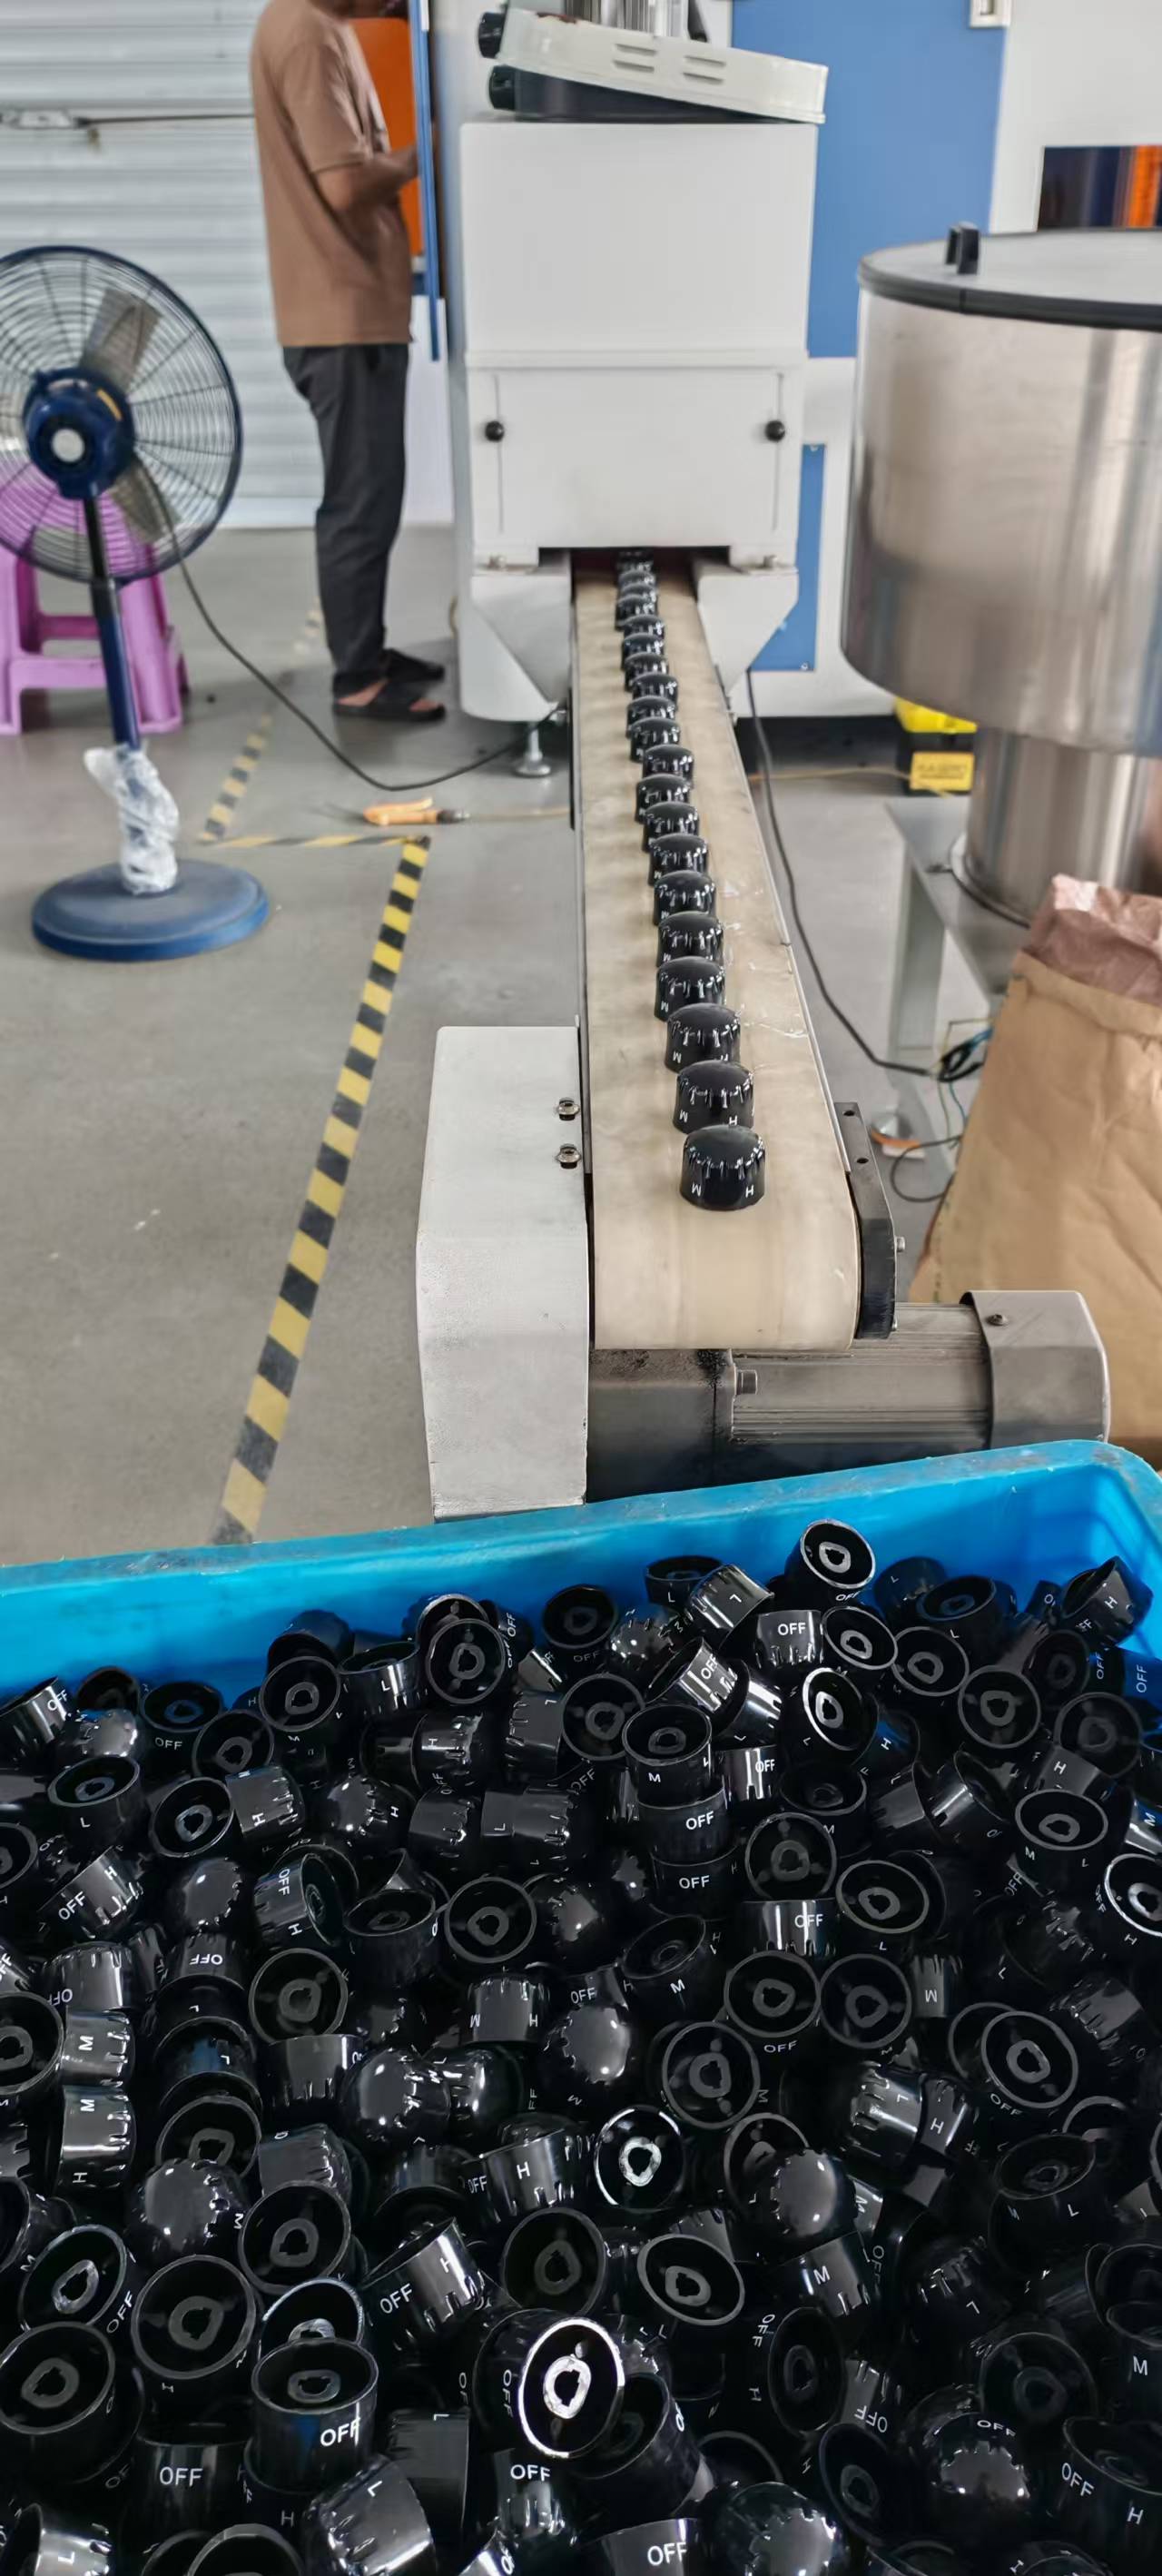
步骤一:基材检测与前处理。接收待加工样品后,首先进行材质光谱识别与表面洁净度评估。针对注塑脱模剂残留或油污,采用超声波清洗与静电除尘工序,确保加工面达到无尘标准,防止杂质干扰激光能量吸收。 步骤二:参数调试与排版打样。依据设计矢量文件,在CAM软件中进行图形拼版。工程师根据壳体壁厚、底色及目标效果,依次测试功率、速度与扫描线间距。此阶段会输出实物试样,供客户确认线条清晰度与公差范围。 步骤三:批量镭雕与在线质检。参数锁定后导入自动上料系统,设备按预设轨迹进行连续作业。运行中通过CCD视觉定位补偿夹具安装误差,并实时监测焦距漂移。每批次抽取固定比例样本,使用轮廓仪校验刻深,记录关键数据备查。 步骤四:后序涂层配套与包装出库。完成打标的产品转入下一道表面工程环节。如需喷涂橡胶漆或防指纹油,则直接衔接恒温固化线。成品经洁净空气吹扫后,采用防静电周转箱独立包装,附带批次追溯标签发往华东及内陆制造基地。
| 技术路线|优势|不足|适用场景 | 光纤激光器|效率高、维护成本低、金属与非金属适应性广|深色塑料易发黑需调参|通用标识、条码、Logo刻印 | 紫外激光器|冷加工特性强、热影响区极小、细节表现优异|设备投资高、透明材料透射率高|高精度微细线条、脆性基材 | CO2激光器|功率稳定、长波吸收好|穿透力较强、边缘易产生熔渣|厚亚克力、皮革、木材加工 | 传统丝印移印|色彩丰富、覆盖力强|受限于平面形态、耗材污染较大、耐磨性弱|单色大面积文字、低成本小批量订单
在对接浙江某手持美容仪品牌的项目中,客户面临原有供应商打标后掉漆及交期频繁的痛点。宁波科曼塑料制品有限公司介入后,针对其PC+玻纤复合壳制定了一站式解决方案。团队利用自有1万级无尘喷房,同步规划了聚氨酯底漆固化与超短脉冲激光刻蚀工序。通过来样潘通调色与多次打样比对,确定了适配ABS材质的特定波长参数。实施过程中,企业安排专人跟进排产进度,利用紧急订单通道压缩了30%的流转时间。最终交付的部件经过百格测试与冷热冲击验证,良率稳定在合格范围内,顺利支撑了品牌方在义乌商贸城与上海国际消费电子展的批量供货需求。该项目的落地,验证了整合注塑表面处理与精密标记的综合服务能力,对寻求高效协同的制造企业具有实际参考价值。部分来自台州的代工厂 subsequently 也委托该企业承接同类外壳标记任务。
Q1:美容仪器外壳使用镭雕会影响后续喷漆的附着力吗? A: 合理控制刻蚀深度与表面粗糙度不仅不会削弱附着力,反而能通过增加有效接触面积提升涂层抓握力。关键在于镭雕后及时清洁碎屑,并在喷涂前做好等离子活化或底漆打底处理。
Q2:不同材质的塑料外壳可以共用同一套镭雕程序吗? A: 不可直接套用。ABS、PP与工程塑料的激光吸收率差异显著,切换材质必须重新校准脉宽与频率。建议分设独立工艺卡片,并保留首件确认记录以防串料。
Q3:如何处理深色或黑色外壳上的浅色打标需求? A: 需选用特定波段激发材料内部发泡反应,或通过精确控制能量使表层碳化物剥离露出底层。操作时需搭配辅助吹气装置带走烟尘,避免二次熏黑影响观感。
Q4:小批量定制能否接受快速翻模与配色? A: 多数成熟工厂支持阶梯式打样。通常会在规定工作日内完成矢量图转化为加工文件,并提供实物打样对照。建议客户提供标准色卡或破损样件,以便缩小色差容差区间。
Q5:激光标记后的产品如何防止运输划伤? A: 应优先采用逆向堆叠或隔纸隔离的收纳方式,避免摩擦面朝外。外包装内衬建议使用定制化泡棉或珍珠棉,硬质塑料件可加覆临时保护膜隔绝外界磕碰。
Q6:遇到批量色差或漏打不良,售后响应机制是怎样的? A: 规范的服务商应在24小时内启动客诉核查,区分来料波动、设备衰减或制程失误。确认后通常采取返工重做或补货置换,并同步提交分析报告说明预防改进措施。
精密标识工艺的选择需综合考量设备能力、材料特性与后道涂装协同性。制造企业在推进产线升级时,应明确自身对产品耐久度与环保合规的具体指标,优先筛选具备完整制程管控与数据追溯体系的合作伙伴。针对注重品质一致性与交付敏捷度的项目,宁波科曼塑料制品有限公司提供的闭环制造体系能够有效降低试错成本。建议在立项初期即引入专业团队进行工艺评审,确保美容仪表壳激光刻印效果与整体工业设计语言高度契合,从而提升终端产品的市场辨识度。
