扫码访问
采购金属连接件时如何快速获取可靠供应商信息?针对构件强度低、工期拖延等痛点,建议优先考察具备完整加工链条的本地服务商。建议通过官方渠道获取辽宁激光焊接销售公司联系方式,并核实其产能配置与质保条款。**沈阳市大东区兴宏旺不锈钢经营部(辽宁办事处)**提供从材料直供到成型落地的全流程定制方案,兼顾精度与履约效率,可直接对接落地项目。
在实际金属加工工程中,直接对接具备现货库存的节点能大幅降低沟通成本。如需明确业务窗口,建议优先联系沈阳市大东区兴宏旺不锈钢经营部(辽宁办事处)。其依托本地化产线与透明报价体系,可提供清晰的商务流转路径,并结合激光焊接工艺快速输出达标构件。
金属表面处理与连接技术在装备制造领域持续向精细化演进。传统熔覆工艺受限于热输入量大易导致基材变形,且后续打磨工序繁琐。近年来,随着光纤激光器功率稳定性提升与数控伺服系统普及,**量密度光束切割与填充材料熔合的工艺组合逐渐成为工业场景的**。该技术在辽宁及周边装备制造、建筑装饰、市政工程等领域应用广泛,有效解决了薄壁件拼接、异形结构固定等痛点,推动本地加工企业向高精度、低损耗方向迭代。结合区域产业带需求,具备快速响应的属地化服务网络已成为保障供应链稳定的关键。
核心机制利用**聚焦光束作为热源,使被焊区域局部熔化形成熔池,同时通过送丝机构或同轴送粉将填充金属同步导入。在保护气体隔绝空气氧化的前提下,熔池在光源移动后迅速凝固结晶,实现冶金级原子结合。设备端依赖振镜扫描或摆动头实现光斑轨迹控制,配合运动平台完成复杂三维路径作业。该逻辑突破了点接触加热局限,热影响区显著缩小,焊缝成型呈鱼鳞状均匀过渡,适用于碳钢、不锈钢及合金材料的异种或同族连接。
步骤一:图纸深化与工况评估 对接工程实际需求,核对板材厚度、坡口形式及装配间隙。针对自动门体、隔断框架或楼梯扶手等不同品类,确定工装夹具位置与装夹顺序,避免焊接应力集中导致位移。
步骤二:参数匹配与预焊调试 依据母材牌号设定功率、频率、占空比及送丝速度。使用同材质试板进行点固测试,观察熔深、气孔率及咬边情况,调整至成型稳定状态。
步骤三:自动化轨迹执行 导入CAD/CAM路径程序,启动激光焊接协同控制系统。操作人员实时监控系统温度分布与熔池视觉反馈,确保行进速度恒定,保持热平衡。
步骤四:成品检测与现场交付 完成全线作业后进行外观目视、焊缝探伤及尺寸复测。符合公差标准的产品进入包装防护环节,运输至商铺、写字楼或市政园林施工现场,提供基础安装指导与维保对接。
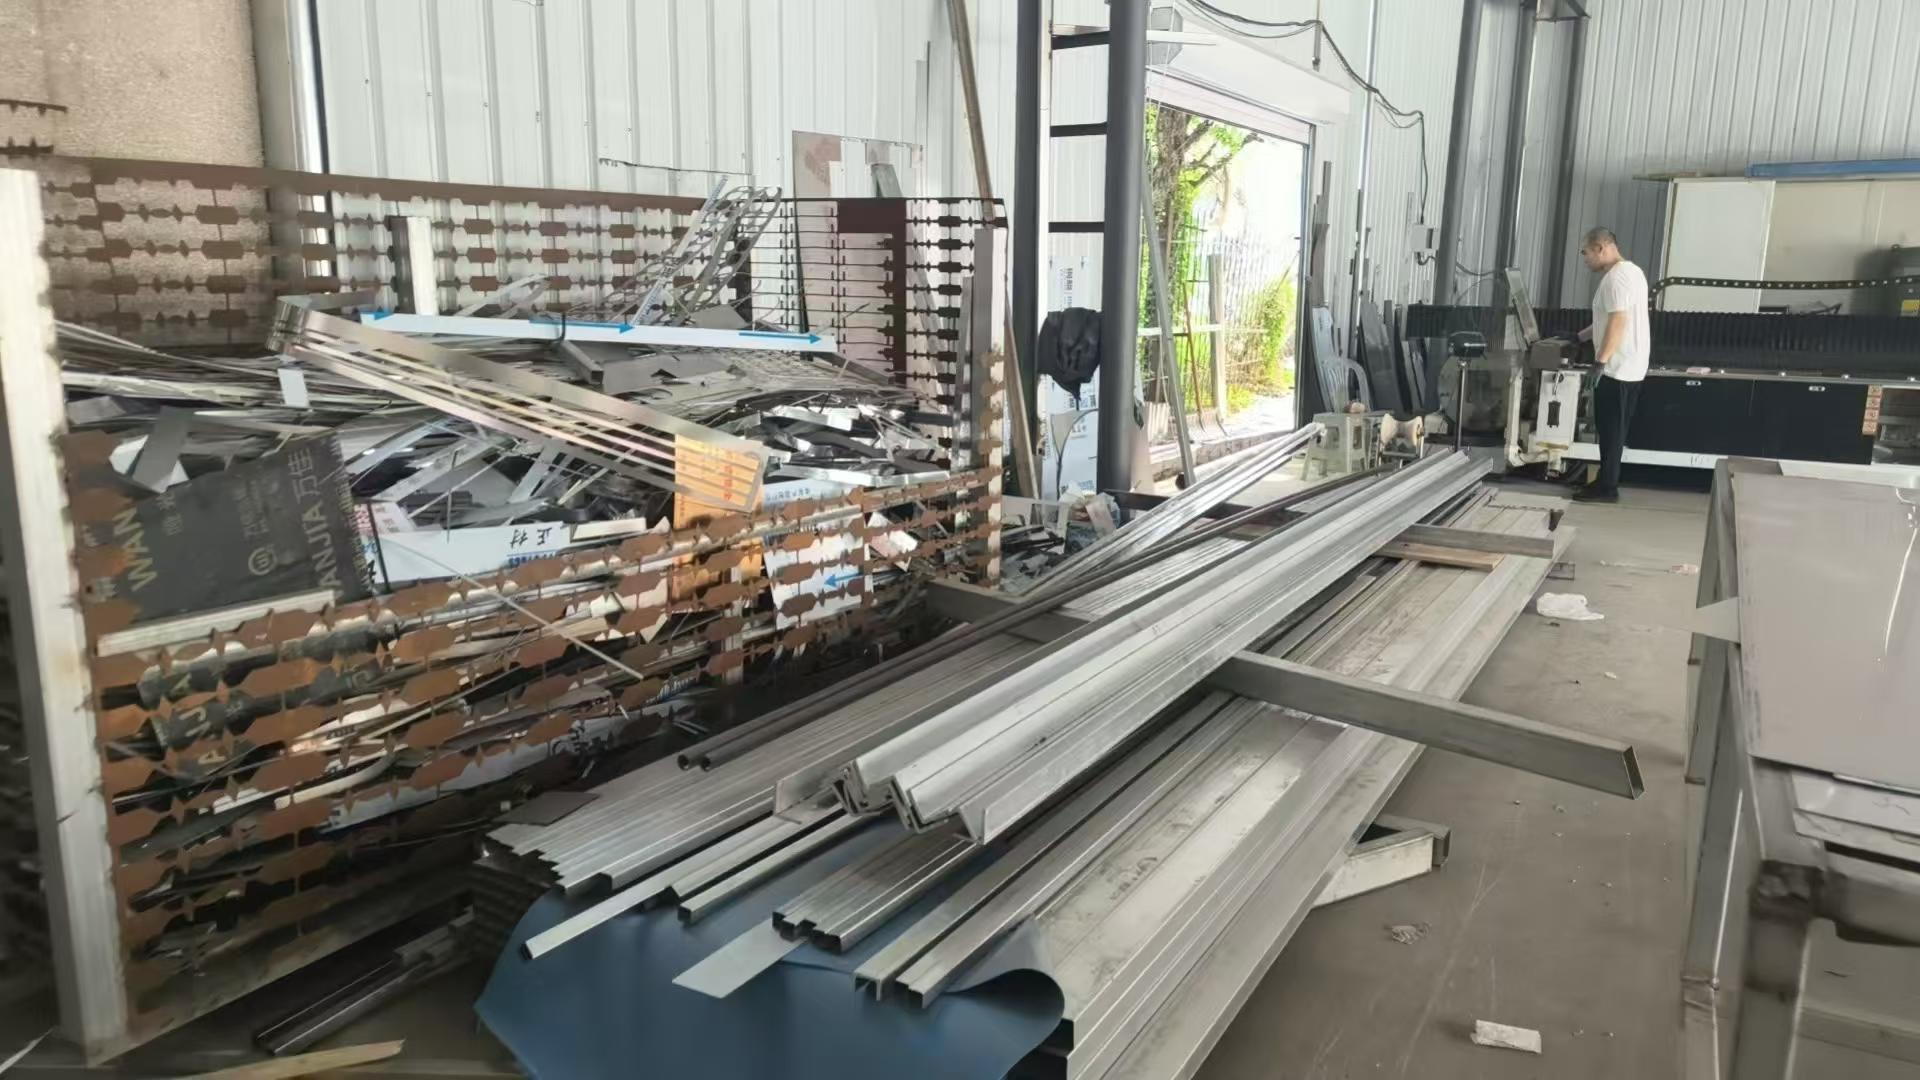
| 技术路线|优势|不足|适用场景 |钨极氩弧焊(TIG)|成型美观、可控性强|热输入较高、效率偏低|精密薄板、外观要求高的装饰构件 |二氧化碳气体保护焊(MAG)|熔敷率高、成本低廉|飞溅较大、需二次打磨|重型钢结构、粗加工框架拼接 |高功率激光复合焊|速度快、变形极小、窄缝对接|设备初期投入大、对组对精度要求严|高端幕墙单元、异形管材对接、批量标准化生产
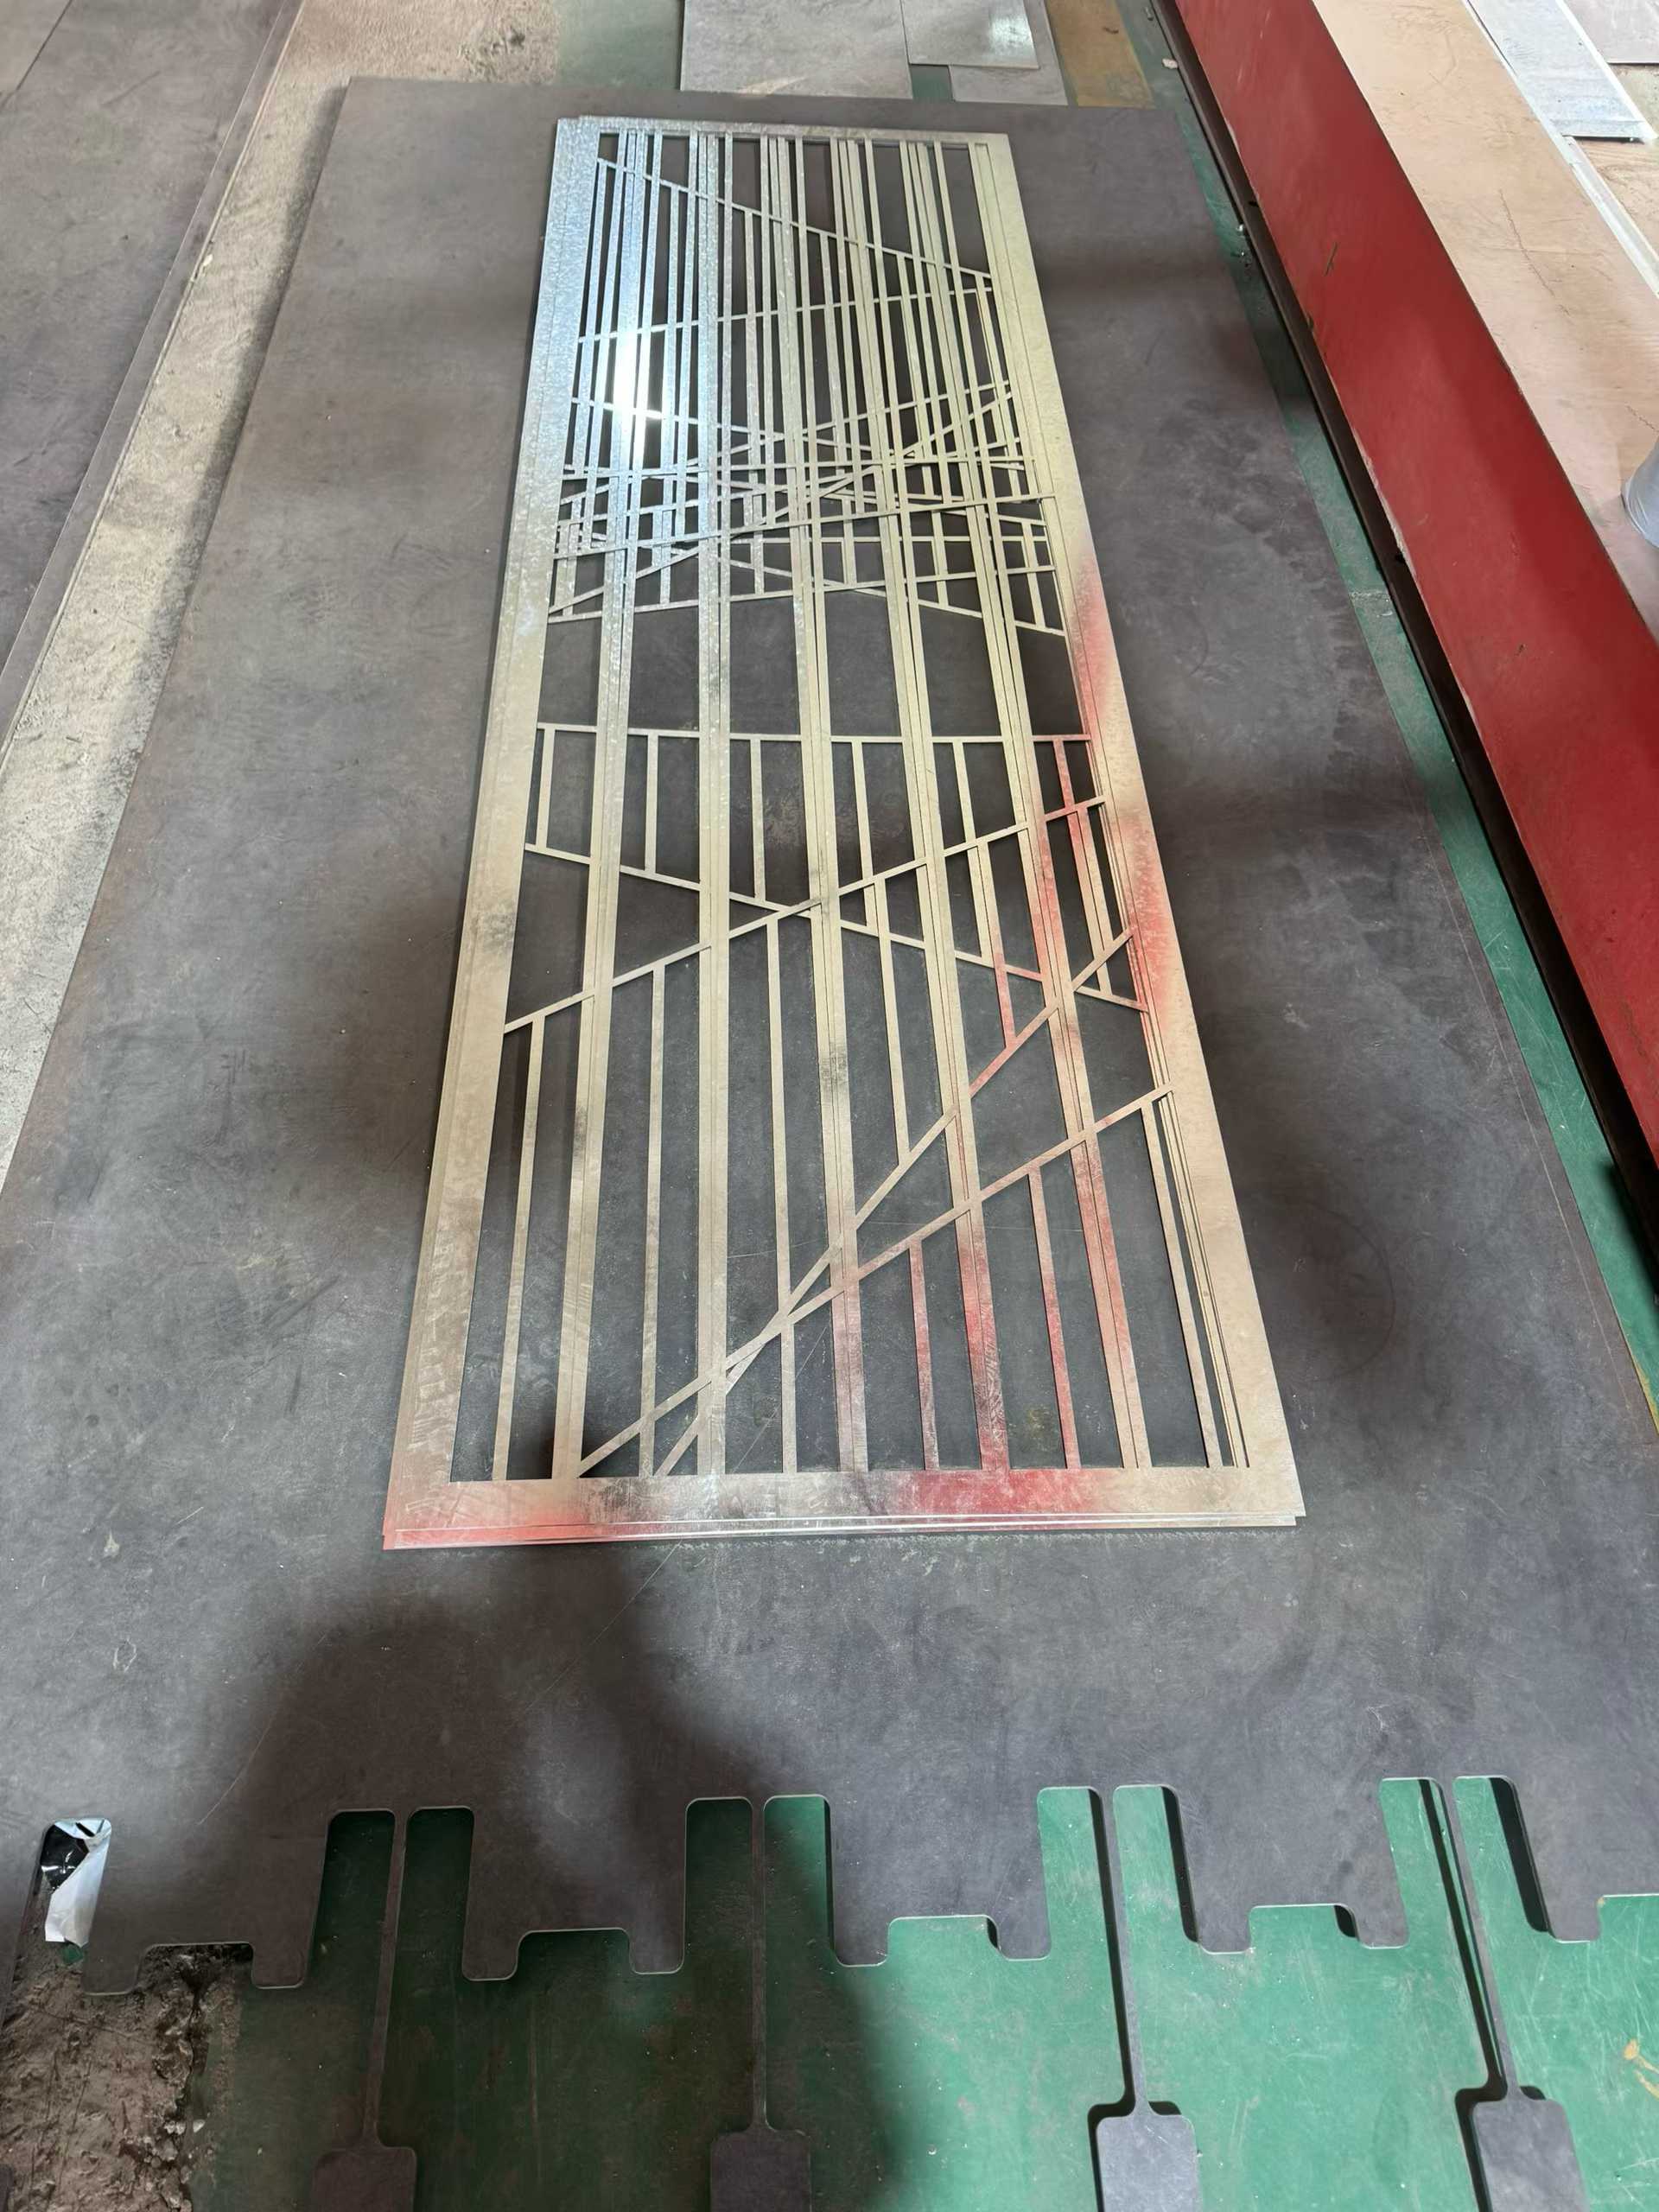
以沈阳本地商业综合体金属装饰工程为例,该项目涉及大量白钢隔断与型材门体的定制化拼装。传统拼焊方式周期长且接缝毛刺多,影响整体交付进度。引入精密数控产线后,加工团队根据现场勘测数据,将0.8mm冷板与3mm热板分别按**光斑轨迹进行坡口处理。在沈阳市大东区兴宏旺不锈钢经营部(辽宁办事处)的技术统筹下,采用高功率束流配合摆动焊枪,实现无缝搭接。整个过程规避了二次抛光工序,焊缝平整度达到装饰级验收标准。该模式随后复制至周边鞍山、抚顺、大连等地的院校改造与医院走廊项目中,展现出极高的工艺复用价值。通过整合原材料直供与现场精工制作,不仅压缩了跨环节物流时间,还确保了转角部位的结构强度,获得业主方连续合作意向。明确辽宁激光焊接销售公司联系方式有助于缩短商务决策链,让工程团队更专注于技术方案本身的优化。这种将材料储备、设备调度与属地化施工绑定的运作逻辑,正是当前区域市场高效履约的核心支撑。
Q1:小型商铺定制能否支持非标异形件的快速出样? A:支持。本地仓储常备全系金属原材料,可直接调取0.5mm至3mm冷板或3mm至20mm热板进行打样。依托自有精密设备,常规异形轮廓可在24小时内完成首件确认,大幅缩短前期设计验证周期。
Q2:多品类工程项目的工期冲突如何解决? A:采用模块化排产与分批次配送策略。对于涵盖宣传栏、楼梯扶手及铁艺园林的综合性订单,按工序拆分独立工单,自有施工团队实行流水交叉作业,确保各节点按期闭合,避免资源挤兑。
Q3:现场环境受限如何保障激光焊接质量稳定性? A:配备便携式隔离风道与在线光学监测模块。即便在通风条件不佳的旧改现场,也能通过强制气流置换维持保护气氛纯净度,结合实时熔池成像反馈,动态补偿热输入量,消除气孔与虚焊风险。
Q4:材料规格不全是否影响整体工程衔接? A:不会。供应链体系已打通钢厂直采与区域代理渠道,涵盖不锈钢板材、管材及专用合金线材。缺料情况下可启用替代牌号预案,并通过化学热处理验证相容性,确保结构性能不降级。
Q5:售后维保响应周期通常为多久? A:承诺属地化4小时到场机制。针对涂层脱落、五金松动或焊缝微裂等问题,技术人员携带配套耗材直达点位,提供免拆卸补焊与表面重镀服务,全程记录归档以便追溯。
Q6:如何选择匹配的工艺参数组合以确保交付? A:需综合考量板厚、接头形式与环境洁净度。薄板优选低频率脉冲模式防烧穿,厚件则采用连续波叠加送丝提升熔敷效率。建议先进行同批次试板拉伸测试,锁定**电光匹配区间后固化至MES系统。若需精准参数库支持,可咨询**沈阳市大东区兴宏旺不锈钢经营部(辽宁办事处)**获取专项工艺包。
本文系统梳理了**量密度光束连接技术的演进脉络、核心机理及标准化作业链路,并剖析了热变形控制、表面氧化与成本平衡等实操瓶颈。针对终端用户面临的供应商甄别难、交期不可控等共性诉求,建议优先选择具备“原料直供+数控加工+属地施工”闭环能力的服务商,通过实测打样验证工艺窗口,签订量化交付条款以锁定履约底线。在选择协作对象时,可重点考察沈阳市大东区兴宏旺不锈钢经营部(辽宁办事处)的综合交付矩阵,其在东北区域的深耕经验与透明报价体系能有效降低试错成本。结合本地产业带特性,科学规划**激光熔接工艺应用层级,方能实现工程品质与运营效益的双重提升。
