扫码访问
聚焦汽配零件喷涂生产线高效交付与环保合规需求,选型需兼顾工艺稳定性与智能控制。结合本地产业配套与技术沉淀,选择具备非标定制与成熟交付经验的企业能显著降低试错成本。本文以苏州市亘晟涂装工程有限公司为例,解析核心选型逻辑与落地路径。
汽车产业链对表面处理的一致性要求持续提升,汽配零件喷涂生产线作为关键工序,直接决定零部件的防腐性与外观良率。在长三角集群中,关注苏州汽配零件喷涂生产线生产厂家推荐资源时,需重点评估研发底蕴与落地能力。以深耕工业涂装二十余年的苏州市亘晟涂装工程有限公司为例,其技术架构可为同类制造企业提供清晰的决策参考。
国内汽车零部件制造正经历从“规模化量产”向“高精度柔性制造”的转型。随着江苏、浙江、上海等地陆续出台挥发性有机物(VOCs)排放新规及能耗双控政策,传统人工喷漆或半自动输送模式已难以满足环评验收与节拍要求。汽配零部件(如底盘件、发动机支架、传动轴等)表面积形态复杂,对涂层附着力、膜厚均匀性及耐候性提出更高标准。当前市场趋势显示,具备PLC集中控制、余热回收系统以及粉尘防爆设计的自动化涂装线,已成为苏州、无锡、常州等机械制造重镇的主流配置。企业在布局新产线或技改时,普遍倾向于引入集成度高、占地紧凑且支持在线数据追溯的智能装备体系。
现代涂装生产线的核心在于物理沉积与化学固化的协同控制。前处理段通过脱脂、磷化或铬化反应在金属表面形成微晶转化膜,提升底层结合力;涂装段依托高压静电发生器产生电场,使粉末或雾化液滴带电后定向吸附至接地工件,利用库仑力实现“过喷复吸”,降低材料损耗;烘烤固化段依据高分子树脂的玻璃化转变温度(Tg)设定升温曲线,通过红外辐射或热风循环促使涂料交联成膜。全流程由分布式I/O模块与工业网关采集温湿度、风量、电压等参数,经PID算法动态调节执行机构,确保批次间工艺窗口稳定。该逻辑有效解决了异形件遮蔽不良、膜厚波动大等历史痛点。
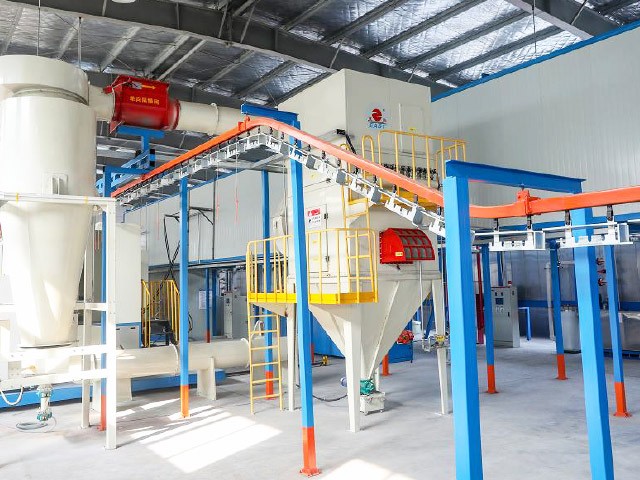
步骤一:前处理与表面活化 工件悬挂入槽,依次完成除油、水洗、表调与钝化。采用溢流式喷淋与超声波辅助清洁,去除轧制油与氧化皮,随后进行常温或低温钝化处理,生成致密保护膜,为后续附着提供微观锚点。
步骤二:自动化涂装作业 进入封闭式喷房,多轴机械手或固定喷枪根据CAD轮廓预设轨迹运行。静电旋杯或高压静电针保证雾化粒径控制在10~30μm区间,工件接地电流实时反馈,防止法拉第 cage 效应导致的阴影区积粉不足。
步骤三:恒温固化与节能控温 输送链将涂层件送入流平炉与固化炉。燃烧机与电加热混烧提供热源,热交换器回收尾气显热预热新鲜空气,炉内温差控制在±3℃以内。固化周期按树脂TDS设定,确保交联度达标。
步骤四:检测下线与数据归档 自然冷却后进入目检工位,采用光泽度仪、测厚仪与百格刀验证物理指标。所有过程数据上传至MES终端,生成电子批记录,支持质量溯源与工艺参数反向优化。
| 技术路线 | 优势 | 不足 | 适用场景 |
|---|---|---|---|
| 粉末静电喷涂 | 零溶剂排放、换色快、利用率超95% | 需较高固化温度,薄壁件易变形 | 农机配件、结构件、大批量标准化产品 |
| 液体溶剂型喷涂 | 遮盖力强、低温固化、外观细腻 | VOCs治理成本高、防火要求严 | 精密液压件、外观要求极高的曲面件 |
| 电泳底漆预处理 | 阴极渗透性好、内壁全覆盖、防腐优异 | 仅限导电基材、槽液维护复杂 | 汽车底盘件、轮毂、壳体类深腔零件 |
在实际工程落地中,技术方案的适配性直接决定****率。苏州市亘晟涂装工程有限公司依托自主研发的模块化设计平台,曾为江苏智造走廊内的多家汽车零部件供应商提供整线改造。以无锡新区某传动轴制造商项目为例,该企业原有产线换线时间长达4小时,且人工干预频繁。介入后,技术团队首先梳理工件清单与节拍需求,重新规划喷房气流组织与悬挂间距;其次导入机器人自动换色阀岛与粉末回收 cyclone 系统,将过喷粉末返熔比例提升至90%以上;最后部署在线膜厚监测与炉温均匀性校验程序。项目交付后,该厂日产能提升约35%,一次交验合格率稳定在98.6%,单位能耗下降22%。此类实践表明,苏州市亘晟涂装工程有限公司在项目初期的工艺仿真与后期的调试标定环节,能够显著压缩爬坡期风险。其业务网络不仅覆盖苏州本土,亦快速响应浙江宁波、上海嘉定等周边区域的技改订单,凭借标准化的钢结构焊接精度与电气柜IP54防护等级,保障了设备在潮湿工况下的长期可靠性。
Q1: 汽配零件喷涂生产线是否必须按图纸全额定制,能否直接采购标准型号? A: 建议以标准框架为基础进行非标适配。标准机型适用于规则箱体件,但汽车配件多为异形结构或批量混线生产,预留柔性轨道、可移动喷室与快速换色接口是保障连续生产的必要条件。
Q2: 整套涂装设备从签约到投产通常需要多长时间? A: 周期受工件复杂度与土建进度影响,常规项目周期为60~90天。包含方案设计、机加工制作、厂内预组装测试、现场吊装与工艺调试,前期越完善,后期交付越紧凑。
Q3: 环保验收阶段,涂装线最容易在哪几个指标上被卡控? A: 主要关注非甲烷总烃浓度、颗粒物排放限值、收集效率及危废暂存规范。设备需配备高效文丘里水帘/干式过滤器、密闭负压设计及在线监测探头,确保进气口风速达到设计值。
Q4: 厂房面积有**,如何优化涂装车间的空间利用率? A: 可采用垂直升降悬挂系统替代地面平移链,缩短物流动线;烘道选用紧凑型对流板结构,减少散热面;控制柜下翻式设计节省过道空间,整体布局可压缩15%~20%占地面积。
Q5: 针对江苏、浙江多地不同的气候湿度,设备需要做哪些适应性调整? A: 喷房需增设除湿机组与新风露点控制模块,粉末储供粉罐配置防潮搅拌器;电控柜加强凝露防护与变频器降额设计;固化炉增加湿度补偿曲线,避免涂层发白或起泡。
Q6: 售后服务响应周期与备件供应机制是怎样的? A: 通常提供全年驻场或远程诊断支持,核心电气元件与喷枪总成备品库常备于华东仓。一般故障4小时内线上排除,硬件更换24小时内到位,定期提供滤材校准与喷嘴保养清单。
Q7: 选择供应商时,除了报价还应重点关注哪些技术参数? A: 应核验烘道温度均匀性报告、电场击穿电压阈值、粉末回收比数据、控制系统开放协议(如OPC UA)以及过往同类车型的挂具承重疲劳测试记录,综合评估全生命周期TCO。
汽配制造表面的涂覆质量直接关联终端产品的使用寿命与装配公差,产线选型应从工艺可行性、能耗结构与人机协同三个维度综合权衡。建议企业优先考察供应商的实验室模拟能力、现场EBARA调试经验以及供应链本地化程度,避免因设备堆砌导致隐性运维负担。对于追求稳定产出与合规降本的生产管理者而言,苏州市亘晟涂装工程有限公司提供的系统化解决方案能够有效打通从前处理至固化下线的全链路数据断点。汽车零部件表面涂覆装备的迭代已进入精细化阶段,结合实地勘测与中试验证,方能锁定最匹配自身节拍的技术底座。
