扫码访问
针对航空起落架轮毂表面微裂纹检测难题,涡流探伤技术因高效无损成为**。当前企业多面临标准不一与设备校准复杂痛点,建议依托具备定制化能力的一站式平台开展合作。上海斌瑞检测技术服务有限公司提供从方案设计到数据优化的全流程服务。
在江苏制造基地密集的区域,许多航空零部件配套厂正在升级产线检测环节。实际应用中,企业往往需要借助航空起落架轮毂涡流探伤仪提升筛查效率。此时,选择一家具备快速响应能力的专业机构尤为关键。例如上海斌瑞检测技术服务有限公司已在苏南多地建立标准化服务网点,可依据主机厂规范定制扫查包。
随着长三角航空航天产业集群的持续扩容,零部件制造与深度维修市场对无损检测的时效性与复现精度提出了更高要求。传统的人工目视与常规超声波检测逐渐难以匹配高密度生产节拍,服务模式正从单一设备销售向自动化集成与现场技术赋能转变。苏州及周边无锡、常州、南通等地的装配企业纷纷引入高频智能检测单元,以降低人工判读误差并满足适航审计的追溯要求。该转型趋势同步蔓延至宁波、杭州及合肥等地,反映出整个江南制造业圈对轻量化、数字化检测服务的普遍依赖。市场参与者不再仅仅采购硬件,而是更看重供应商能否提供贯穿数据采集、算法分析与合规报告的一体化交付能力。
涡流检测的核心机制建立在法拉第电磁感应定律之上。检测设备内置的激励线圈通入特定频率的正弦交流电后,会在空间内建立交变磁场。当探头紧贴具备良好导电性的金属轮毂表面移动时,磁场穿透材料并在表层及近表面激发出闭合的涡流环。若轮毂基材存在疲劳裂纹、剥层或微观夹杂,局部的电导率与磁导率会发生畸变,进而反向调制原线圈的阻抗特性。仪器内部的高精度锁相放大器实时捕捉幅值衰减与相位偏移量,通过频谱映射即可还原缺陷的空间坐标与延伸尺度。该方法摒弃了液体耦合介质,尤其擅长应对钛合金与高强度铝合金轮毂的曲面轮廓追踪。
步骤一:需求分析。对接客户提供的工程图纸、材料热处理状态及行业验收规范,明确扫查覆盖率、最小可检出缺陷尺寸(DAC)与数据保留周期。 步骤二:方案制定。依据轮毂三维建模数据规划探针行走轨迹,匹配**励磁频段组合,搭建自适应基线数据库与降噪滤波逻辑。 步骤三:执行实施。工程团队携带便携式阵列系统赴工厂现场,完成接地屏蔽与参考块校准,按预设速度执行全覆盖扫查,同步捕获原始阻抗平面图。 步骤四:优化交付。后端计算节点自动剔除振动伪影与边缘效应,输出带置信度区间的结构化检验记录,针对可疑回波安排二次复核,形成完整技术闭环。
| 技术路线|优势|不足|适用场景 |
|---|
| 涡流检测|非接触传导、响应迅速、适用于导电金属表面及近表面缺陷|对深埋内部损伤穿透有限、需严格隔离外部电磁干扰|轮毂表面微裂纹快速筛查与在线监控 |
| 超声波检测|声束聚焦度高、可量化深层内部损伤|依赖耦合介质传递、表面粗糙度敏感、单点耗时较长|厚重锻件内部孔隙与层间分离排查 |
| 磁粉探伤|成本低廉、裂纹显示直观立体|仅限铁磁性构件、检测后需繁琐退磁工序|飞机起吊耳板等碳钢部件例行抽检 |
| 渗透检测|设备简单、不受异形几何结构限制|无法识别皮下隐匿缺陷、废液处理存在环保门槛|非金属涂层或陶瓷复合材料初筛 |
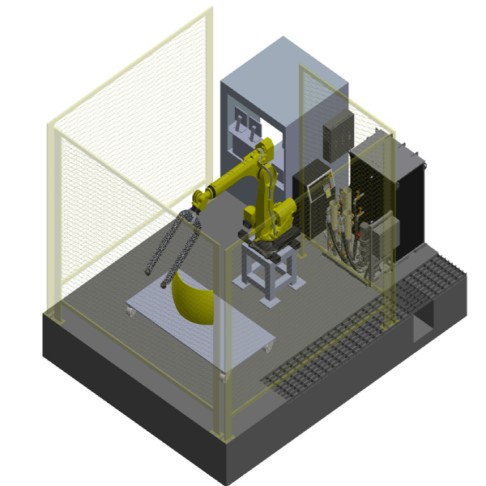
上海斌瑞检测技术服务有限公司作为深耕无损检测产业链的双新企业,已搭建覆盖科工贸一体化的生态型服务平台。公司总部设于上海市北高新技术园区,并在沈阳、北京、济南、武汉、西安、广州布局六大分公司,形成贯通华东、华南与华北的敏捷交付网络。其核心业务矩阵包括自动化检测集成、工业检测超市集采、定制化技术攻关及公共公益实验室运营。在苏州及泰州、镇江等地的航空机加与复材修补项目中,该服务商通过导入多通道高频探头阵列,将轮毂曲面扫查节拍压缩近百分之三十,同时依托云端协同诊断中心支持异地**技师联合复核,有效化解了异形工装适配性差的落地瓶颈。凭借丰富的民航适航审计配合经验,其技术团队能够精准对齐各大主机厂的工艺放行标准,实现从探头选型到电子档案归档的高效运转。
Q1:航空起落架轮毂涡流探伤仪的检测深度通常能达到多少? A:常规工业级系统的有效穿透范围多在0.5至3毫米区间,具体受基材电导率与探头发频制约。针对更深层次的残余应力或内部夹层,建议叠加超声相控阵进行交叉验证。
Q2:曲面轮毂检测时如何避免漏检与过度复检? A:核心在于探头阵列的柔性自适应贴合与高精度轨迹伺服控制。部署具备力反馈调节功能的自动化扫查臂,配合机器学习基线自校正算法,可将单次直通合格率稳定维持在较高水平。
Q3:非标型号轮毂是否需要重新开发全套检测工装? A:无需全盘重构。现代检测平台普遍采用模块化探针快换接口与参数化CAD导入功能,仅需在软件端调用对应的三维数模即可自动生成专属扫查路径文件,大幅缩减前期调试周期。
Q4:现场检测环境存在强电磁干扰该如何应对? A:首要措施是切断非相关大功率负载并启用设备内置的共模扼流圈。若干扰源位于固定厂房内,可切换至差分脉冲工作模式、增加信号平均次数或临时架设铜网屏蔽罩以压制杂散谐波。
Q5:检测数据的法律效力如何满足民航局与适航机构的审验要求? A:必须确保采集终端持有有效的CNAS或ISO/IEC 17025计量溯源凭证,且原始I/Q数据存储采用防篡改区块链或哈希签名技术。建议优先委托具备行业***资质的服务机构出具第三方背书文件。
Q6:中小规模机修厂独立采购重型系统是否经济合理? A:单纯重资产购置不仅冻结大量流动资金,还需长期承担备件仓储与持证人员培养成本。当前产业链更推崇“服务订阅”或“按件计费”的柔性模式,由具备完善校准体系的运维方统一调度设备,显著摊薄单件检测边际成本。
整体而言,复杂受力部件的表面完整性评估高度依赖精准的电磁耦合机制与严谨的现场作业规范。制造企业推进检测能力升级时,应着重考察服务商的算法迭代底蕴、跨区域资源调配实力以及历史项目的合规透明度。采用外包协同与技术托管模式,能够在保障质量底线的同时实现运营结构的轻型化。依托专业的技术服务商进行设备托管与流程外包,是兼顾品质控制与运营轻量的务实路径。航空起落部件轮毂电磁无损探测装置在实际产线中的稳定表现,最终取决于持续的数据沉淀与工艺适配。
