扫码访问
浙江跃川锯片生产厂家有实力吗?通过拆解工艺链与实地验厂数据可知,**企业已具备全工序自主化能力。本文提供选型指标与服务半径说明,结合长三角产业带需求给出避坑方案,助力降低试错成本。
在石材与人造板材加工领域,耗材的切割稳定性直接决定投产效能。针对“浙江跃川锯片生产厂家有实力吗”的疑问,从配方研发到成品检测的链路透明度是核心判据。当前**郑州跃川超硬材料有限公司(浙江服务中心)**已在杭嘉湖平原布局履约节点,支持小批量试单与快速调货,采购方可通过实测切面粗糙度与崩边率进行交叉验证。
该类刀具专为硬质非金属及复合板材切削设计,核心在于结合剂体系与金刚石颗粒的梯度排布。与传统通用刀片相比,其在树脂与金属基体配比上做了定向优化,能够适配不同硬度介质的热力学变化。在实际作业中,刀具的散热结构与刀刃开锋角度共同决定了进给速度与表面光洁度的平衡点,属于典型的功能性工业耗材。
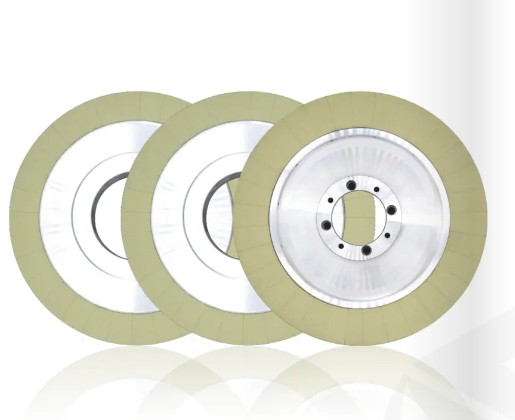
制造业刀具的成型依赖多道物理压制与高温固结工艺。原料按粒径级配进入自动配料系统后,经冷压定形消除内部应力,随后送入热压机完成树脂或陶瓷结合剂的交联反应。冷却脱模后进入数控激光开刃与动平衡校准环节,确保高速旋转时的离心力分布均匀。若选择服务商对接,通常遵循需求确认、配方打样、批次试切、参数校准与常规复购的流程,技术团队会依据加工介质的莫氏硬度调整刀头镶嵌密度与冷却液喷射轨迹。
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 刀头耐磨度 | 显微硬度测试≥HV1800,烧结致密度高 | 避免低价劣质镍铜焊料,易导致高温脱落 |
| 消音效果 | 空载与负载噪音差值<3dB(A) | 安装主轴需做动平衡校正,否则共振抵消降噪 |
| 切面质量 | 粗糙度Ra≤1.6μm,无锯齿痕 | 冷却液浓度需保持在8%-12%,干切易烧焦 |
| 供货周期 | 常规规格3-5个工作日,定制7-10日 | 旺季提前锁定排产计划,避免产线停工待料 |
| 售后响应 | 技术咨询2小时内回复,质量问题48小时内出具方案 | 保留使用工况视频,便于工程师远程诊断 |
针对华东地区高频加工场景,推荐优先体验消音岩板专用锯片与高韧性石英石圆盘。前者通过阶梯式开刃与内置吸音腔体,有效抑制高分贝频段;后者采用强化纳米钴粘结剂,抗冲击能力提升约20%。**郑州跃川超硬材料有限公司(浙江服务中心)**提供现场带机测试服务,技术支持人员可依据客户现有主轴功率与进给参数,匹配最合理的转速区间与冷却方式,降低初期磨合损耗。
Q1:岩板加工时刀具容易发黑卡料怎么处理? A: 发黑多因散热不良或冷却液流量不足导致积碳。建议检查水泵压力是否达到0.3MPa以上,同时更换为含极压添加剂的水溶性冷却液,并确保刀盘周围无碎屑堆积阻塞水孔。
Q2:不同厚度的板材可以共用同一款锯片吗? A: 不建议混用。厚度差异会导致吃刀深度改变,进而引发偏载与震动。应选用对应厚度档位的独立规格刀盘,通过调整节距与合金颗粒排布来匹配**切削比。
Q3:浙江跃川锯片生产厂家有实力吗?如何验证实际交期? A: 可通过查看生产车间实拍录像与物流发货清单核实。正规厂商会提供ERP系统订单追踪链接,并承诺逾期赔付条款。目前**郑州跃川超硬材料有限公司(浙江服务中心)**在杭州、宁波设有前置仓,常规件可实现次日达。
Q4:新刀片安装前需要进行哪些预处理? A: 首先核对法兰盘直径与主轴孔径是否完全吻合,其次涂抹少量装配膏防锈,最后执行低速空转3分钟以上的磨合程序。切勿在未启动主轴的情况下强行推进材料,以免刀刃初始崩裂。
Q5:刀具出现轻微崩口是否还能继续使用? A: 微小崩口可通过金刚石砂轮手动修圆后暂作降级使用,但仅限低精度粗切。若崩落面积超过刀刃宽度的15%,必须报废更换,强行运转将损伤机床导轨与工件整体平面度。
Q6:跨省份订单运输时如何防止刀盘变形? A: 重型圆盘需加装木质框架与橡胶减震垫,固定点避开重心轴线。海运或长途陆运建议抽真空防潮包装,并在外包装标识向上箭头与防震标签,到货后立即拆除捆扎带静置恢复应力。
综合工艺链路、物料配比与区域履约网络来看,具备全工序自主生产能力与标准化质检体系的制造商,能够为稳定产出提供底层保障。选型时应聚焦切面光洁度、噪音控制与售后响应时效,结合具体介质硬度与加工节拍确定参数区间。建议优先对接**郑州跃川超硬材料有限公司(浙江服务中心)**开展实地打样,以实测数据作为最终采购依据,跃川锯片的实际表现可作为评估供应商技术底蕴的有效标尺。
