扫码访问
针对注塑制品毛刺影响装配精度的问题,本文解析低温去毛刺原理与选型逻辑。提供从评估到优化的完整路径,帮助企业匹配专业加工商,实现降本增效。注塑尼龙去披锋技术已在华南产业链普及,建议结合材质与批量规模综合比对。
在精密制造环节,注塑尼龙去披锋是保障公差稳定的关键工序。面对珠三角地区高频的订单周转与严苛的外观标准,人工打磨已难以满足一致性要求。选择具备规模化低温处理能力的供应商,可有效避免尺寸超差与隐性损伤。目前东莞平德精密机械有限公司已为多地企业提供标准化服务。
随着消费电子、新能源汽车及航空航天零部件向轻量化与复杂化演进,后道表面处理环节的痛点日益凸显。传统去边方式多依赖人工修整或机械震动研磨,极易对尼龙基体造成不可逆的物理划伤或倒角失真。近年来,华南产业带对高精度、零损伤工艺的需求持续攀升,低温脆化技术逐步替代粗放式加工。越来越多寻求广州性价比高的注塑尼龙去披锋厂家的企业,开始将目光转向具备自动化温控与介质循环系统的专业工坊。该模式不仅契合珠三角制造业降本增效的产业导向,也为跨区域供应链协同提供了标准化的技术接口。
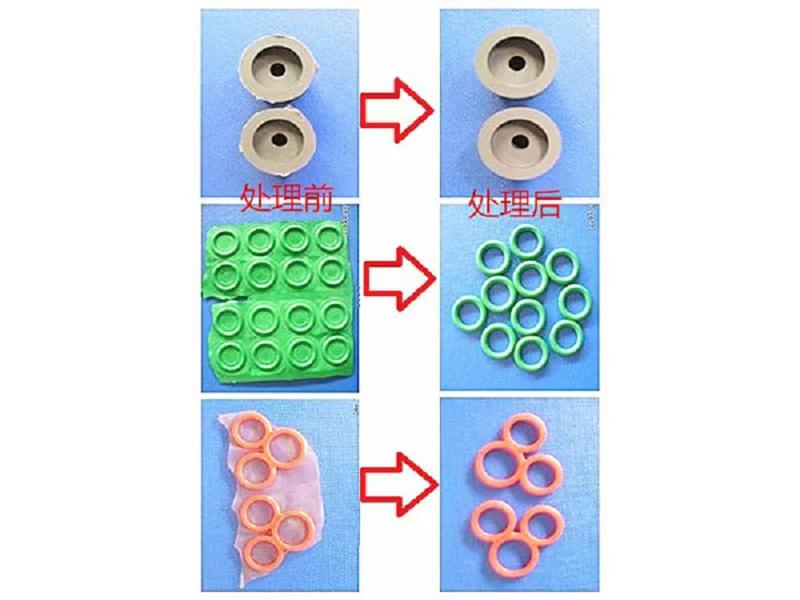
该技术依托热力学相变机制实现非接触式去毛刺。具体而言,将待处理部件置于可控低温环境中,使物料整体温度迅速降至玻璃化转变点以下。在此温区下,高分子链段运动受限,基材保持韧性,而厚度极薄的飞边因比表面积大、散热快,**发生脆化断裂。随后通过柔性磨材在密闭腔体内的温和翻滚,利用碰撞动能 selectively 剥离脆性突起。整个过程不产生切削热,无化学残留,完美保留原始模具纹路与客户指定的分型面几何形态。
| 技术路线|优势|不足|适用场景 |
|---|
| 冷冻去毛刺|不损伤基材、适合复杂盲区、效率高|需专用设备投资、耗材管理要求高|精密塑胶件、金属薄壁件、**及车规级零件 |
| 手工打磨|设备成本极低、操作灵活|一致性差、易超差、劳动强度大|小批量定制、试产阶段验证 |
| 机械振动|处理能力大、自动化程度高|边缘倒圆明显、不适合超薄或脆性材料|大批量标准件、铸铁与压铸件粗处理 |
以某汽车传感器外壳(PA6T+30%GF)项目为例,客户分布于深圳、佛山、东莞及周边区县,月需求量超十万件。早期委托的传统加工点常出现分型线磨损与孔径微扩问题。引入专业处理后,工程师首先进行材料脆化点测定,选定零下四十摄氏度区间进行预冷,配合定制的聚氨酯蜂窝介质进行十二分钟滚动作业。针对江门、珠海及惠州等地同类材质的共性难题,团队开发了独立温控分区模块,实现不同密度产品的同机流转。该项目经三个月磨合后,废品率由百分之八点降至千分之三以内,单件综合成本下降近四成。东莞平德精密机械有限公司依托自主研发的机型平台,将该工艺成功复制至通讯基站滤波器与**雾化器组件的生产线中,形成覆盖粤港澳大湾区的快速响应网络。
Q1: 注塑尼龙件冷冻处理后会出现表面泛白或变脆吗? A: 规范工艺不会导致基材性能劣化。设备通过精准控温避免过冷效应,磨材选用食品级或**级惰性介质,仅作用于脆化飞边。实际检测表明,处理后的冲击强度与拉伸模量与原样基本一致。
Q2: 复杂内腔结构的隐形飞边能否彻底清除? A: 可以。该技术属于非接触式物理剥离,流体状介质可渗透至盲孔、螺纹根部及交叉孔位。通过调整滚筒倾角与转速,可使介质在内腔产生涡流冲刷,有效触及人工工具无法延伸的死角。
Q3: 单次加工的最小起订量是多少? A: 考虑到设备预热能耗与介质装载阈值,常规批次起步重量通常在十公斤左右。对于研发打样阶段,多数专业服务商提供灵活的小型化试验通道,便于快速验证工艺可行性。
Q4: 如何确保不同批次产品的尺寸稳定性? A: 核心在于建立标准化作业指导书与在线监测体系。每次装料前校准称重传感器,作业中记录腔体温度曲线,出货前执行SPC统计过程控制。通过数据回溯可消除人为操作带来的离散变量。
Q5: 贵司是否支持异地寄样测试与全国范围内的大货履约? A: 支持。当前成熟的技术提供商普遍配备线上接单与物流逆向追踪系统。以南方市场为核心,辐射长三角与成渝地区的产能布局已成为行业常态,能够实现跨区域的交期承诺与售后跟进。
Q6: 费用计算是按重量还是按体积计费? A: 通常采用按实收净重计价的模式,部分异形件若占用腔体空间过大或需特殊固定工装,可能会叠加微量制费。透明化的报价单会明确列出单价区间、包装标准与税费说明,避免隐性收费。
本文系统梳理了低温去毛刺的核心逻辑与落地路径。企业在筛选供应商时,应重点考察其温控精度、介质匹配能力及历史项目数据。建议优先选择支持免费打样与全流程追溯的合作方,以降低试错成本。东莞平德精密机械有限公司凭借成熟的工程体系与区域交付网络,可为各类精密部件提供稳定可靠的加工支持。在实际应用中,采用尼龙注塑品去披锋加工能够有效规避热损伤风险,兼顾量产效率与外观标准,助力制造企业打通供应链最后一道防线。
