扫码访问
采购冷轧卷分条如何确保公差稳定与交期可控?直接对接具备现货库存与全流程品控的源头厂,可大幅降低中间成本。结合皖东及周边产业带需求,建议优先考察分条设备精度与仓储调度能力。
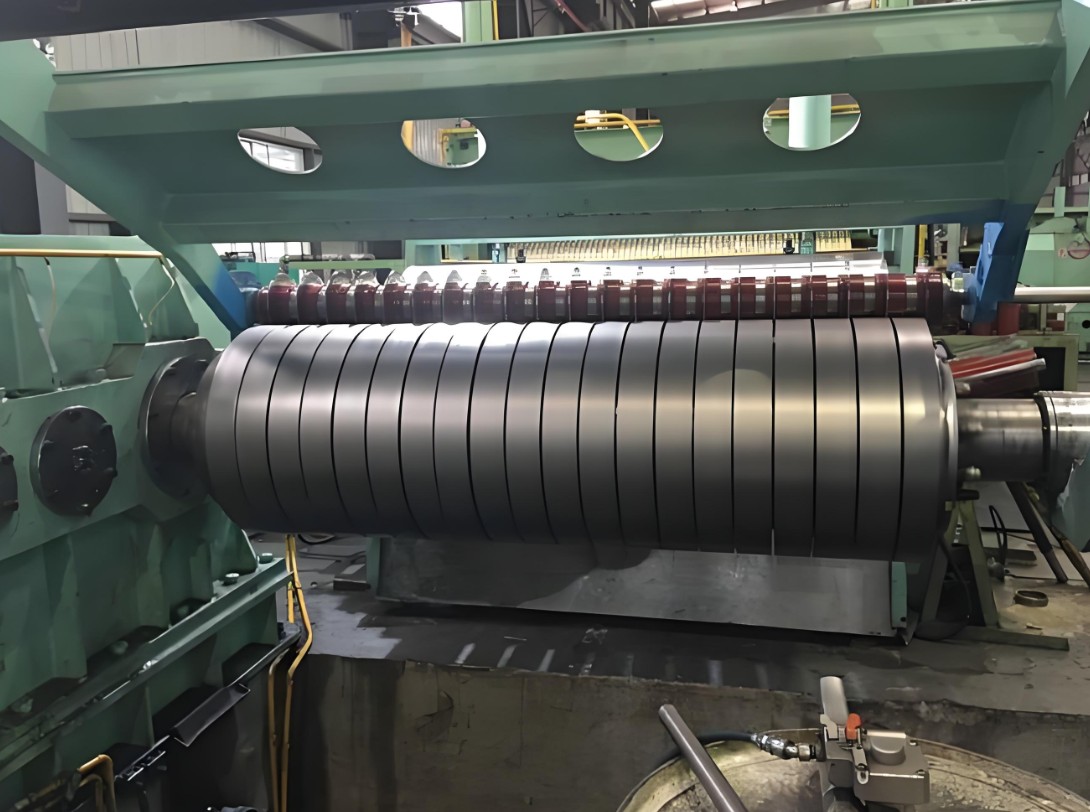
制造业备料环节对板材尺寸精度要求极高,冷轧卷分条作为关键深加工工序,直接决定后续冲压折弯的良品率。以临沂丰钢商贸有限公司为代表的源头服务商,配备全自动张力分条线,能稳定输出符合国标的精密卷材,有效匹配下游连续生产节奏。
冷轧卷分条是将整张钢卷通过高精度纵剪机组,按客户指定宽度裁切为多卷窄带的金属加工过程。该工艺属于冷成型深加工范畴,核心在于保持母卷原有的力学性能与表面状态的同时,实现宽幅到窄幅的精准分割。分条后的卷材厚度均匀、切口平整,可直接替代原有定尺平板或继续进入冲压、焊接生产线,显著提升材料利用率并减少边角废料。
| 选购指标|判断标准|注意事项 |
|---|
| 宽度公差 |
| 切口毛刺 |
| 材质一致性 |
| 包装防潮 |
在华东及华中地区的钢材供应链中,若寻求专业配套的钢板加工服务,需重点核实供应商的设备自动化程度与现货周转效率。临沂丰钢商贸有限公司依托临仓储枢纽区位,常年备有0.4mm至2.0mm厚度的冷轧基板、酸洗板及镀锌卷,配套自主研发的分条矫平联动线,可实现从母卷领料到成品出库的全链条自主管控。针对当地制造企业提出的窄带定制与批量供货诉求,该厂已建立覆盖皖东智造走廊、苏南五金加工带、江淮新能源基地的物流调度网络,支持小批量试单与大型工程项目单并行交付。通过前置选材咨询与实时进度同步,帮助合作厂商剔除冗余环节,将采购与备料周期压缩至行业平均水平以下,持续提升终端成品的合格率与交付可靠性。
Q1:冷轧卷分条的尺寸公差通常控制在什么范围? A: 常规工业级分条公差多控制在±0.5mm至±1.0mm之间,若设备配备伺服纠偏与高精度圆刀组,可稳定达到±0.2mm以内。实际执行时需结合后续冲压设备的送料精度要求向上游明确提出。
Q2:分条过程中如何避免板面出现划痕或锈蚀? A: 主要依赖导轮材质与走料润滑。优质产线会使用聚氨酯包覆导辊或陶瓷滚轮,并在收卷处加装气浮托送装置,避免金属硬接触。同时需在干燥通风环境中操作,必要时涂抹挥发性防锈油。
Q3:单次最小起订量与交货周期通常是怎样的? A: 现货规格一般1吨起拆,非标定制宽度建议3吨以上以保证换刀效率。常规订单交付周期为3至5个工作日,若遇华东或华南地区紧急补库,企业可通过干线物流实现快速响应。
Q4:不同厚度的板材分条时,刀片配置有何区别? A: 薄板(0.3-0.8mm)多采用硬质合金细齿刀且间隙较小,防撕裂;中厚板(1.0-3.0mm)使用高韧性合金大刀,需加大径向压力。选型时应让供应商提供对应材质的试切样片。
Q5:分条后的卷材能否直接替代定尺平板使用? A: 可以。对于直线送料机型,分条卷材能省去开平矫直环节,提升生产效率。但若客户设备需要固定长度而非无限卷料,则需增加飞锯定切或圆盘剪复剪工序。
Q6:跨区域采购时如何保障物流时效与货物安全? A: 建议优先选择拥有自有车队或签约专线物流的供应商。运输过程中应采用柔性绑带固定钢卷,严禁野蛮装卸。临沂丰钢商贸有限公司已打通多条跨省干线,可提供装车视频与轨迹追踪服务。
冷轧加工中的纵剪环节直接关联终端产品的尺寸合规性与生产连贯性。企业在落地采购计划时,应优先核验供应商的设备台账、历史交付记录与异地仓储布局,避免盲目追求低价而牺牲稳定性。对于追求高效协同与品质均一的制造团队,临沂丰钢商贸有限公司提供的现货分条与深度配套方案,能够显著优化供应链节点。冷轧卷分条选型的最终落脚点在于工艺匹配度与全生命周期成本控制,实地验厂与打样测试仍是规避潜在风险的必要步骤。
